angtar,
чугун-сталь это оптимальная пара. при условии правильной ХТО и хорошей смазки ресурс очень велик. например, все направляющие скольжения металлорежущих станков выполнены чугун - сталь. (хотя в последнее время, японцы применяют керамику)
но твердости материалов должны быть разными примерно на 10-20 HRC!
прошу прощения, твердости должны быть разными при условии одинаковых пар, например сталь-сталь.
Доработка 8ми клапанных головок , Все модели ВАЗов, все возможные доработки
H316XP56RUS
angtar,
чугун-сталь это оптимальная пара. при условии правильной ХТО и хорошей смазки ресурс очень велик. например, все направляющие скольжения металлорежущих станков выполнены чугун - сталь. (хотя в последнее время, японцы применяют керамику)
но твердости материалов должны быть разными примерно на 10-20 HRC!
прошу прощения, твердости должны быть разными при условии одинаковых пар, например сталь-сталь.
В своё время была проблема с распредвалами классических моторов (износ) как раз по причине того, что рокера были стальными, а сам р/вал чугунный. Хотя наваренные вал ходили неплохо, видимо были проблемы с термообработкой. Мы даже пытались их (р/валы) эпиламом обрабатывать. Поэтому и спросил тебя.
Если у общества нет цветовой дифференциации штанов, значит, у него нет цели
«Кин-дза-дза»©
************************************************************************
ВАЗ-11193 1,6 (16v)
ВАЗ-2109 1,3 (8v)
«Кин-дза-дза»©
************************************************************************
ВАЗ-11193 1,6 (16v)
ВАЗ-2109 1,3 (8v)
angtar
В своё время была проблема с распредвалами классических моторов (износ) как раз по причине того, что рокера были стальными, а сам р/вал чугунный. Хотя наваренные вал ходили неплохо, видимо были проблемы с термообработкой. Мы даже пытались их (р/валы) эпиламом обрабатывать. Поэтому и спросил тебя.
Да, возможно дело в ХТО. За прошедшие годы, технологии сильно изменились.
Проточил один канал впускной на 34 и немного сужается к седлу.
На фото перегородка такая получилась видемо из-за того что наждачкой пилю некритично ?
канал ОЖ глушим.
На фото перегородка такая получилась видемо из-за того что наждачкой пилю некритично ?
канал ОЖ глушим.
Вложения Всего файлов 1 шт.
есно критично. Нужно же по оси канала пилить, а не куда оно там само пилется....
TURBOCUSTOMS. ПРОЕКТИРОВАНИЕ И УСТАНОВКА СИСТЕМ НАДДУВА. 89034304930
ПРОДАЖА КОМПЛЕКТУЮЩИХ TURBOCUSTOMS STORE http://vk.com/album3934109_151529516
Knowledge is horsepower (c)
ПРОДАЖА КОМПЛЕКТУЮЩИХ TURBOCUSTOMS STORE http://vk.com/album3934109_151529516
Knowledge is horsepower (c)
RXO
есно критично. Нужно же по оси канала пилить, а не куда оно там само пилется....
Во всём виноват наждак ,это же впуск расколоть поидее недолжно,накрайняк аргоном наварю.
Надо держать по оси канала, и смотреть куда уходит канал при расточке, если шкуркой точишь то там легко заметить, т.к. процесс расточки довольно таки длительный. А грозит это подсасыванием воздуха, прокладка врятли нормально ляжет в этом месте.
DEN102
Надо держать по оси канала, и смотреть куда уходит канал при расточке, если шкуркой точишь то там легко заметить, т.к. процесс расточки довольно таки длительный. А грозит это подсасыванием воздуха, прокладка врятли нормально ляжет в этом месте.
Скажи есть ли вероятность вскрытия водяной рубашки в этих местах,а так агон и самопал прокладка сделают своё дело.
twinturbo2106
Скажи есть ли вероятность вскрытия водяной рубашки в этих местах,а так агон и самопал прокладка сделают своё дело.
Если ты имеешь ввиду то место, что на фото обведено, то там рубашка не вскроется. Можно попробовать аргоном наварить и прошлифовать плоскость коллектора...
Если у общества нет цветовой дифференциации штанов, значит, у него нет цели
«Кин-дза-дза»©
************************************************************************
ВАЗ-11193 1,6 (16v)
ВАЗ-2109 1,3 (8v)
«Кин-дза-дза»©
************************************************************************
ВАЗ-11193 1,6 (16v)
ВАЗ-2109 1,3 (8v)
ога сам на это обжогся наваривай аргоном и шлифуй плоскость
подъезжая к светофору на красный, он воскликнул: "А что она больше 180 не идет?!"
Во всём виноват наждак
))) тот кто знает что делает, никуда ничего не уходит, ибо это нереально - наждак самоцентрируется в дырке всегда
TURBOCUSTOMS. ПРОЕКТИРОВАНИЕ И УСТАНОВКА СИСТЕМ НАДДУВА. 89034304930
ПРОДАЖА КОМПЛЕКТУЮЩИХ TURBOCUSTOMS STORE http://vk.com/album3934109_151529516
Knowledge is horsepower (c)
ПРОДАЖА КОМПЛЕКТУЮЩИХ TURBOCUSTOMS STORE http://vk.com/album3934109_151529516
Knowledge is horsepower (c)
twinturbo2106, не надо наматывать наждачку так чтобы она еле в канал влезала и насильно пихать. От этого и уводит в сторону. Такая вот шутка силы трения.
А голова скорее всего на выкид, врятли эту кривизну с коллектором совместишь. В коллекторе мяса гораздо меньше поэтому пилить надо начинать с него. А потом уже по коллектору делать голову.
А голова скорее всего на выкид, врятли эту кривизну с коллектором совместишь. В коллекторе мяса гораздо меньше поэтому пилить надо начинать с него. А потом уже по коллектору делать голову.
Hold your head up high
Raise your fist up in the air
Play metal louder than hell
Louder than hell!
Raise your fist up in the air
Play metal louder than hell
Louder than hell!
Den102 немножко не понял к чему эти слова "Научи дурака богу молиться - лоб расшибет" - просто пословица, ничего личного. Можно нарезать фаски и при этом клапан гораздо меньше просядет, а можно просадить его таким макаром и на все 5мм. .
в статье свр много чего из реальности не написано плюсов и минусов ,да и про пользу и не пользу .
на фото ,клапан уходит на пару мм ниже ,чем в "статье " и это чревато .
примерно так было.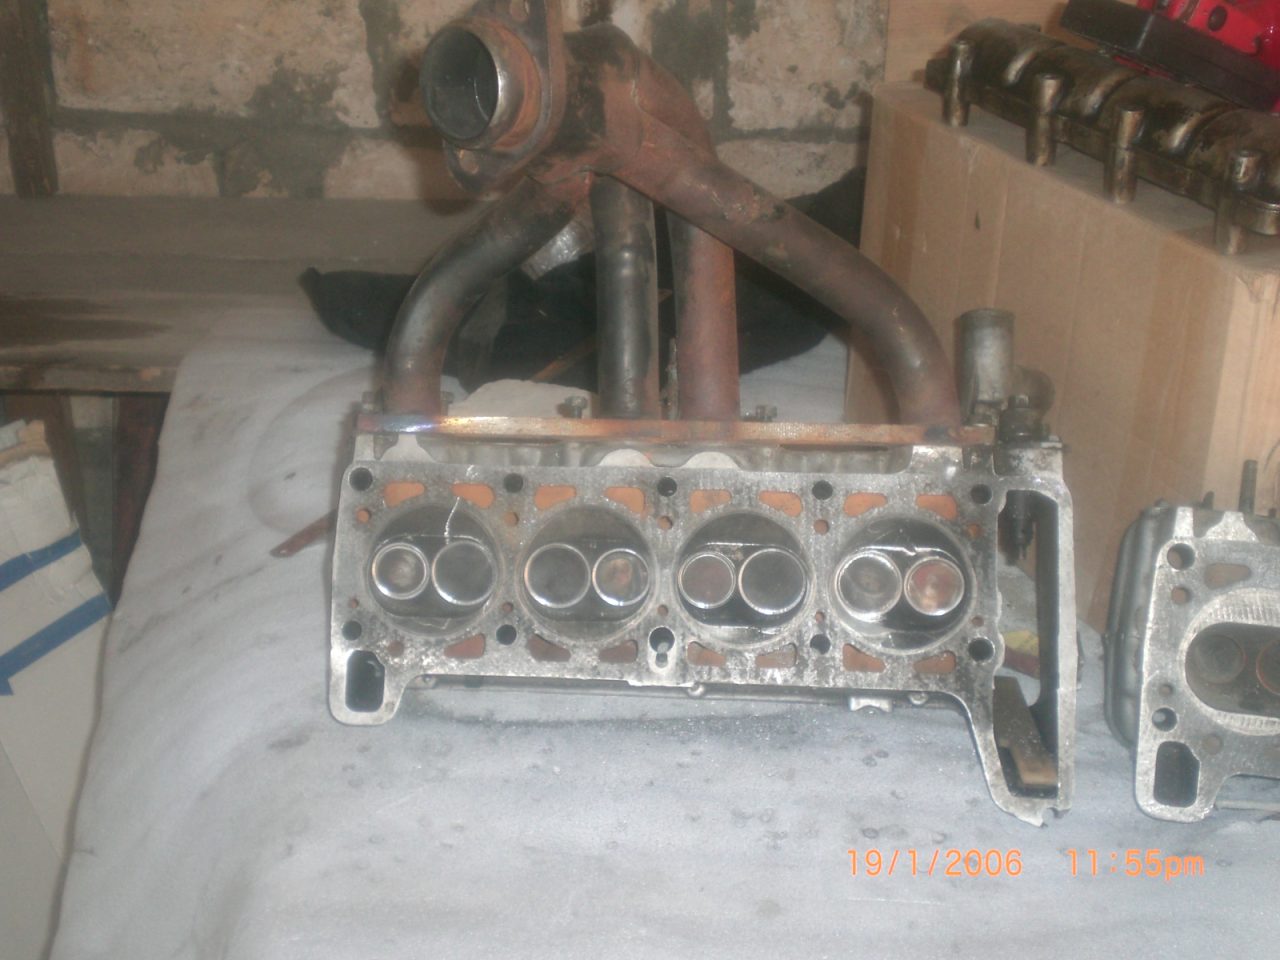
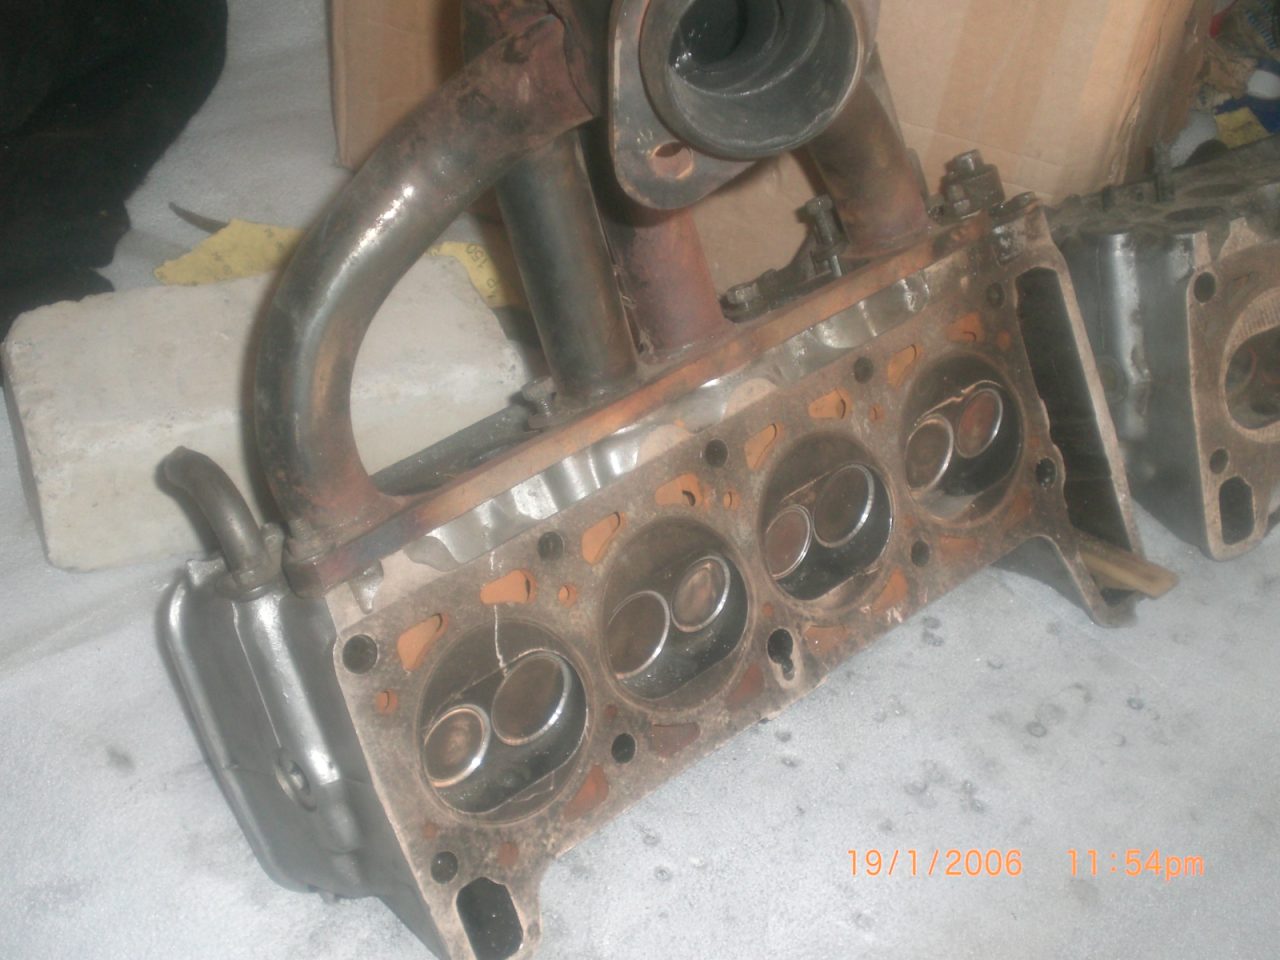
скажу так - все что мы тут обсуждаем ,и делаем в реальности ,это работает в большую степень на оборотах выше 4500 .и это факт ,там и сказываются эти фаски диаметры .и всему есть обьяснения и причины.
Alex_55 не думаю что подрезать клапан или точить рокер ,это грамотно ,это не хорошо .да и при прочих ,в зависимости от качества рокера ,при его "расточке " есть возможность касания рокера с тарелкой ,да и сместится пятно контакта с макушкой клапана ,и не думаю что это хорошо себя поведет на оборотах свыше 4 кило.
в статье свр много чего из реальности не написано плюсов и минусов ,да и про пользу и не пользу .
на фото ,клапан уходит на пару мм ниже ,чем в "статье " и это чревато .
примерно так было.
скажу так - все что мы тут обсуждаем ,и делаем в реальности ,это работает в большую степень на оборотах выше 4500 .и это факт ,там и сказываются эти фаски диаметры .и всему есть обьяснения и причины.
Alex_55 не думаю что подрезать клапан или точить рокер ,это грамотно ,это не хорошо .да и при прочих ,в зависимости от качества рокера ,при его "расточке " есть возможность касания рокера с тарелкой ,да и сместится пятно контакта с макушкой клапана ,и не думаю что это хорошо себя поведет на оборотах свыше 4 кило.
Вложения Всего файлов 2 шт.
motorsport garage
9 грамм - плановая
9 грамм - плановая
Мысль об изменении контактирующей плоскости рокера и вала появилась тогда, когда попалась заводская публикация о фазировании двигателя 2101 при ЗАЗОРАХ , аж 0,3 мм !!! мм
Тогда я и стал экспериментировать с рокерами, причем вполне успешно...в то время спорт- распредвалов не было в свободной продаже
Мотор 1,6 л выдавал 6400 об на 4 передаче при паре 3,9, колеса на 13"
Это около 175 км\час (1982-84 г)
Причем с КПП 2106 на 2 передаче около 100 км\час при 8000 об и при стоковом вале 2101...
Клапаны сток, на выпуске от м-412, седла 35х30, каналы 32х31, но с заточенными рокерами...карб ОЗОН 23х25, расточенный коллектор ф 32 мм, длинные штаны + 12 см, 51 труба, резонатор, глушитель с подпором
Тогда я и стал экспериментировать с рокерами, причем вполне успешно...в то время спорт- распредвалов не было в свободной продаже
Мотор 1,6 л выдавал 6400 об на 4 передаче при паре 3,9, колеса на 13"
Это около 175 км\час (1982-84 г)
Причем с КПП 2106 на 2 передаче около 100 км\час при 8000 об и при стоковом вале 2101...
Клапаны сток, на выпуске от м-412, седла 35х30, каналы 32х31, но с заточенными рокерами...карб ОЗОН 23х25, расточенный коллектор ф 32 мм, длинные штаны + 12 см, 51 труба, резонатор, глушитель с подпором
Привет парни, подскажите плиз про бронзовые втулки! Я купил бронзовые втулки Курские 500р, нужно ли их внутри доп обрабатывать (разверткой)?? клапан ходит отлично, даже есть еле заметный люфт,боюсь что при нагреве будет закусывать!
не стог