Когда новое корыто(пол) заводиш то его приваривать только к передку там где педали и сзади к месту под которым бензобак?
А потом срезать старые пороги и уже приваривать к новому корыту их?
Через сколько (мм) ставить сварные точки при сварке корыта и порогов?
Правельно?
замена днища на 99
Всем привет, по ремонту ВАЗов нашел литературу на сайте http://www.avtolook.ru/.
Пособия называются:
Автомобили ВАЗ. Ремонт кузовов. Часть 1. Тольятти ОАО НВП ''Инженерно-технический центр АвтоВАЗтехобслуживание 2001г. Издание первое под редакцией канд .техн. наук Б.В. Прохорова
Автомобили ВАЗ. Кузова. Технология ремонта. Часть 2. Авторы: В.Л. Смирнов, В.Л. Костенков,В.С. Боюр, и др. 2003г.
Так вот в первой части описан ремонт ВАЗ 2101-2107 и на стр.85 про ремонт пола в таблице приведено количество точек с сопрягаемой деталью и шаг в среднем 30 - 50 мм между точками.
Во второй же части написано про ремонт наших зубил на стр.41 в таблице приведены лишь общее кол-во точек соединения пола в сборе с сопрягаемыми деталями, про шаг точек написано в общих требованиях, что он аналогичен заводскому в частности стр.20 п 1.5
И так там написано 75+-3 точки крепления пола переднего к кузову спереди (под педалями, панелью приборов).
65+-3 точки крепления к каждой боковине левой/правой.
Соединитель заднего лонжерона и переднего пола правый/левый по 4 точки.
Панель пола средняя 35+-2 точки.
Лонжерон пола передний правый левый по 2 точки.
А на стр.18 соединение щитка передка с панелью пола передней происходит по 48+-2 точкам.
А еще поддамкротники правый/левый я так понял они входят в детали брызговика левого/правого переднего крыла в сборе.
Так я и не понял сколько точек на поддамкратники, но по своему опыту сделал отверстий с шагом 30 мм по периметру поддомкратника.
А вообще-то я пол целиком не менял, а лишь ремонтные вставки(ванночки), короба, усилители коробов, поддомкратники, соединители пола. Шаг сварных отверстий по всем деталям держал около 30 мм.
Пособия называются:
Автомобили ВАЗ. Ремонт кузовов. Часть 1. Тольятти ОАО НВП ''Инженерно-технический центр АвтоВАЗтехобслуживание 2001г. Издание первое под редакцией канд .техн. наук Б.В. Прохорова
Автомобили ВАЗ. Кузова. Технология ремонта. Часть 2. Авторы: В.Л. Смирнов, В.Л. Костенков,В.С. Боюр, и др. 2003г.
Так вот в первой части описан ремонт ВАЗ 2101-2107 и на стр.85 про ремонт пола в таблице приведено количество точек с сопрягаемой деталью и шаг в среднем 30 - 50 мм между точками.
Во второй же части написано про ремонт наших зубил на стр.41 в таблице приведены лишь общее кол-во точек соединения пола в сборе с сопрягаемыми деталями, про шаг точек написано в общих требованиях, что он аналогичен заводскому в частности стр.20 п 1.5
И так там написано 75+-3 точки крепления пола переднего к кузову спереди (под педалями, панелью приборов).
65+-3 точки крепления к каждой боковине левой/правой.
Соединитель заднего лонжерона и переднего пола правый/левый по 4 точки.
Панель пола средняя 35+-2 точки.
Лонжерон пола передний правый левый по 2 точки.
А на стр.18 соединение щитка передка с панелью пола передней происходит по 48+-2 точкам.
А еще поддамкротники правый/левый я так понял они входят в детали брызговика левого/правого переднего крыла в сборе.
Так я и не понял сколько точек на поддамкратники, но по своему опыту сделал отверстий с шагом 30 мм по периметру поддомкратника.
А вообще-то я пол целиком не менял, а лишь ремонтные вставки(ванночки), короба, усилители коробов, поддомкратники, соединители пола. Шаг сварных отверстий по всем деталям держал около 30 мм.
Покупать китайский автопром это моветон.
Я варю полы и лонжероны прерывистым швом - 15-20 мм шва, 10-15 см промежуток. С учетом качества кузовного железа, которое лежит на рынках, это оптимальный вариант. К тому же полуавтоматом не обеспечишь качество(жесткость) этой точки, как контактной сваркой.
На порогах делаю расстояние между точками где-то 20-30мм (естественно делаю на глаз).
На порогах делаю расстояние между точками где-то 20-30мм (естественно делаю на глаз).
"Cтарость-это когда начинают замечать,
что весь форум позасирали малолетки"(с)
что весь форум позасирали малолетки"(с)
Хочу узнать на что расчитывать при ремонте по деньгам. нужно заменить пороги ( усилитель,соединитель порог) + днище полностью на 21099. За работу мастер сказал около 7 тыс.( по 2 за пороги + 3 за днище)
Это нормально ? Как то дешево за днище выходит или я чего не понимаю
Интересует так же цена на пороги(соединитель,усилитель) + днище полностью.
Так же хочу узнать может ли быть гнилое что нибудь еще в кузове кроме днищя ? двери и рама под ними у меня нормальные. Может ли быть гнилое то на чем держется днище ?
Это нормально ? Как то дешево за днище выходит или я чего не понимаю
Интересует так же цена на пороги(соединитель,усилитель) + днище полностью.
Так же хочу узнать может ли быть гнилое что нибудь еще в кузове кроме днищя ? двери и рама под ними у меня нормальные. Может ли быть гнилое то на чем держется днище ?
Добрый вечер всем! Тоже решил заморочиться днищем. Началось с того что неделю назад менял колесо(прокол) переднее правое. Начал домкратить, домкрат порвал поддомкратник и порвал порог. Решил менять порог, увидел что и днище с дыркой. Купил пороги и металл листовой 1,5 мм. Думаю какой сваркой варить. Есть электродная. Опыт тоже имеется, но что то в теме не советуют ей варить?
extrimZzz
Хочу узнать на что расчитывать при ремонте по деньгам. нужно заменить пороги ( усилитель,соединитель порог) + днище полностью на 21099. За работу мастер сказал около 7 тыс.( по 2 за пороги + 3 за днище)
Это нормально ? Как то дешево за днище выходит или я чего не понимаю
Интересует так же цена на пороги(соединитель,усилитель) + днище полностью.
Так же хочу узнать может ли быть гнилое что нибудь еще в кузове кроме днищя ? двери и рама под ними у меня нормальные. Может ли быть гнилое то на чем держется днище ?
Ценник очень сладкий. Особенно, если кузовщик все сделает как положено. Но лично я бы не взялся за 3к руб варить корыто целиком - там ведь надо еще и лонжероны передние новые варить и различные кронштейны и усилители (черепаха, кронштейны сидений). К тому же автоматом "попадаешь" на тормозные трубки и топливные магистрали.
По поводу гнилья - ВАЗможно все!!! Это будет понятно только в момент срезания старого корыта.
NikitoSS
Добрый вечер всем! Тоже решил заморочиться днищем. Началось с того что неделю назад менял колесо(прокол) переднее правое. Начал домкратить, домкрат порвал поддомкратник и порвал порог. Решил менять порог, увидел что и днище с дыркой. Купил пороги и металл листовой 1,5 мм. Думаю какой сваркой варить. Есть электродная. Опыт тоже имеется, но что то в теме не советуют ей варить?
Если опыт сварки тонкого железа электродом имеется, то все в порядке! Можно варить

У меня на копейке 3 крыла, 1 пенка двери и ремвставки рамки лобового стекла приварены электродом... Правда кое где я потом (через 3 года) все же прихватил полуавтоматом...
"Cтарость-это когда начинают замечать,
что весь форум позасирали малолетки"(с)
что весь форум позасирали малолетки"(с)
Хотел бы поделиться своим опытом по ремонту днища, надеюсь он будет кому-то полезен. Постараюсь всё лаконично и по порядку. Итак для выполнения данной работы необходим гараж с хорошим освещением, желательно по просторней (для складирования разобранного салона: сиденья, двери, крылья) и с ямой, оговорюсь сразу мой гараж 3м*6м без ямы, было тесновато. Так же необходим полуавтомат с баллоном углекислоты и кое-какой инструмент, ну и главное это желание. Почему я сам взялся за это дело? Просто на тот момент все кузовщики в округе были заняты и к ним ещё была очередь, и я решил что сделаю сам качественнее (потому как для себя) и быстрее.
Итак по поводу инструмента:
Болгарка (самая маленькая) под круги 115 или 125 мощностью 800-900 Вт 1200-1400 руб. Интерскол, (западные кастомайзеры вообще работают пневмо инструментом - наверное удобнее и быстрее, но я не работал(размеры гаража не позволяют впихнуть ещё и компрессор))
Дрель маленькая подойдет типа этой 600-700 руб.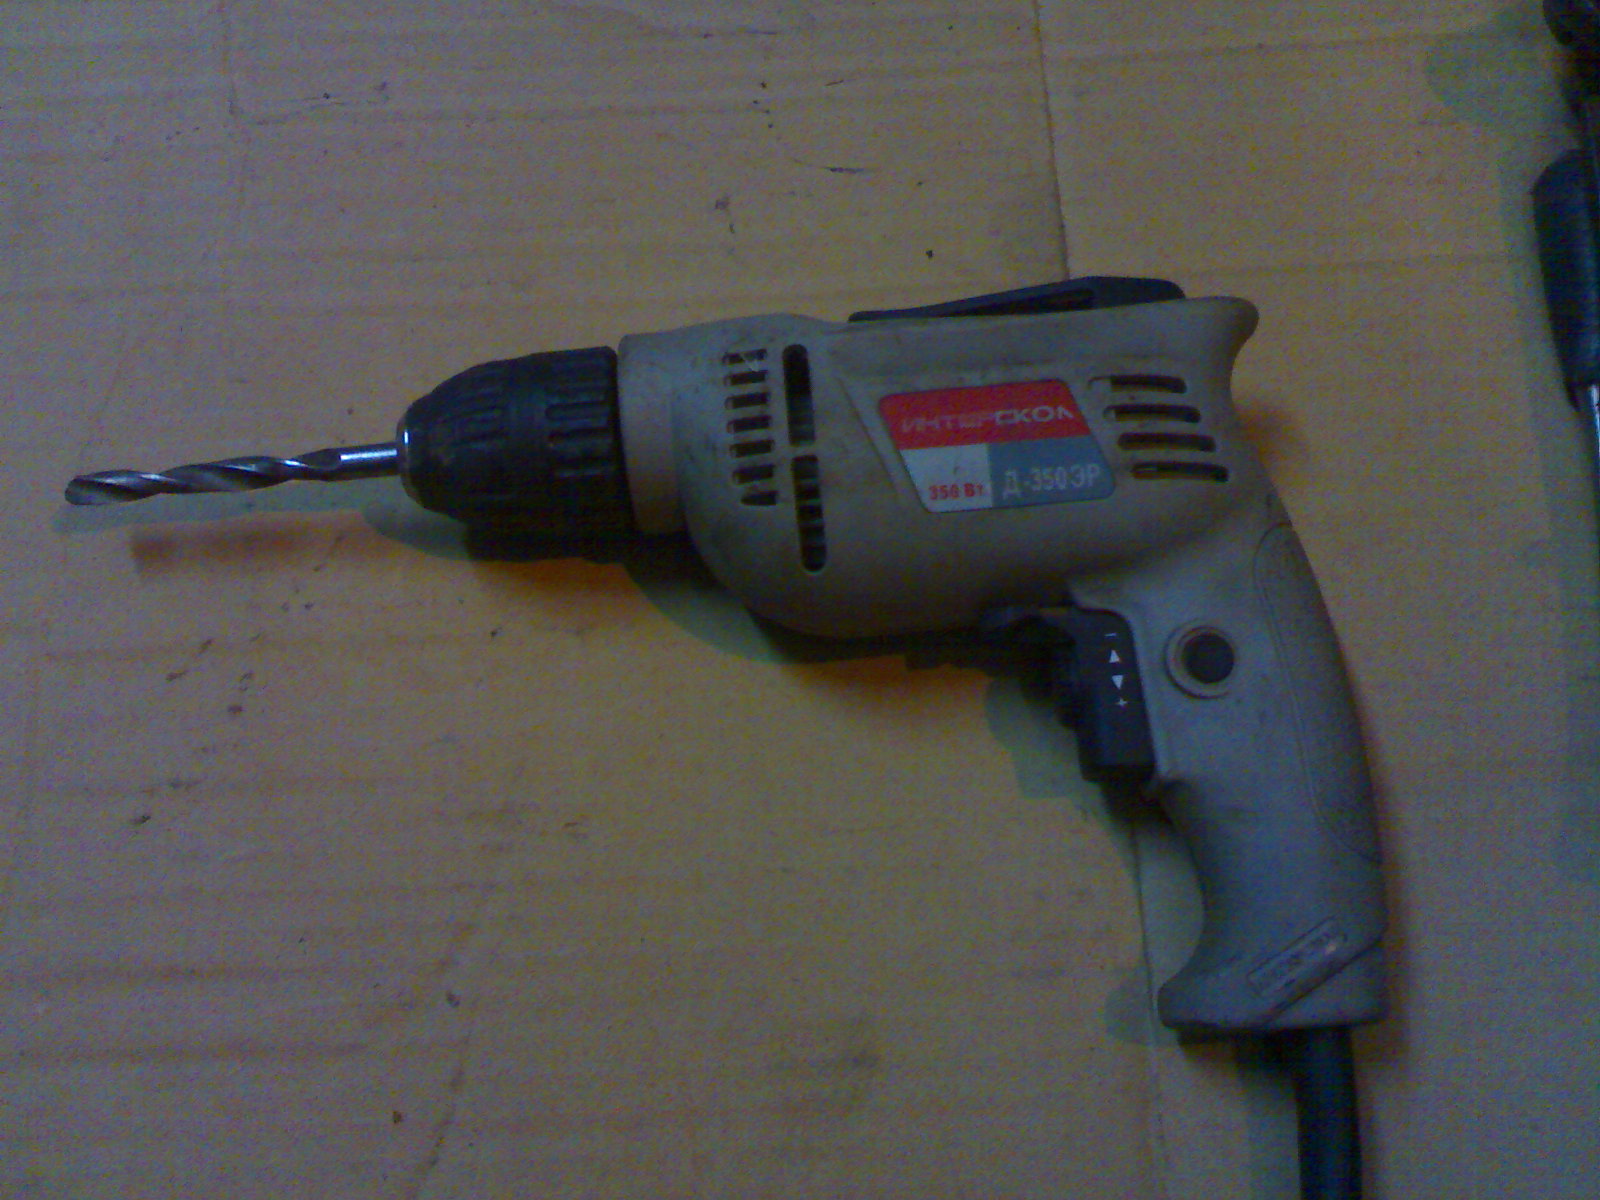
Ножницы по металлу ручные с рычагом подойдут типа этих китайских 300-400 руб.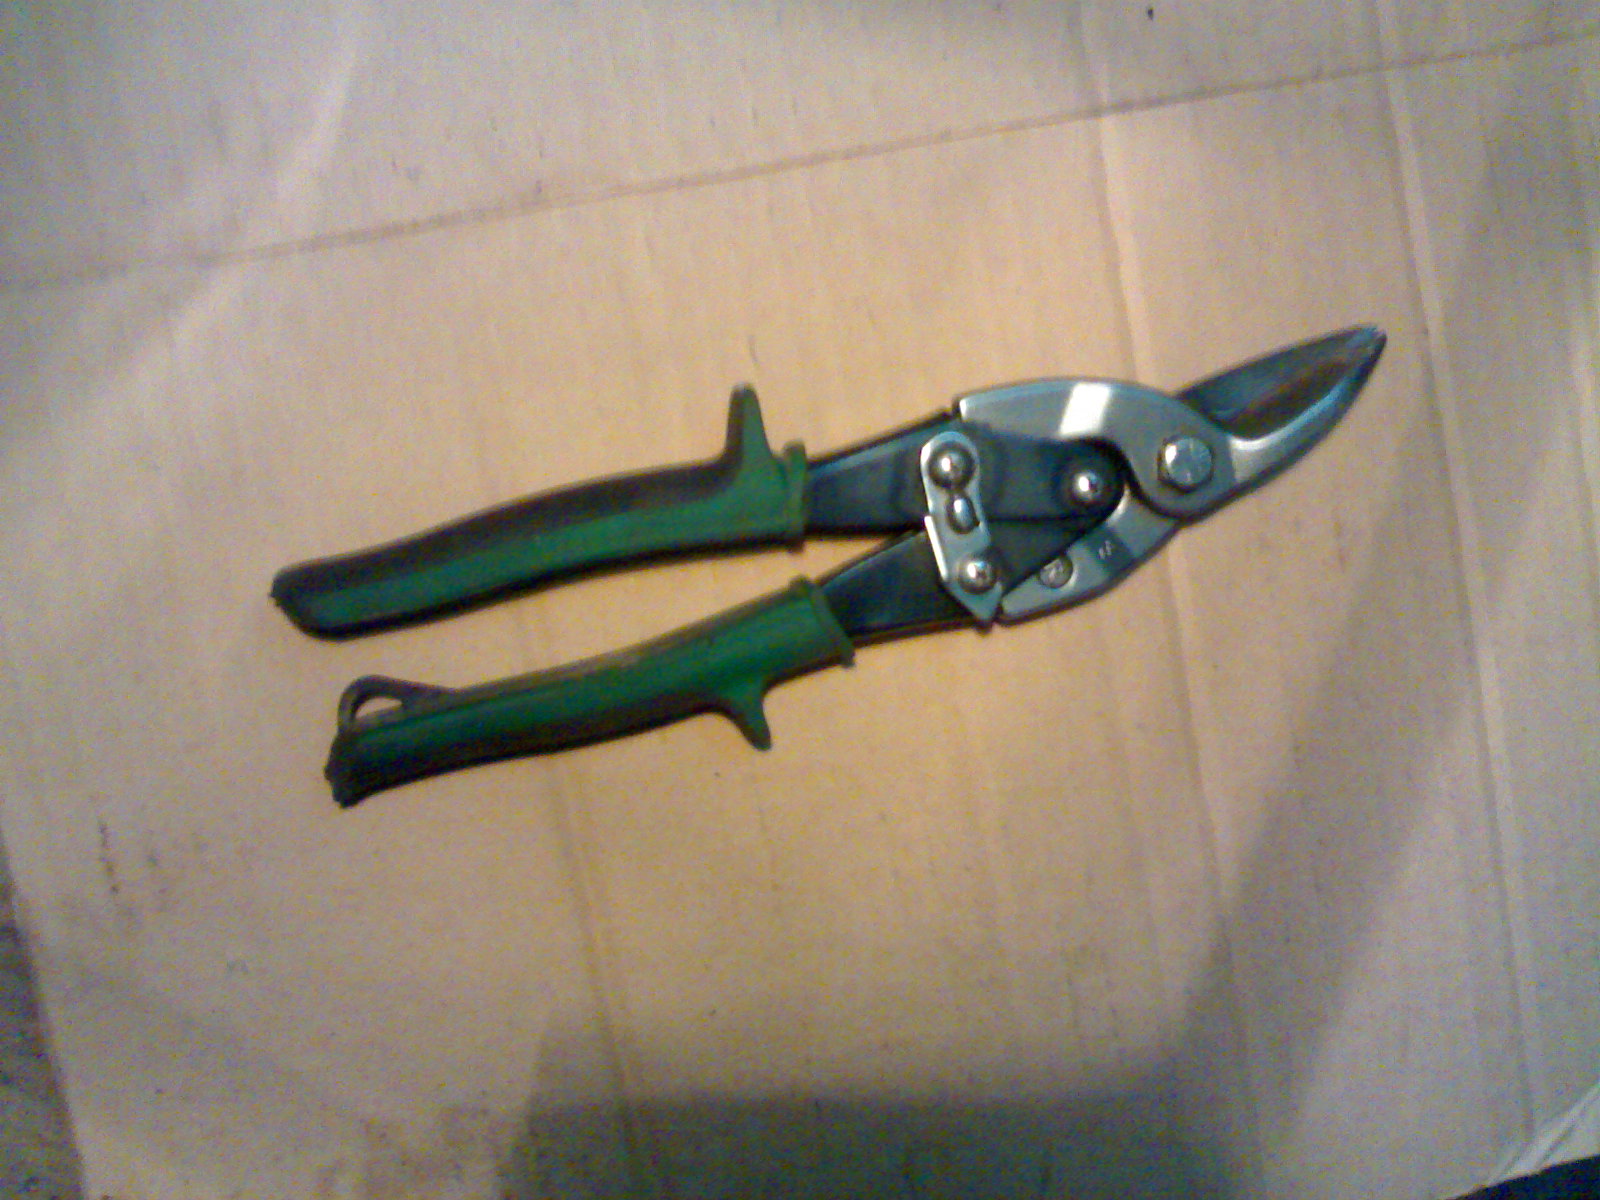
Пяток хороших свёрл Р6М5 диаметра 6 мм. Просекатель отверстий я не использовал, обошелся сверлением.
Керн.
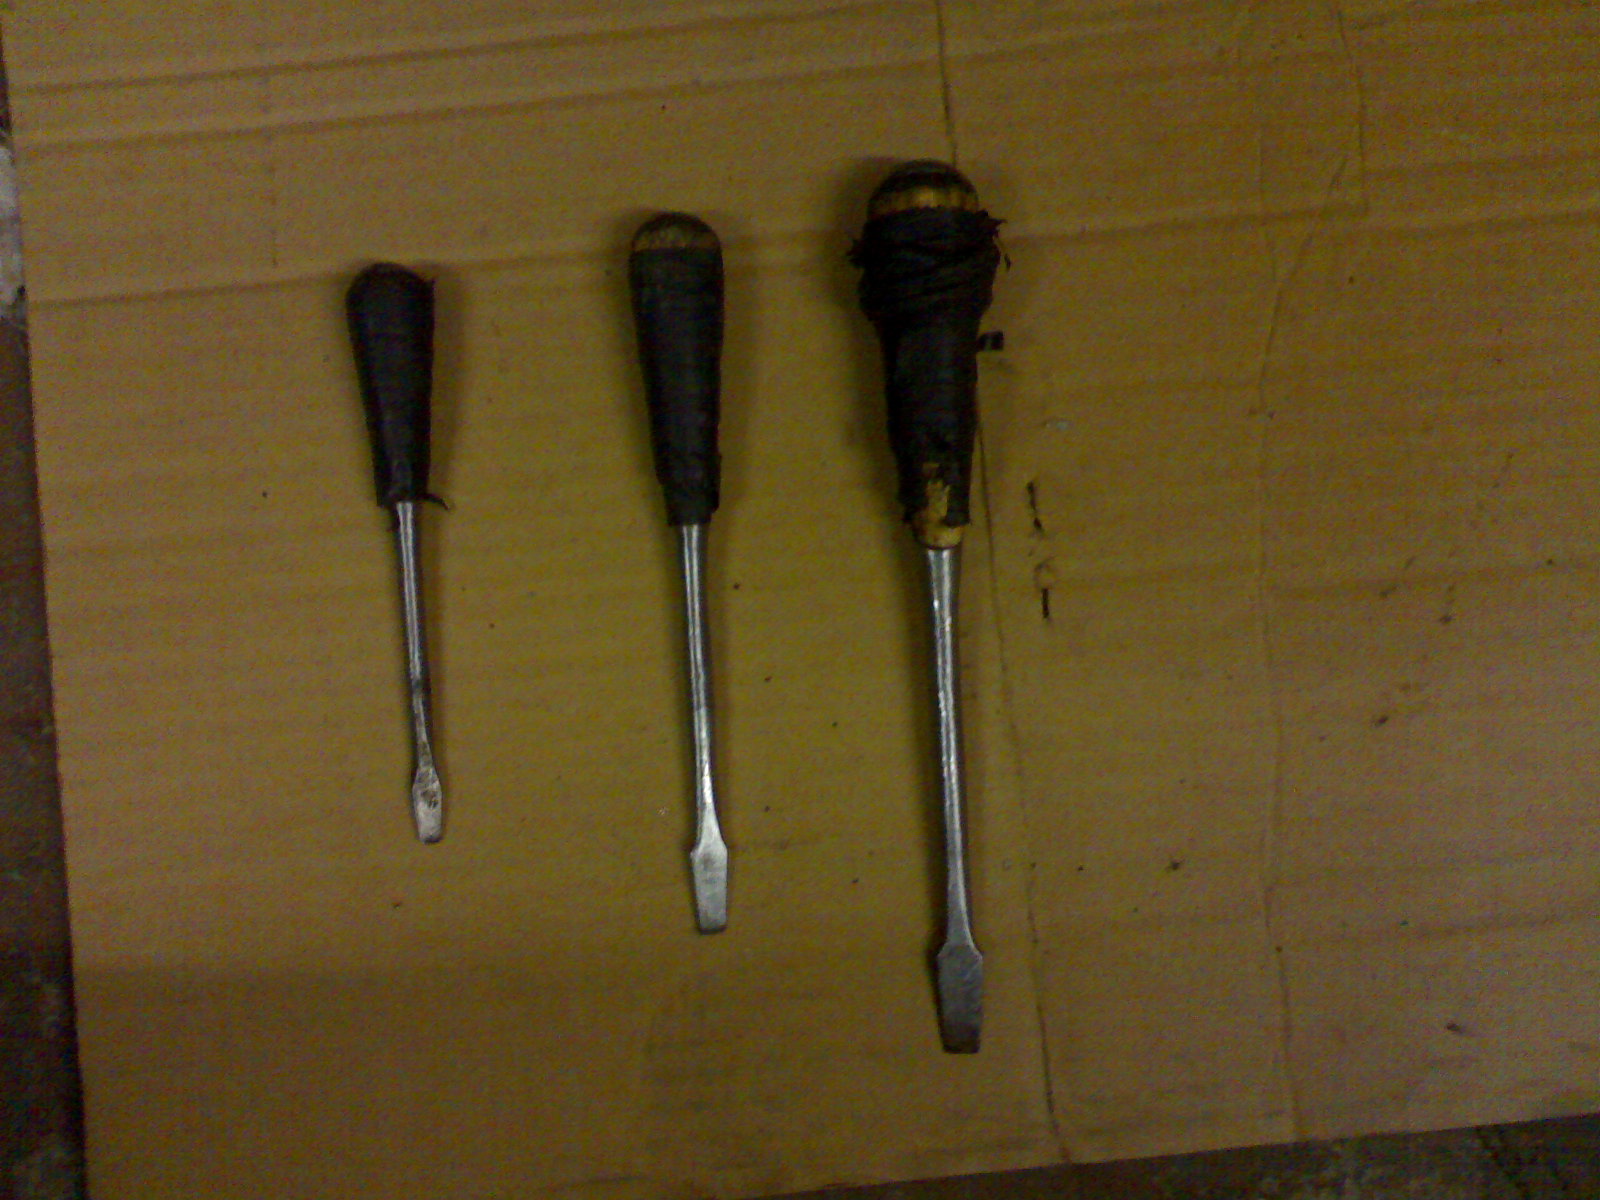
Ударные отвертки, типа этих с деревянными ручками подойдут, ручки лучше сразу перемотать изолентой.
Домкрат я использовал винтовой от УАЗика 2-х тонник (старого образца с литым корпусом).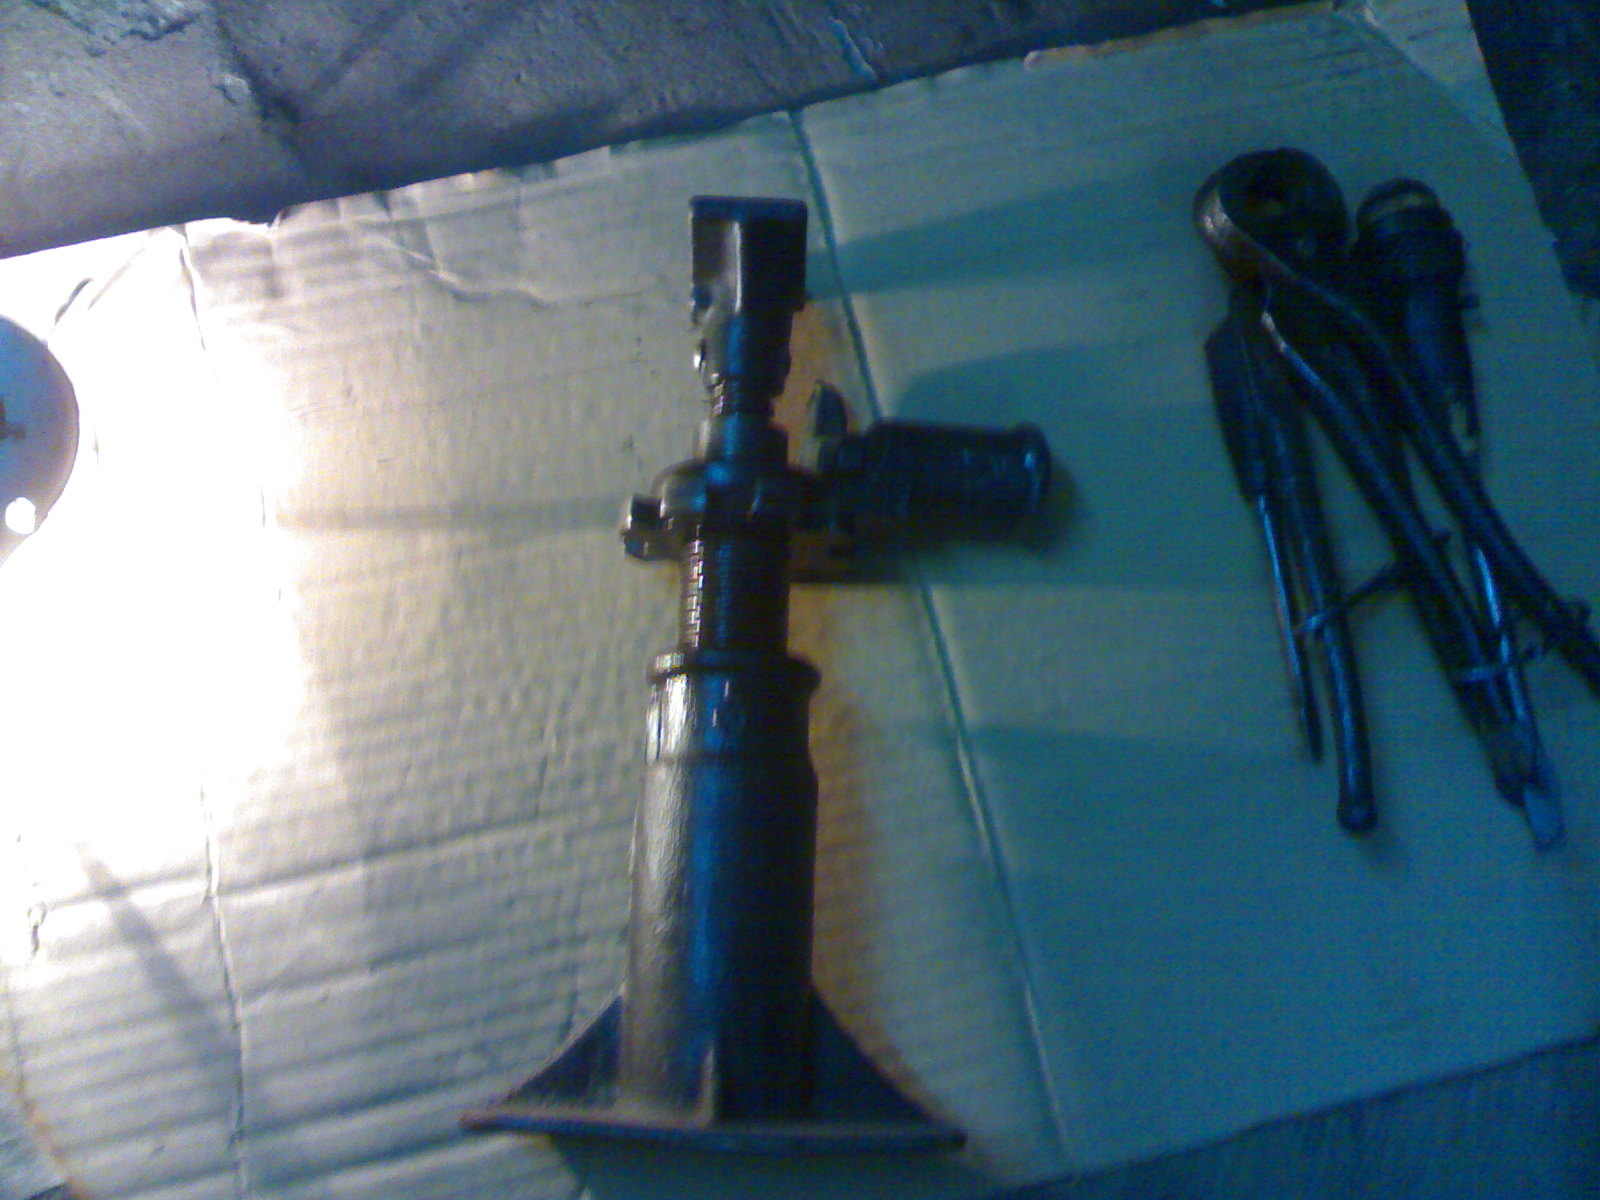
Зажимы для сварки 2 шт., свои я подсмотрел у кузовщика(из клещей со стягивающим кольцом из электрода 3-ки) вот они на фото.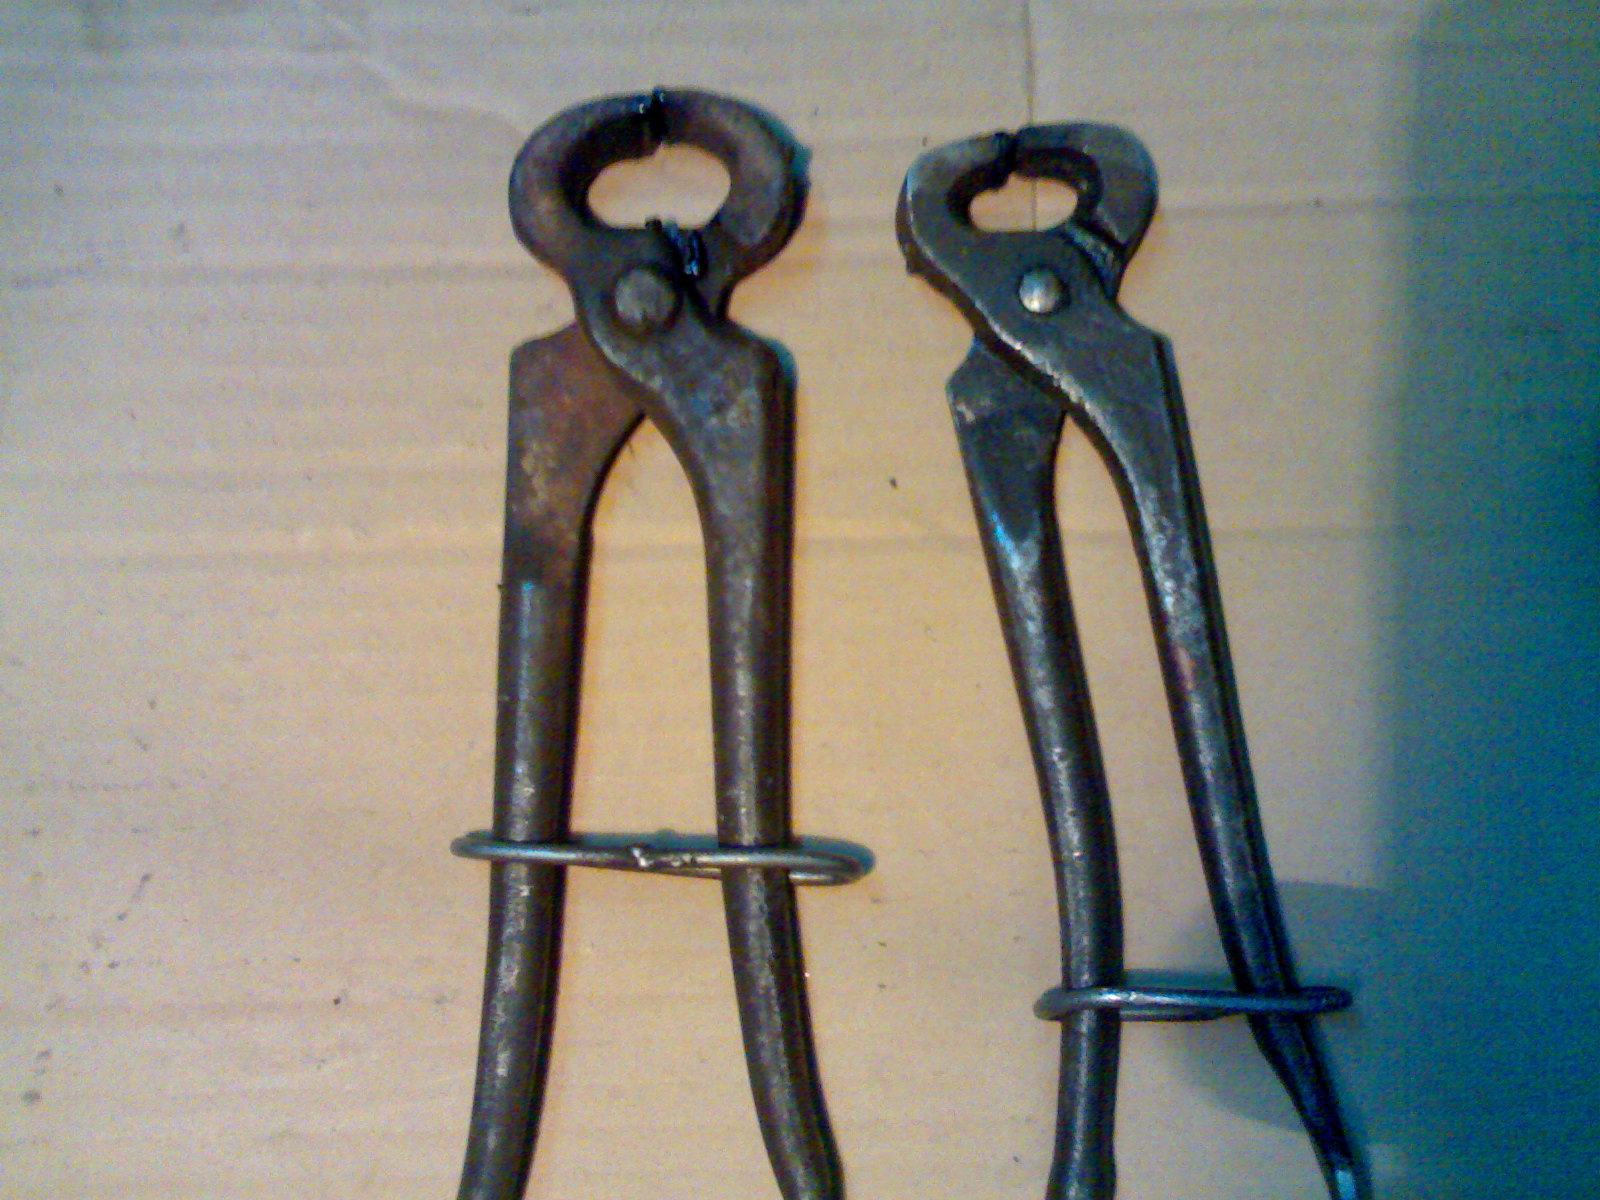
Чашечная щетка, со скрученной, жесткой щетиной на болгарку диаметром 60-80 мм, зачищать швы от краски, пластизоля на фото.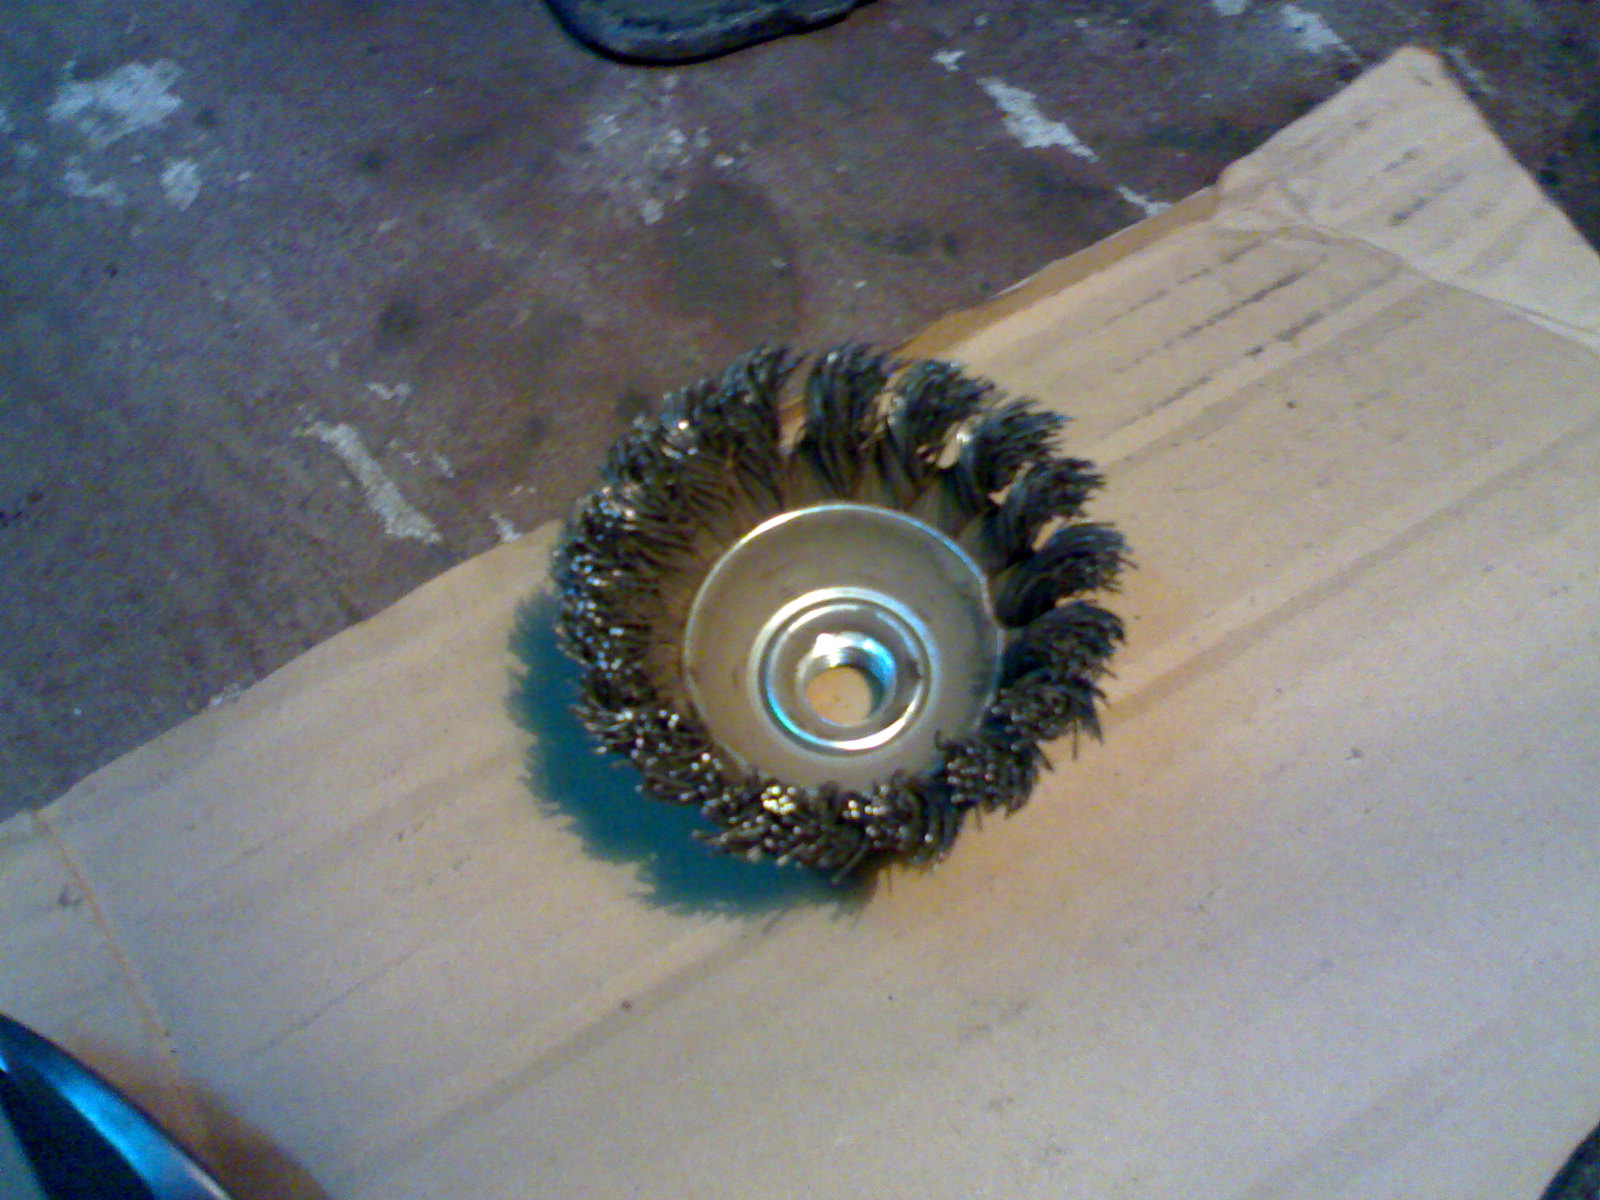
Лампа-переноска.
Штук 10 отрезных 125 мм кругов толщиной 1мм.
2 шт. 125 мм шлифовальных кругов шириной 6 мм - чистить сварные швы, на фото.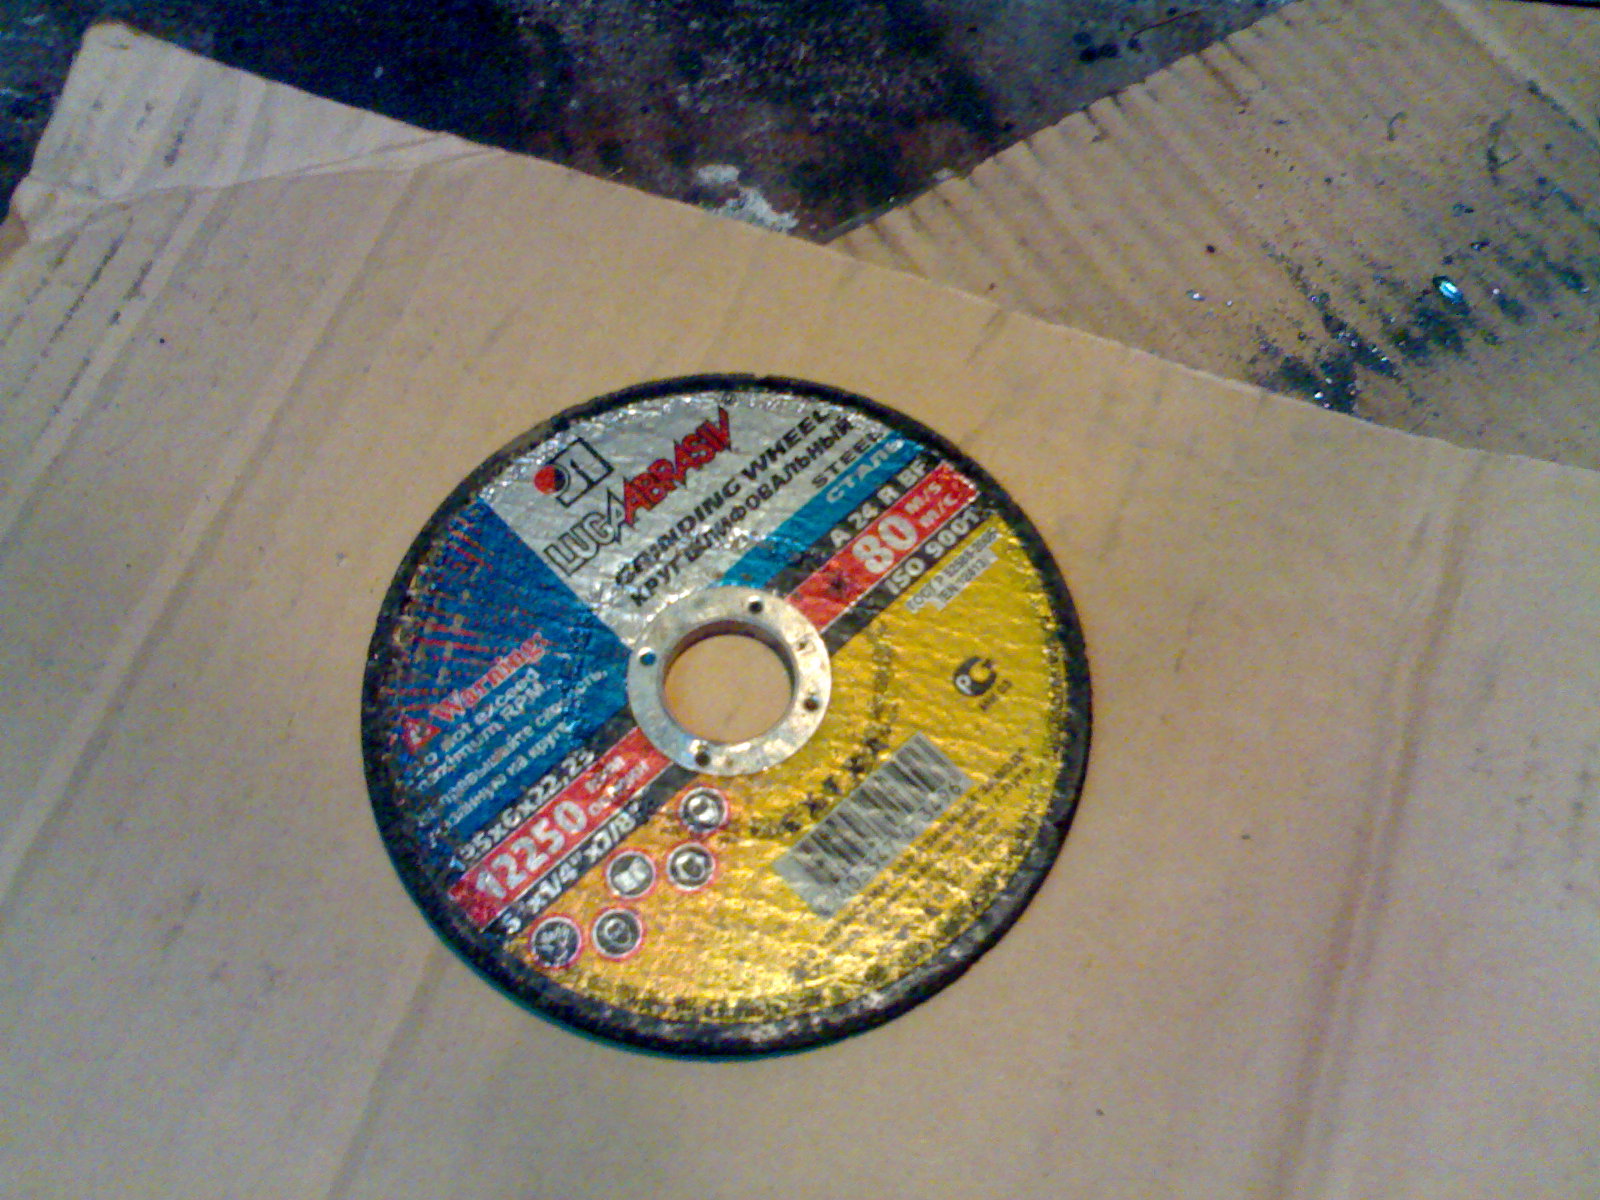
Удлинитель с тройником.
Молоток.
Итак по поводу инструмента:
Болгарка (самая маленькая) под круги 115 или 125 мощностью 800-900 Вт 1200-1400 руб. Интерскол, (западные кастомайзеры вообще работают пневмо инструментом - наверное удобнее и быстрее, но я не работал(размеры гаража не позволяют впихнуть ещё и компрессор))
Дрель маленькая подойдет типа этой 600-700 руб.
Ножницы по металлу ручные с рычагом подойдут типа этих китайских 300-400 руб.
Пяток хороших свёрл Р6М5 диаметра 6 мм. Просекатель отверстий я не использовал, обошелся сверлением.
Керн.
Ударные отвертки, типа этих с деревянными ручками подойдут, ручки лучше сразу перемотать изолентой.
Домкрат я использовал винтовой от УАЗика 2-х тонник (старого образца с литым корпусом).
Зажимы для сварки 2 шт., свои я подсмотрел у кузовщика(из клещей со стягивающим кольцом из электрода 3-ки) вот они на фото.
Чашечная щетка, со скрученной, жесткой щетиной на болгарку диаметром 60-80 мм, зачищать швы от краски, пластизоля на фото.
Лампа-переноска.
Штук 10 отрезных 125 мм кругов толщиной 1мм.
2 шт. 125 мм шлифовальных кругов шириной 6 мм - чистить сварные швы, на фото.
Удлинитель с тройником.
Молоток.
Вложения Всего файлов 7 шт.
Покупать китайский автопром это моветон.
Не малую роль я отвел средствам индивидуальной защиты и безопасности труда. И вообще на безопасности и здоровье лучше не экономить.
1. Огнетушитель на входе в углу.
2.Свободный доступ к рабочему месту, весь лишний хлам на свалку.
3.Все легковоспламеняющиеся вещи: кульки, тряпки и.т.п. прочь из зоны разлета сварочных искр метра за два, три.
4. Щиток защитный из стекло-пластика на лицо.
5.Респиратор, я перепробовал их 4 штуки, остановился на фирме 3M, а именно 7503* с дополнительными пылевыми фильтрами. Никакие аэрозоли, дым и прочее гуано не пропускает(он дороговато обошелся мне в 1800 руб., но того стоит в сравнении с нашими РПГ- 67, бризами и пр. г.) на фото.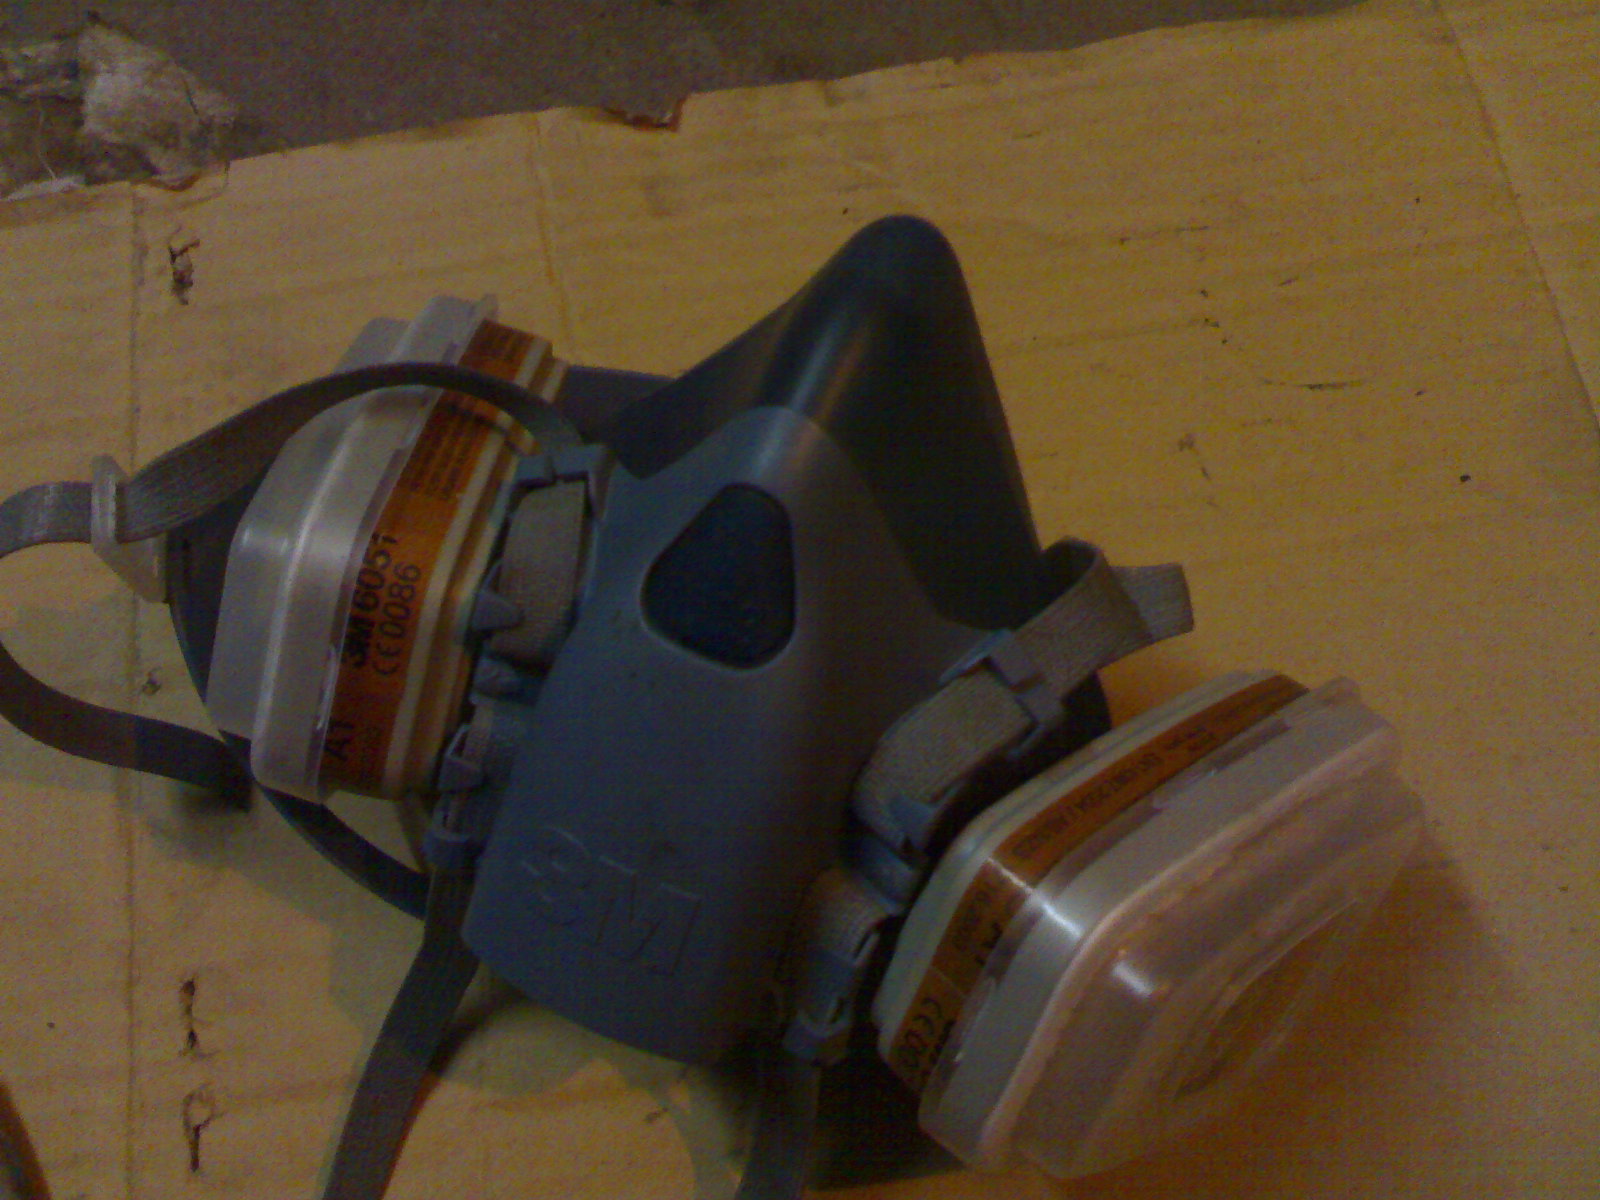
(*03-это размер маски респиратора, есть 01 и 02, 03 - самый большой)
6. Перчатки сварщика - краги спилковые, лучше с матерчатым утеплителем, я в них болгарку выпавшую из руки на полных оборотах тормозил. фото.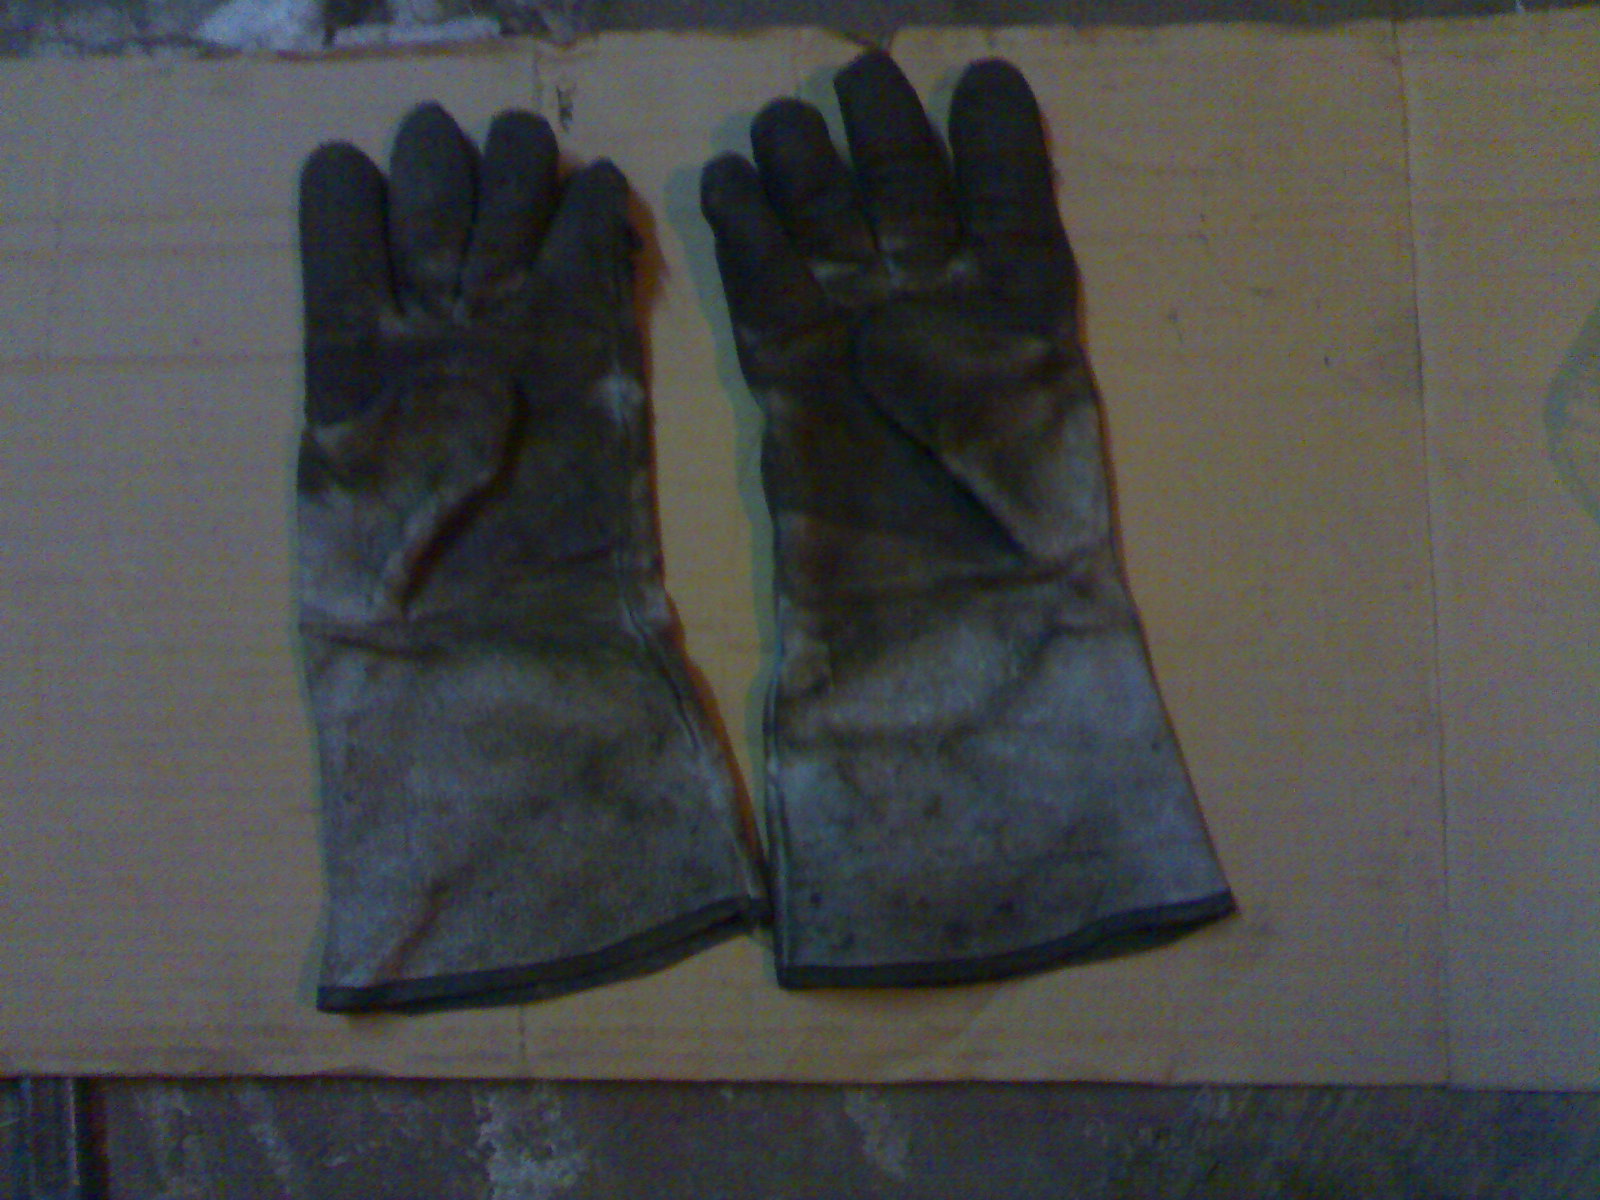
7. Костюм сварщика(я купил за 500 руб. брезентовый с огнестойкой пропиткой), также работаю в армейском полевом камуфляже, искры зараза залетают через камуфляж.
8. Маску сварщика (я взял хамелеон с автоматическим затемнением, она хороша, но поверхность свариваемая должна быть хорошо освещена).
9. Плеер в уши при работе с болгаркой снижает её шум.
Если варить под машиной не переворачивая её на бок, то необходима защита головы, шеи, плеч от искр, для этих целей есть пелерины сварщика. (дело не шуточное, искра знакомому кузовщику в ухо залетела, ухо воспалилось)
P.S.
В своих постах я не преследую каких - либо коммерческих интересов упоминая те или иные фирменные марки и названия, я просто делюсь своим опытом.
1. Огнетушитель на входе в углу.
2.Свободный доступ к рабочему месту, весь лишний хлам на свалку.
3.Все легковоспламеняющиеся вещи: кульки, тряпки и.т.п. прочь из зоны разлета сварочных искр метра за два, три.
4. Щиток защитный из стекло-пластика на лицо.
5.Респиратор, я перепробовал их 4 штуки, остановился на фирме 3M, а именно 7503* с дополнительными пылевыми фильтрами. Никакие аэрозоли, дым и прочее гуано не пропускает(он дороговато обошелся мне в 1800 руб., но того стоит в сравнении с нашими РПГ- 67, бризами и пр. г.) на фото.
(*03-это размер маски респиратора, есть 01 и 02, 03 - самый большой)
6. Перчатки сварщика - краги спилковые, лучше с матерчатым утеплителем, я в них болгарку выпавшую из руки на полных оборотах тормозил. фото.
7. Костюм сварщика(я купил за 500 руб. брезентовый с огнестойкой пропиткой), также работаю в армейском полевом камуфляже, искры зараза залетают через камуфляж.
8. Маску сварщика (я взял хамелеон с автоматическим затемнением, она хороша, но поверхность свариваемая должна быть хорошо освещена).
9. Плеер в уши при работе с болгаркой снижает её шум.
Если варить под машиной не переворачивая её на бок, то необходима защита головы, шеи, плеч от искр, для этих целей есть пелерины сварщика. (дело не шуточное, искра знакомому кузовщику в ухо залетела, ухо воспалилось)
P.S.
В своих постах я не преследую каких - либо коммерческих интересов упоминая те или иные фирменные марки и названия, я просто делюсь своим опытом.
Вложения Всего файлов 2 шт.
Покупать китайский автопром это моветон.
Хотелось бы оговориться по поводу сварки, на мой взгляд только полуавтомат, я не знаю каким это надо быть виртуозом, что-бы варить толстыми электродами тонкий металл, причем быстро, красиво и качественно.
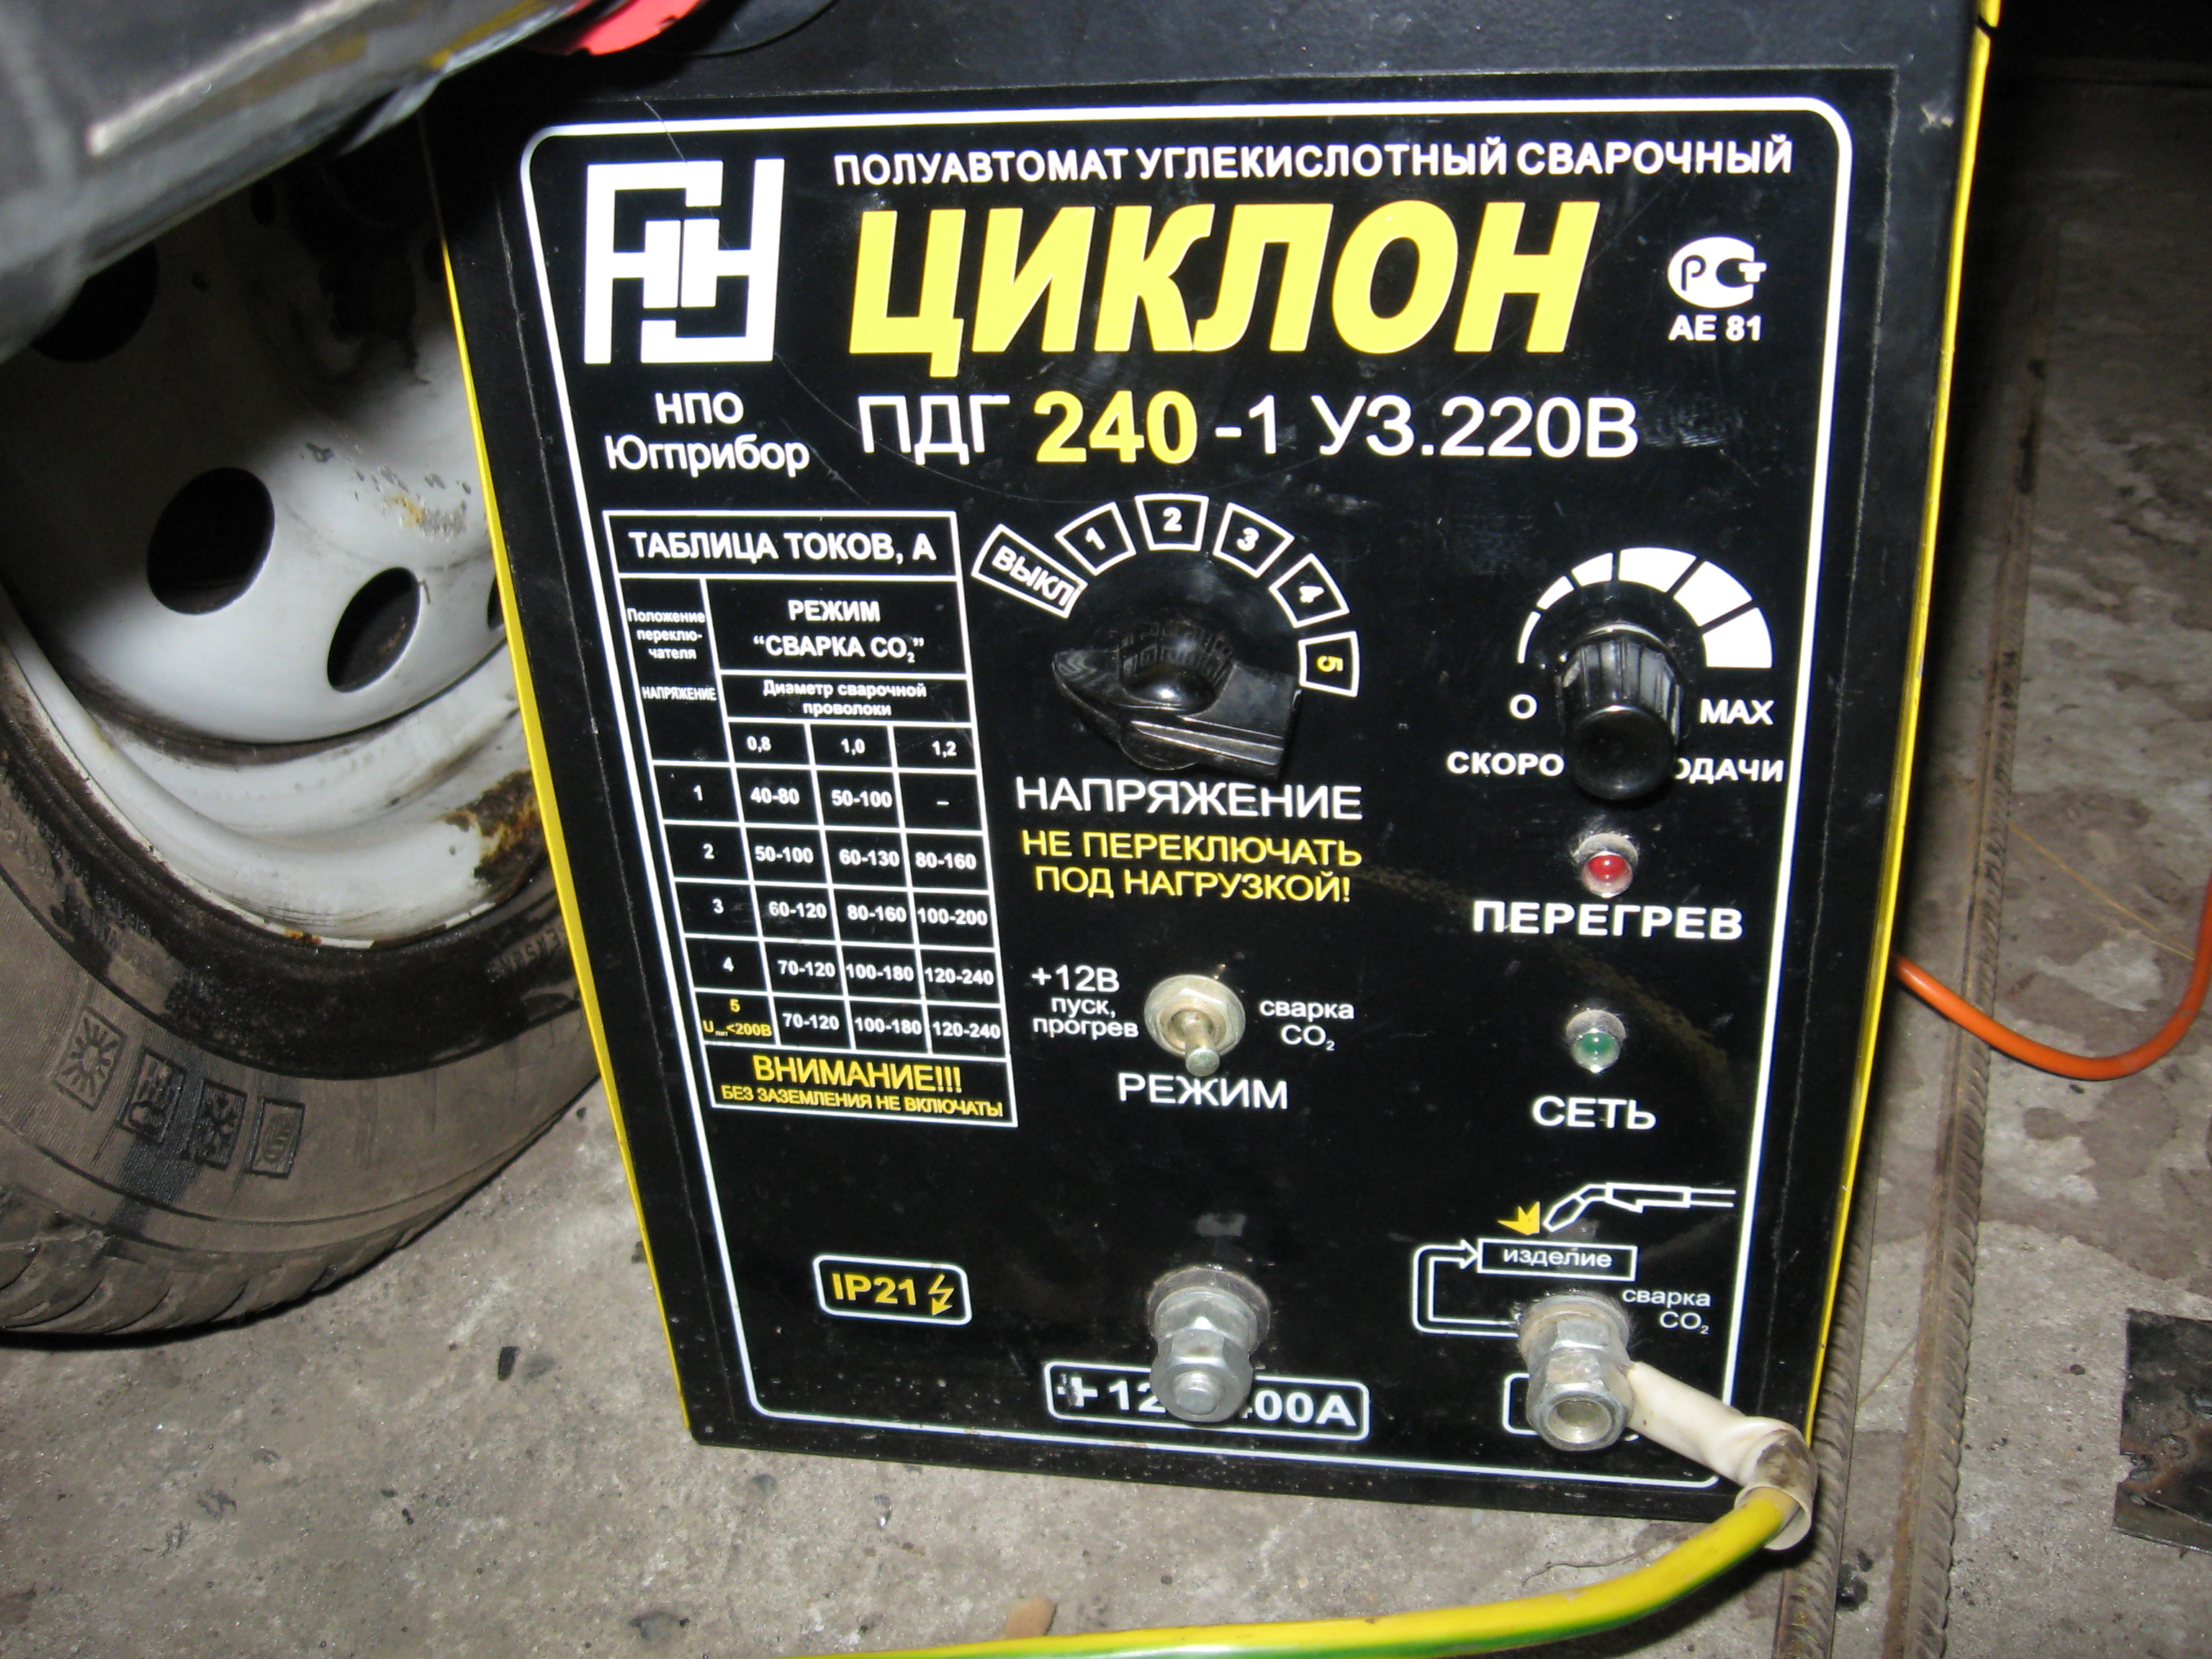
Мой выбор пал на недорогой, типовой, простой и функциональный полуавтомат ПДГ 240 "Циклон"для сварки MIG/MAG с евро разъемом под горелку, каких выпускают десятки, а может и сотни фирм по нашей стране. Но для этих целей вполне подойдет ПДГ 200 или ПДГ 160, Сайт . Заплатил я 8700 руб. за аппарат и 950 руб. за горелку (рукав по которому подается проволока и углекислота в зону сварки) в 2008 году, но они и не подорожали. Горелку мне естественно навязали какое-то гуано, она уже благополучно поломалась и я купил Abicor binzel 15 за 1380 руб.
Почему взял именно 240, а не 200 или 160, взял с запасом, этим аппаратом можно варить металл от 0,5+0,5мм до 7+7мм, проволокой от 0,8 до 1,2 мм. В гараже пригодится.
К полуавтомату для сварки стали нужен углекислотный баллон с редуктором УР-6-6. стоит около 700 руб.
Баллон 40 литровый CO2 у нас в Ростове-на-Дону можно приобрести у квасников-пивников 1500-2000 руб. или же на заправочной станции 3000 руб. в магазине для сварки "Плазма" он стоит 3300 руб. пустой и 3600 руб. полный. Заправка где-то 320-400 руб. Маленькие дешевле, но их заправлять чаще. При покупке баллона обратите внимание на дату следующего освидетельствования, что-бы она не была просрочена, освидетельствованию на целостность и прочность подлежат баллоны раз в три года (почти как тех.осмотр), это конечно мелочь, всё решаемо, цена вопроса у нас где-то 300-400 руб. официально, но зачем брать просроченный если можно выбрать нормальный. Так же и при последующих заправках и обменах обращайте внимание на дату освидетельствования.
Между редуктором и аппаратом нужен шланг, подойдет кислородный, что-бы на штуцер плотно налазил и два хомута.
Этими полуавтоматами также можно варить алюминиевые изделия, но в среде аргона. Также нужен баллон аргона с редуктором и в горелке поменять канал направляющий стальной на тефлоновый, ну и конечно же алюминиевая проволока.
Также эти аппараты позволяют в режиме 12 вольт производить отжиг, усадку металла перед рихтовкой, но необходимо докупить специальный держатель под угольный электрод и сам электрод.
Еще эти аппараты в режиме 12 вольт позволяют запускать двигатель без аккумулятора или с севшим аккумулятором.
По поводу проволоки - возьмите бобину 5 кг, этого должно хватить и потренироваться и машину переварить. Катушки не выкидывайте их перематывают.
Мой выбор пал на недорогой, типовой, простой и функциональный полуавтомат ПДГ 240 "Циклон"для сварки MIG/MAG с евро разъемом под горелку, каких выпускают десятки, а может и сотни фирм по нашей стране. Но для этих целей вполне подойдет ПДГ 200 или ПДГ 160, Сайт . Заплатил я 8700 руб. за аппарат и 950 руб. за горелку (рукав по которому подается проволока и углекислота в зону сварки) в 2008 году, но они и не подорожали. Горелку мне естественно навязали какое-то гуано, она уже благополучно поломалась и я купил Abicor binzel 15 за 1380 руб.
Почему взял именно 240, а не 200 или 160, взял с запасом, этим аппаратом можно варить металл от 0,5+0,5мм до 7+7мм, проволокой от 0,8 до 1,2 мм. В гараже пригодится.
К полуавтомату для сварки стали нужен углекислотный баллон с редуктором УР-6-6.
Баллон 40 литровый CO2 у нас в Ростове-на-Дону можно приобрести у квасников-пивников 1500-2000 руб. или же на заправочной станции 3000 руб. в магазине для сварки "Плазма" он стоит 3300 руб. пустой и 3600 руб. полный. Заправка где-то 320-400 руб. Маленькие дешевле, но их заправлять чаще. При покупке баллона обратите внимание на дату следующего освидетельствования, что-бы она не была просрочена, освидетельствованию на целостность и прочность подлежат баллоны раз в три года (почти как тех.осмотр), это конечно мелочь, всё решаемо, цена вопроса у нас где-то 300-400 руб. официально, но зачем брать просроченный если можно выбрать нормальный. Так же и при последующих заправках и обменах обращайте внимание на дату освидетельствования.
Между редуктором и аппаратом нужен шланг, подойдет кислородный, что-бы на штуцер плотно налазил и два хомута.
Этими полуавтоматами также можно варить алюминиевые изделия, но в среде аргона. Также нужен баллон аргона с редуктором и в горелке поменять канал направляющий стальной на тефлоновый, ну и конечно же алюминиевая проволока.
Также эти аппараты позволяют в режиме 12 вольт производить отжиг, усадку металла перед рихтовкой, но необходимо докупить специальный держатель под угольный электрод и сам электрод.
Еще эти аппараты в режиме 12 вольт позволяют запускать двигатель без аккумулятора или с севшим аккумулятором.
По поводу проволоки - возьмите бобину 5 кг, этого должно хватить и потренироваться и машину переварить. Катушки не выкидывайте их перематывают.
Вложения Всего файлов 2 шт.
Покупать китайский автопром это моветон.
Прежде чем приступить к выполнению работы необходимо потренироваться уверенно работать болгаркой и научиться варить. Для этих целей нам потребуется какая-нибудь старая, но не гнилая кузовная деталь(капот, крыло...) или лист стали толщиной 0,8-1,2(максимально приближенной по толщине к кузовным деталям)
Работы с болгаркой необходимо выполнять соблюдая описанные выше меры безопасности (маска из стеклопластика на лицо, респиратор, краги, защитная одежда). Болгарка (углошлифовальная машина) высоко оборотистый инструмент 11500 об/мин, отрезные круги очень хрупкие и при перекосе круга во время резания (закусывании круга металлом) имеют особенность разлетаться на осколки в разные стороны, особенно круги Luga Abrasiv. У меня разлетались 125 мм отрезные круги попадая в одежду, это не больно.
Резать надо располагая отрезной круг перпендикулярно разрезаемому металлу, во избежание перекоса и закусывания круга металлом, сложного ничего нет. Сварные швы шлифовать 115-125 мм шлифовальным кругом шириной 6 мм так же. В местах где сварных швов не видно и они не мешают, например установке уплотнителя дверного проема, шлифовать их не нужно - дурная работа, соединение будет прочней и жёстче.
Вообще сварка, это целая наука впрочем как и обработка металлов резанием, но если по нашему случаю вкратце то варить нам предстоит встык и внахлест, по горизонтали и вертикали. Вертикальный шов варить (класть) считается чуть сложнее чем горизонтальный.
Соблюдая меры безопасности описанные выше, плюс маска сварщика вместо щитка из стеклопластика.
Если работать в маске-хамелеоне свариваемое место должно быть достаточно освещено.
Свариваемые поверхности(в идеале) должны быть зачищены (от старой краски, мастики...) максимально прижаты друг к другу. Клемму "+" мы цепляем на наши детали, минусом будет электрод (проволока полуавтомата).
Варить мы будем проволокой 0,8мм, без флюса, в среде защитного газа(CO2).
Чтобы подготовить сварочный полуавтомат к сварке необходимо:
1. Подсоединить горелку (рукав) к сварочному аппарату(Если евроразьем).
2.Снять сопло и открутить сварочный наконечник.
3.Установить бобину с проволокой.Провести проволоку через механизм подачи, отжав подающий ролик. Ровный свободный конец проволоки заправить в желоб для проволоки, проволоку прижать роликом, так чтобы она попала в прорезь(канавку) на ролике.
4. Включить аппарат в сеть 220, включить максимальную скорость подачи проволоки, включить минимальный ток, нажать на курок горелки и держать пока из горелки не выйдет проволока.
5. Установить наконечник и сопло на место.
6. Подключить баллон с углекислотой(CO2) к штуцеру сварочного аппарата, с помощью кислородного шланга и хомутов.
7. Отрегулировать давление CO2 редуктором в пределах 0,1-0,2 кг/см2.
Полуавтомат готов.
Работы с болгаркой необходимо выполнять соблюдая описанные выше меры безопасности (маска из стеклопластика на лицо, респиратор, краги, защитная одежда). Болгарка (углошлифовальная машина) высоко оборотистый инструмент 11500 об/мин, отрезные круги очень хрупкие и при перекосе круга во время резания (закусывании круга металлом) имеют особенность разлетаться на осколки в разные стороны, особенно круги Luga Abrasiv. У меня разлетались 125 мм отрезные круги попадая в одежду, это не больно.
Резать надо располагая отрезной круг перпендикулярно разрезаемому металлу, во избежание перекоса и закусывания круга металлом, сложного ничего нет. Сварные швы шлифовать 115-125 мм шлифовальным кругом шириной 6 мм так же. В местах где сварных швов не видно и они не мешают, например установке уплотнителя дверного проема, шлифовать их не нужно - дурная работа, соединение будет прочней и жёстче.
Вообще сварка, это целая наука впрочем как и обработка металлов резанием, но если по нашему случаю вкратце то варить нам предстоит встык и внахлест, по горизонтали и вертикали. Вертикальный шов варить (класть) считается чуть сложнее чем горизонтальный.
Соблюдая меры безопасности описанные выше, плюс маска сварщика вместо щитка из стеклопластика.
Если работать в маске-хамелеоне свариваемое место должно быть достаточно освещено.
Свариваемые поверхности(в идеале) должны быть зачищены (от старой краски, мастики...) максимально прижаты друг к другу. Клемму "+" мы цепляем на наши детали, минусом будет электрод (проволока полуавтомата).
Варить мы будем проволокой 0,8мм, без флюса, в среде защитного газа(CO2).
Чтобы подготовить сварочный полуавтомат к сварке необходимо:
1. Подсоединить горелку (рукав) к сварочному аппарату(Если евроразьем).
2.Снять сопло и открутить сварочный наконечник.
3.Установить бобину с проволокой.Провести проволоку через механизм подачи, отжав подающий ролик. Ровный свободный конец проволоки заправить в желоб для проволоки, проволоку прижать роликом, так чтобы она попала в прорезь(канавку) на ролике.
4. Включить аппарат в сеть 220, включить максимальную скорость подачи проволоки, включить минимальный ток, нажать на курок горелки и держать пока из горелки не выйдет проволока.
5. Установить наконечник и сопло на место.
6. Подключить баллон с углекислотой(CO2) к штуцеру сварочного аппарата, с помощью кислородного шланга и хомутов.
7. Отрегулировать давление CO2 редуктором в пределах 0,1-0,2 кг/см2.
Полуавтомат готов.
Покупать китайский автопром это моветон.
У меня под водительскими и пассажирскими ногами были ржавые дыры + у водительской двери гнилое все вокруг петель. Под ногами поставили заплатки и обварили по периметру, а со стороны колеса не трогали, сказали, что этого достаточно или всеже надобыло с двух сторон заплатки ставить? Заводскую шумку выкинул всю, обезжирил пол, покрыл резинобитумной мастикой и полажил вибро и шумо новую. Я же все правильно сделал? Еще я лож в аварии в гармошку смял, но его вытянули обварили, сьездил на сходразвал, сказали геометрия впорядке.
Еще немного теории на пальцах (своими словами).
В нашем случае сварка это процесс получения неразъемного соединения металла в среде защитного газа, подаваемым в зону сварки плавящимся электродом (проволокой).
При работе аппарата подаваемая проволока в момент контакта с металлом зажигает сварочную дугу плавясь и расплавляя соприкасаемый металл в зоне сварки, образуя сварочную ванну, которая застывая становится сварочным швом. Наша задача формировать проволокой сварочную ванну, получая глубокий и качественный шов.
Вот несколько несложных приемов:
Для начала потренируемся поджигать дугу и вести горелку по металлу на разных скоростях подачи проволоки и с разной силой тока. Незабываем цеплять клемму + на свариваемый зачищенный металл иначе сварки не получится.
Берем два куска нарезанного металла, в одном из кусков сверлим отверстий диаметром 6 мм, прижимаем зажимами между отверстий к другому куску. Варим через отверстия, заполняя их. Скорость подачи проволоки держать не более 3-5 метров. Сила тока 60-120 ампер. Получаем точечное соединение, имитируем заводскую, точечную сварку. Точку варить 2-3 секунды, хорошо проваренная точка крепче заводской точки, полученной контактной сваркой. Единственное что, так вырезать такие точки сложнее заводских и при следующем ремонте кто-то замучается, но это уже не ваша забота.
Сварка встык двух прямых кусков.
Варим два куска между собой, расплавляя края металла, стараясь заполнить щель между ними. Для удобства прихватываем их между собой в нескольких точках. Сварной шов кладем на минимально возможной скорости, при которой устойчиво горит дуга 0,2-0,5 м/мин. Сила тока 60 80 ампер. Третье положение регулятора силы тока я выставляю на своем сварочнике. Движение электрода я делаю как на рисунке: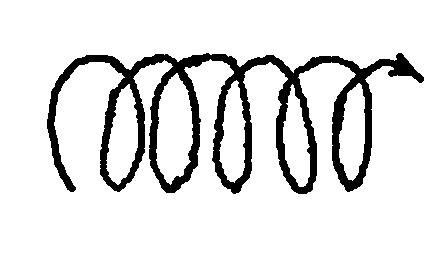
Если же один металл более толстый, а другой более тонкий, то вначале расплавляем края более толстого металла, перемещая электрод на более тонкий.
Сварка внахлест выполняется переходом электрода с верхнего металла на нижний.
Металл должен быть хорошо прижат друг к другу. Скорость устанавливаем также минимальную на которой горит непрерывная дуга. Сила тока 60 120 ампер.
И наконец, учимся затягивать насверленные дыры. Сила тока 60-80 ампер. Скорость подачи проволоки минимальная. Усиливаем, наплавляя края отверстия и по эвольвенте движемся к центру стягивая отверстие. Как на рисунке: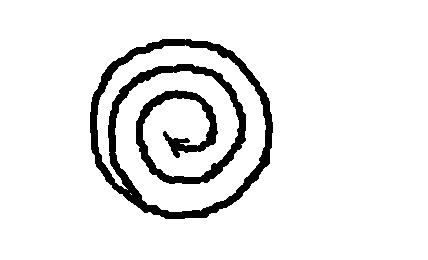
Выбирая сварочный аппарат отдаем предпочтение аппарату с большим числом регулировок по скорости и силе тока в угоду удобства настройки подходящего режима.
С учетом индивидуальных особенностей разных сварочных аппаратов параметры подстраиваем на месте, придерживаясь данных рекомендаций.
Варить надо качественный, достаточно толстый металл не менее 0,5мм.
Если уже металл превратился в фольгу, то варить его нет смысла, от такого сварного соединения прочности не будет. Такой металл необходимо заменить целиком.
Шов должен быть хорошо проварен и минимально выступать над свариваемым металлом, если он торчит (аппарат насирает) - необходимо чуть увеличить силу тока и возможно уменьшить скорость. А старый (насранный) шов счистить шлифовальным кругом. Но помните, что дуга должна гореть непрерывно. Еще я на личном опыте убедился, что качество горения дуги и качество шва зависит от хорошей горелки (дешевку не берите).
Если при сварке металл прожигается, то необходимо уменьшить скорость подачи проволоки и возможно чуть уменьшить сварочный ток.
При сварке вертикального шва расплавленный металл так и норовит под действием сил тяжести превратиться в каплю, стягивая металл вокруг, оставляя рядом с собой дыры, в этом то и заключается сложность вертикальных и потолочных швов. Но приспособиться можно.
После тренировок обязательно разрежьте несколько швов, убедитесь что они получаются качественные.
Вот кстати неплохие ссылки по ремонту. www.oldmodels.narod.ru и вот ещё www.hondarv-club.ru
В нашем случае сварка это процесс получения неразъемного соединения металла в среде защитного газа, подаваемым в зону сварки плавящимся электродом (проволокой).
При работе аппарата подаваемая проволока в момент контакта с металлом зажигает сварочную дугу плавясь и расплавляя соприкасаемый металл в зоне сварки, образуя сварочную ванну, которая застывая становится сварочным швом. Наша задача формировать проволокой сварочную ванну, получая глубокий и качественный шов.
Вот несколько несложных приемов:
Для начала потренируемся поджигать дугу и вести горелку по металлу на разных скоростях подачи проволоки и с разной силой тока. Незабываем цеплять клемму + на свариваемый зачищенный металл иначе сварки не получится.
Берем два куска нарезанного металла, в одном из кусков сверлим отверстий диаметром 6 мм, прижимаем зажимами между отверстий к другому куску. Варим через отверстия, заполняя их. Скорость подачи проволоки держать не более 3-5 метров. Сила тока 60-120 ампер. Получаем точечное соединение, имитируем заводскую, точечную сварку. Точку варить 2-3 секунды, хорошо проваренная точка крепче заводской точки, полученной контактной сваркой. Единственное что, так вырезать такие точки сложнее заводских и при следующем ремонте кто-то замучается, но это уже не ваша забота.
Сварка встык двух прямых кусков.
Варим два куска между собой, расплавляя края металла, стараясь заполнить щель между ними. Для удобства прихватываем их между собой в нескольких точках. Сварной шов кладем на минимально возможной скорости, при которой устойчиво горит дуга 0,2-0,5 м/мин. Сила тока 60 80 ампер. Третье положение регулятора силы тока я выставляю на своем сварочнике. Движение электрода я делаю как на рисунке:
Если же один металл более толстый, а другой более тонкий, то вначале расплавляем края более толстого металла, перемещая электрод на более тонкий.
Сварка внахлест выполняется переходом электрода с верхнего металла на нижний.
Металл должен быть хорошо прижат друг к другу. Скорость устанавливаем также минимальную на которой горит непрерывная дуга. Сила тока 60 120 ампер.
И наконец, учимся затягивать насверленные дыры. Сила тока 60-80 ампер. Скорость подачи проволоки минимальная. Усиливаем, наплавляя края отверстия и по эвольвенте движемся к центру стягивая отверстие. Как на рисунке:
Выбирая сварочный аппарат отдаем предпочтение аппарату с большим числом регулировок по скорости и силе тока в угоду удобства настройки подходящего режима.
С учетом индивидуальных особенностей разных сварочных аппаратов параметры подстраиваем на месте, придерживаясь данных рекомендаций.
Варить надо качественный, достаточно толстый металл не менее 0,5мм.
Если уже металл превратился в фольгу, то варить его нет смысла, от такого сварного соединения прочности не будет. Такой металл необходимо заменить целиком.
Шов должен быть хорошо проварен и минимально выступать над свариваемым металлом, если он торчит (аппарат насирает) - необходимо чуть увеличить силу тока и возможно уменьшить скорость. А старый (насранный) шов счистить шлифовальным кругом. Но помните, что дуга должна гореть непрерывно. Еще я на личном опыте убедился, что качество горения дуги и качество шва зависит от хорошей горелки (дешевку не берите).
Если при сварке металл прожигается, то необходимо уменьшить скорость подачи проволоки и возможно чуть уменьшить сварочный ток.
При сварке вертикального шва расплавленный металл так и норовит под действием сил тяжести превратиться в каплю, стягивая металл вокруг, оставляя рядом с собой дыры, в этом то и заключается сложность вертикальных и потолочных швов. Но приспособиться можно.
После тренировок обязательно разрежьте несколько швов, убедитесь что они получаются качественные.
Вот кстати неплохие ссылки по ремонту. www.oldmodels.narod.ru и вот ещё www.hondarv-club.ru
Вложения Всего файлов 2 шт.
Покупать китайский автопром это моветон.
И наконец обладая навыками сварки и решимостью переходим к ремонту.
Больше всего страдает от коррозии передний пол и скрытые полости порогов.
При замене переднего пола меняют пороги,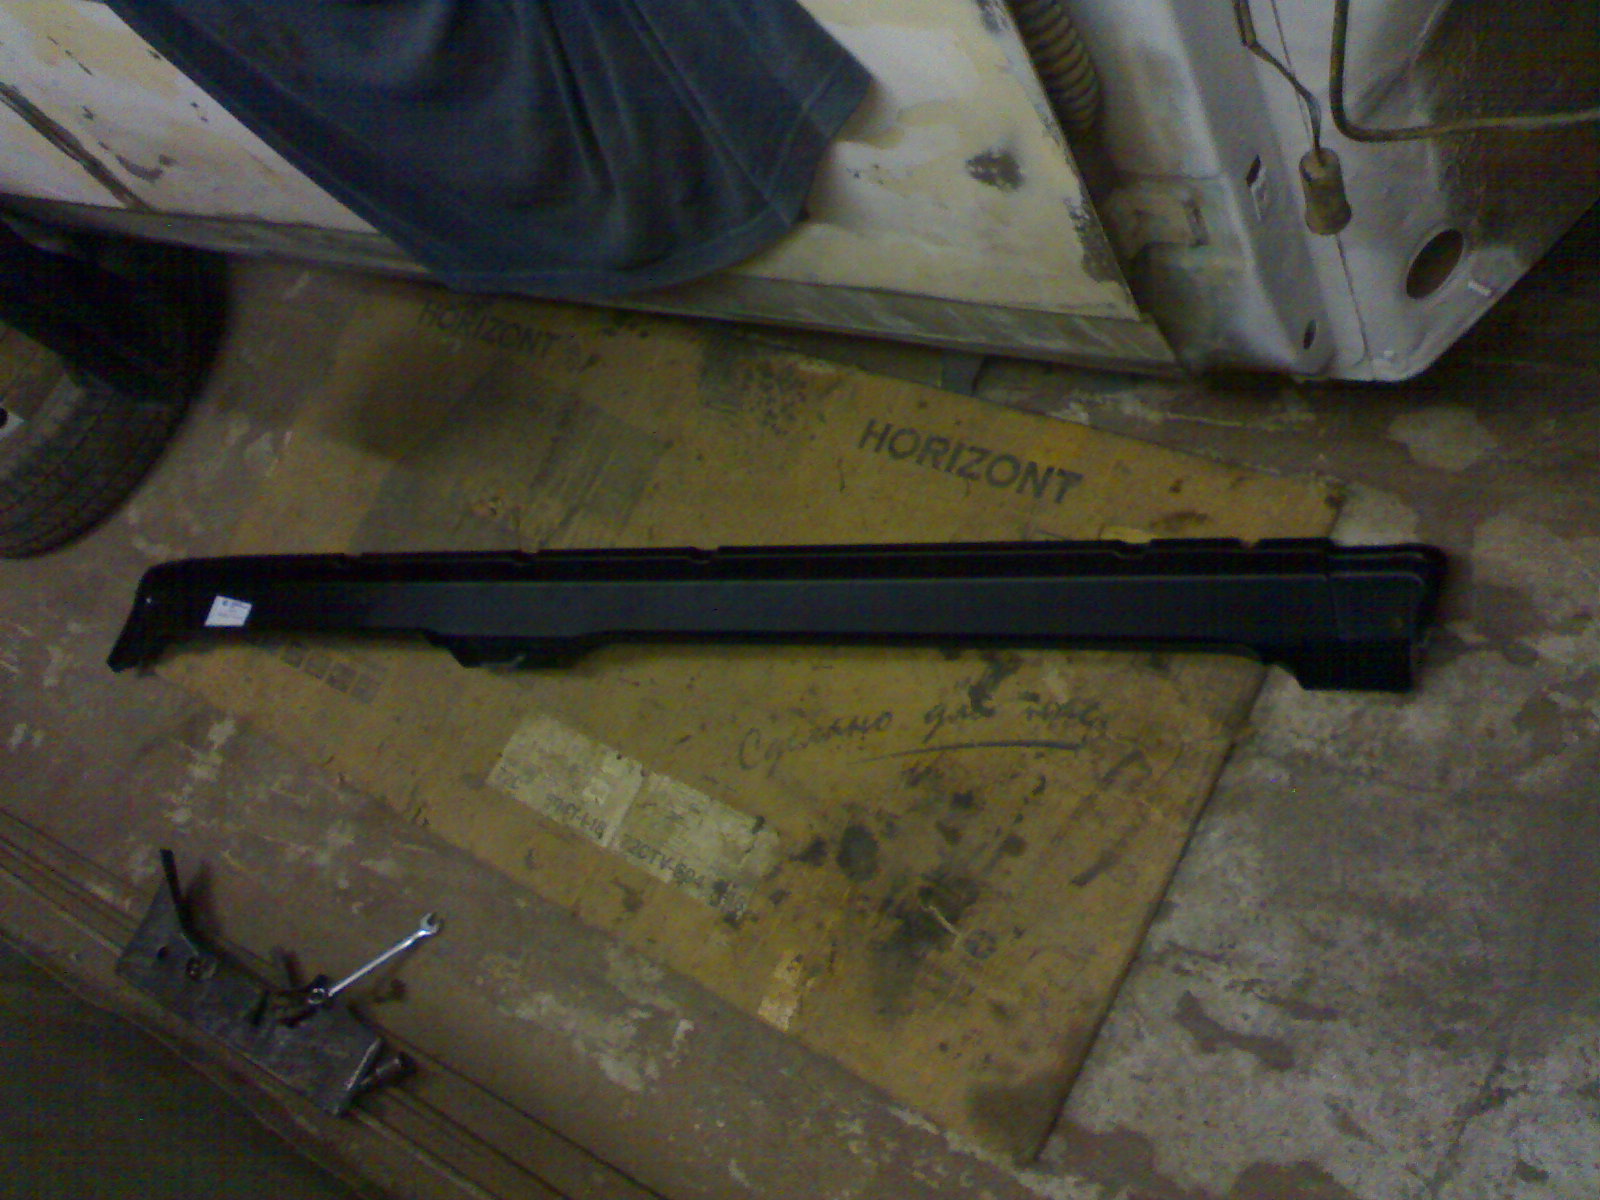
усилители порогов ( на девятках по два с каждой стороны, на фото восьмерочный),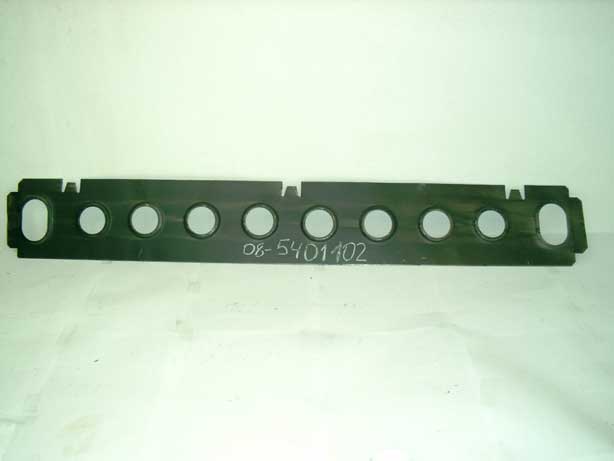
соединители порога,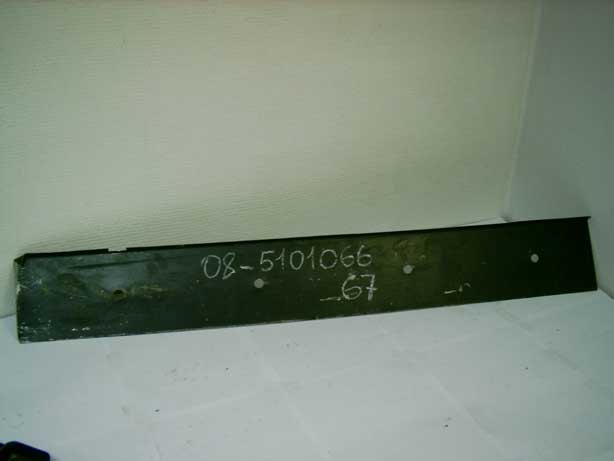
передние поддомкратники,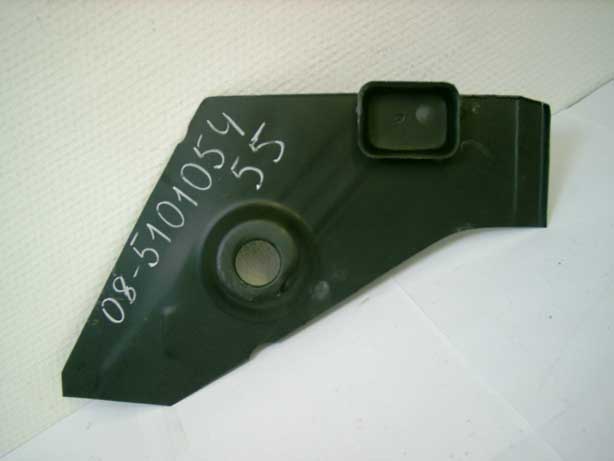
усилители пола под переднее сиденье со шпильками,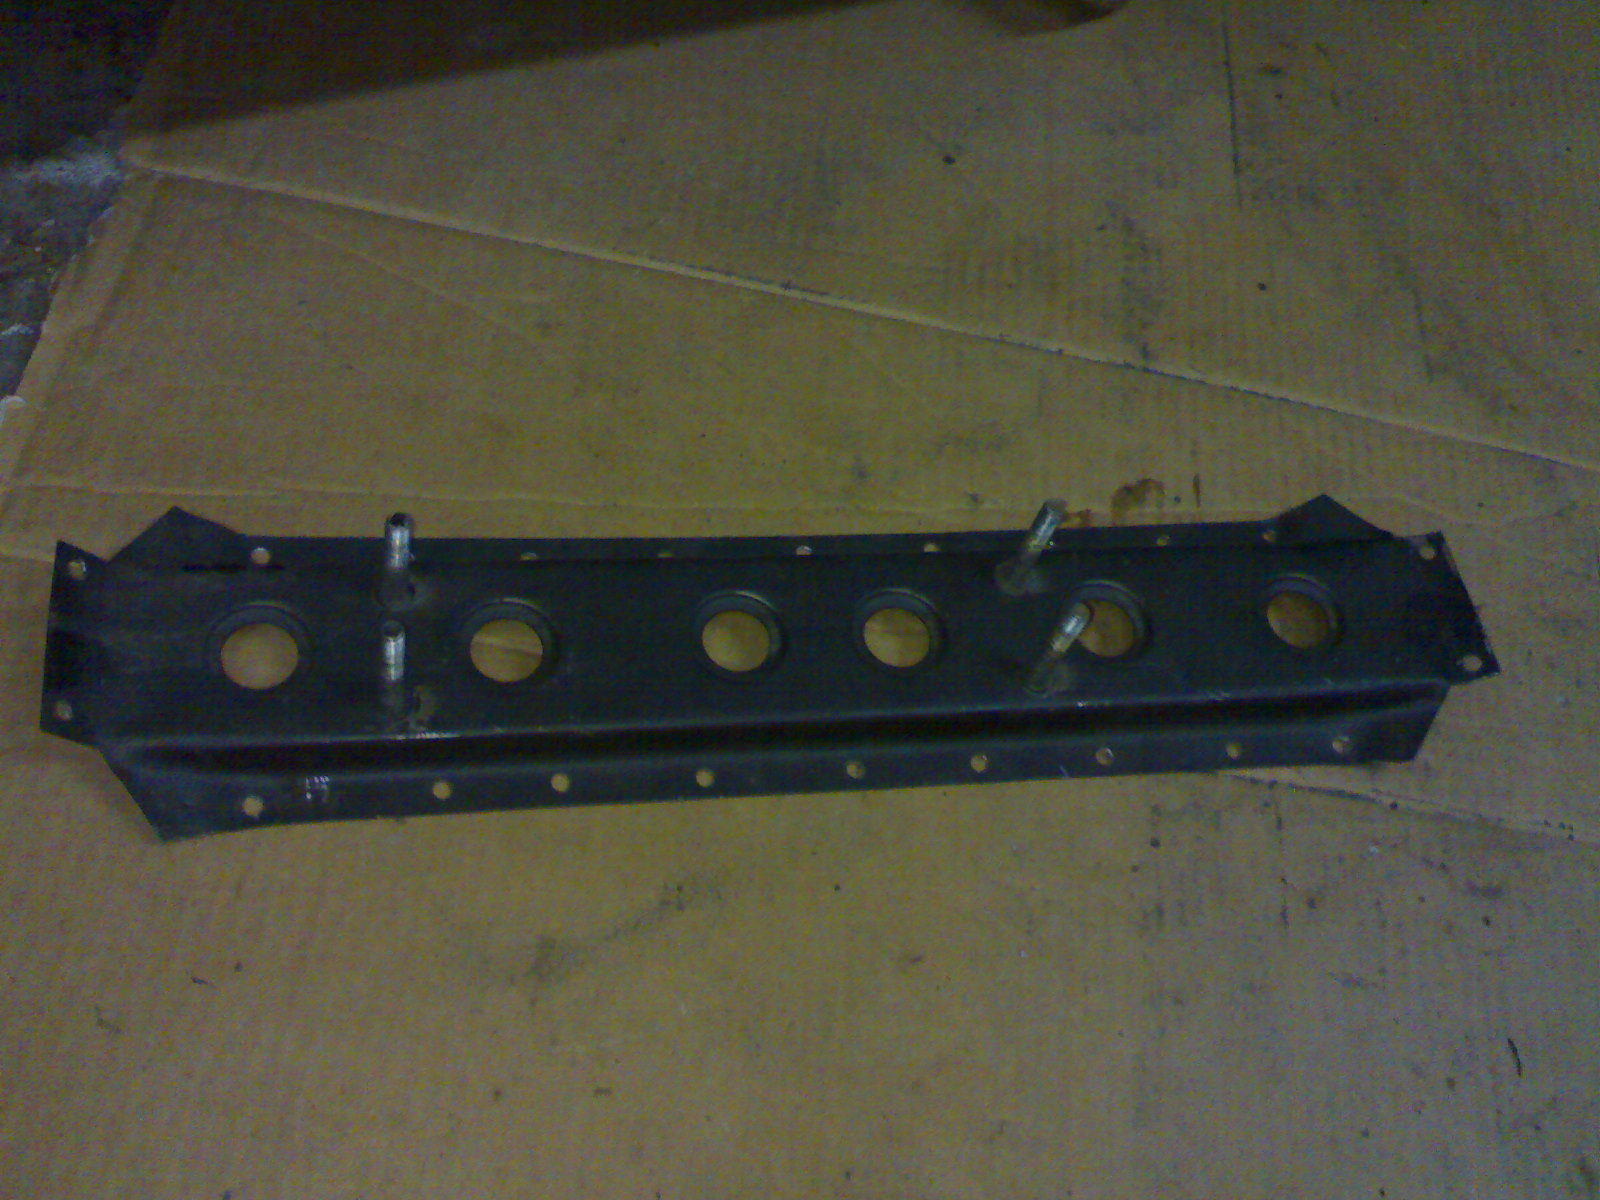
черепашку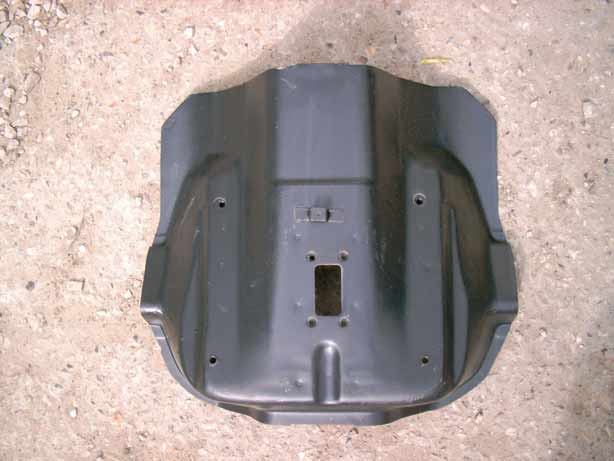
поперечины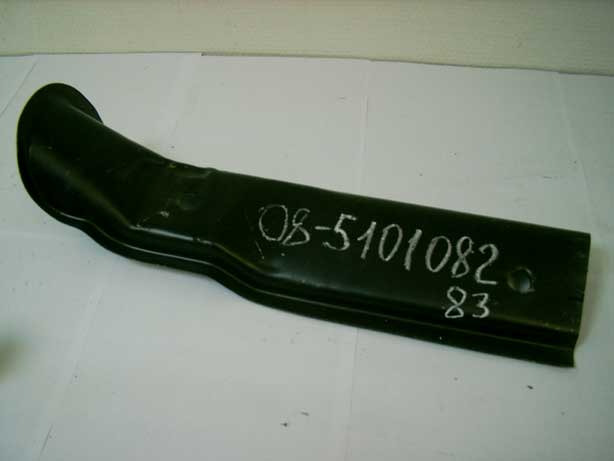 , кронштейны сидений 2108-6810030 на рисунке
лонжероны пола передние левый, правый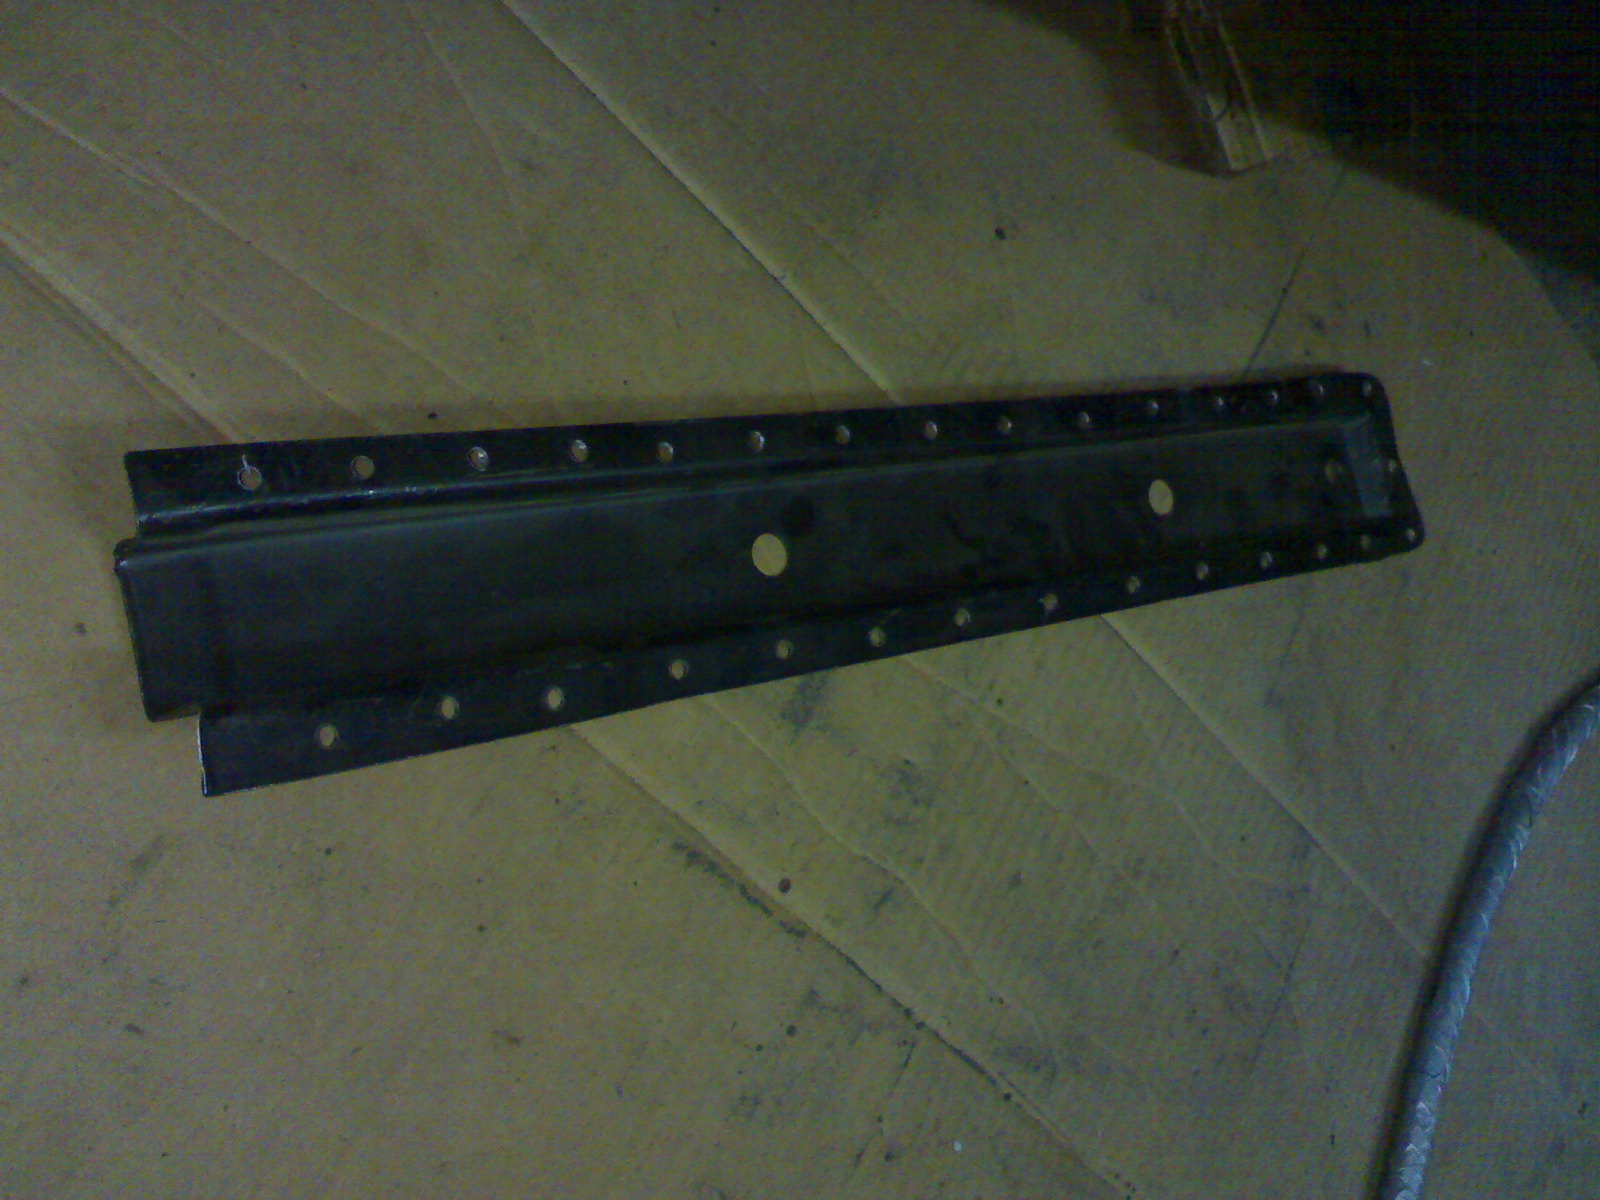
соединители левый, правый 2108-5101286 (87) на рисунке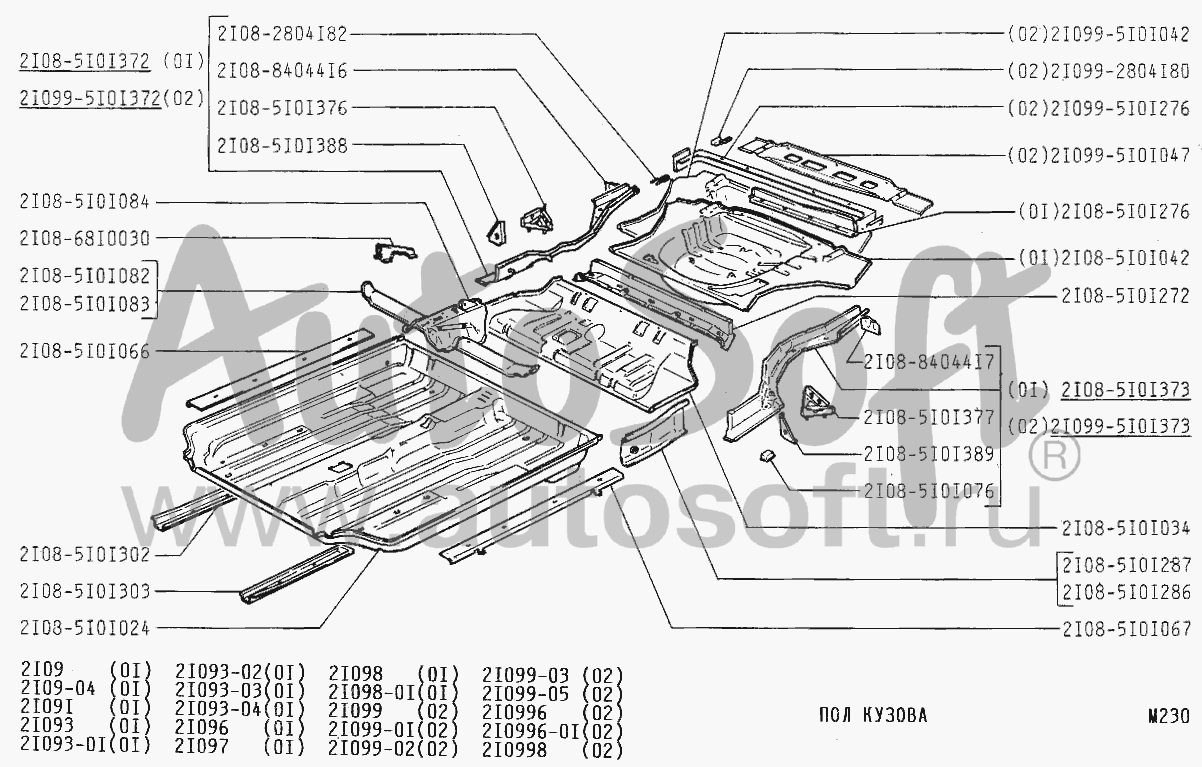
пол(корыто)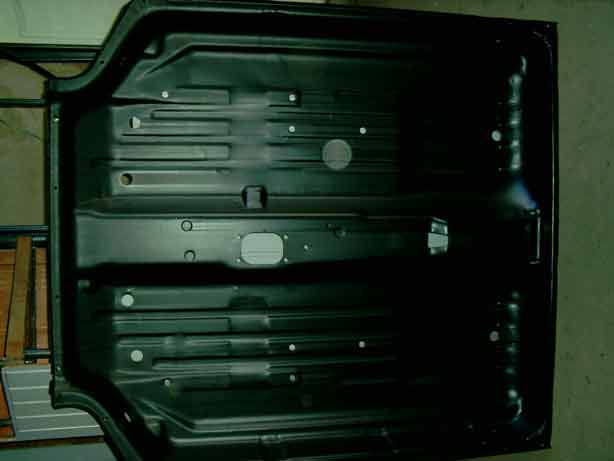 ,
ещё немного всяких шпилек крепления топливных, тормозных патрубков, кронштейнов тросов ручника и прочего всё что есть на старом днище.
Ещё может быть потребуются фрагментарно поменять передние части боковин(они также интенсивно гниют) накладки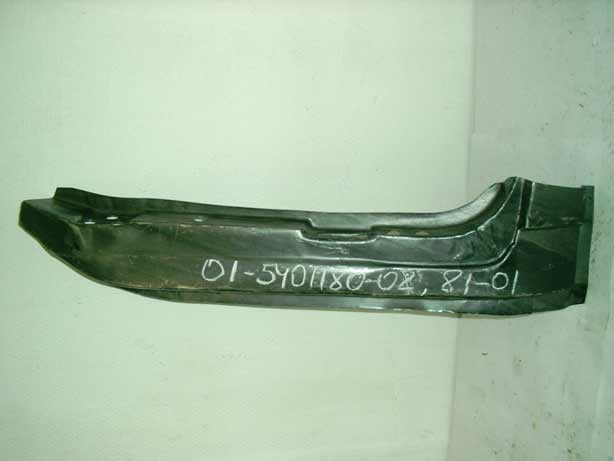
и усилители передние,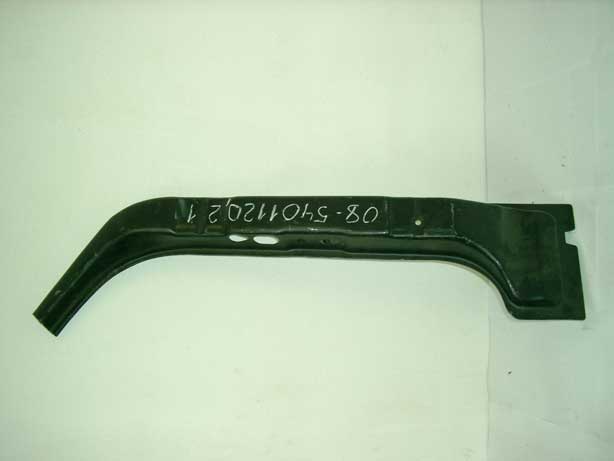 , нижнюю часть центральных стоек левой, правой
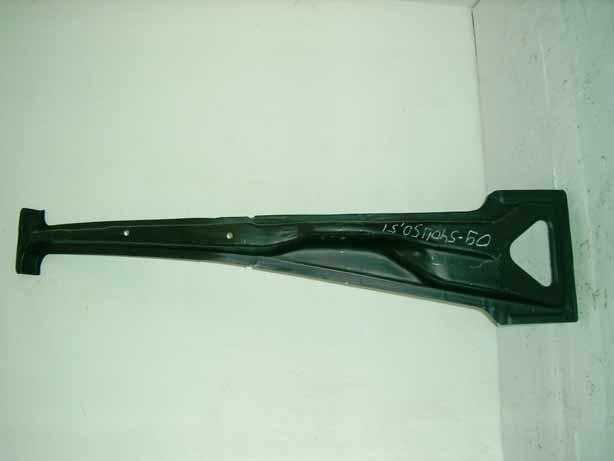
в зависимости от их повреждения ржавчиной.
При ремонте днища я менял выборочно.
Вот случай при котором требовалась полная замена днища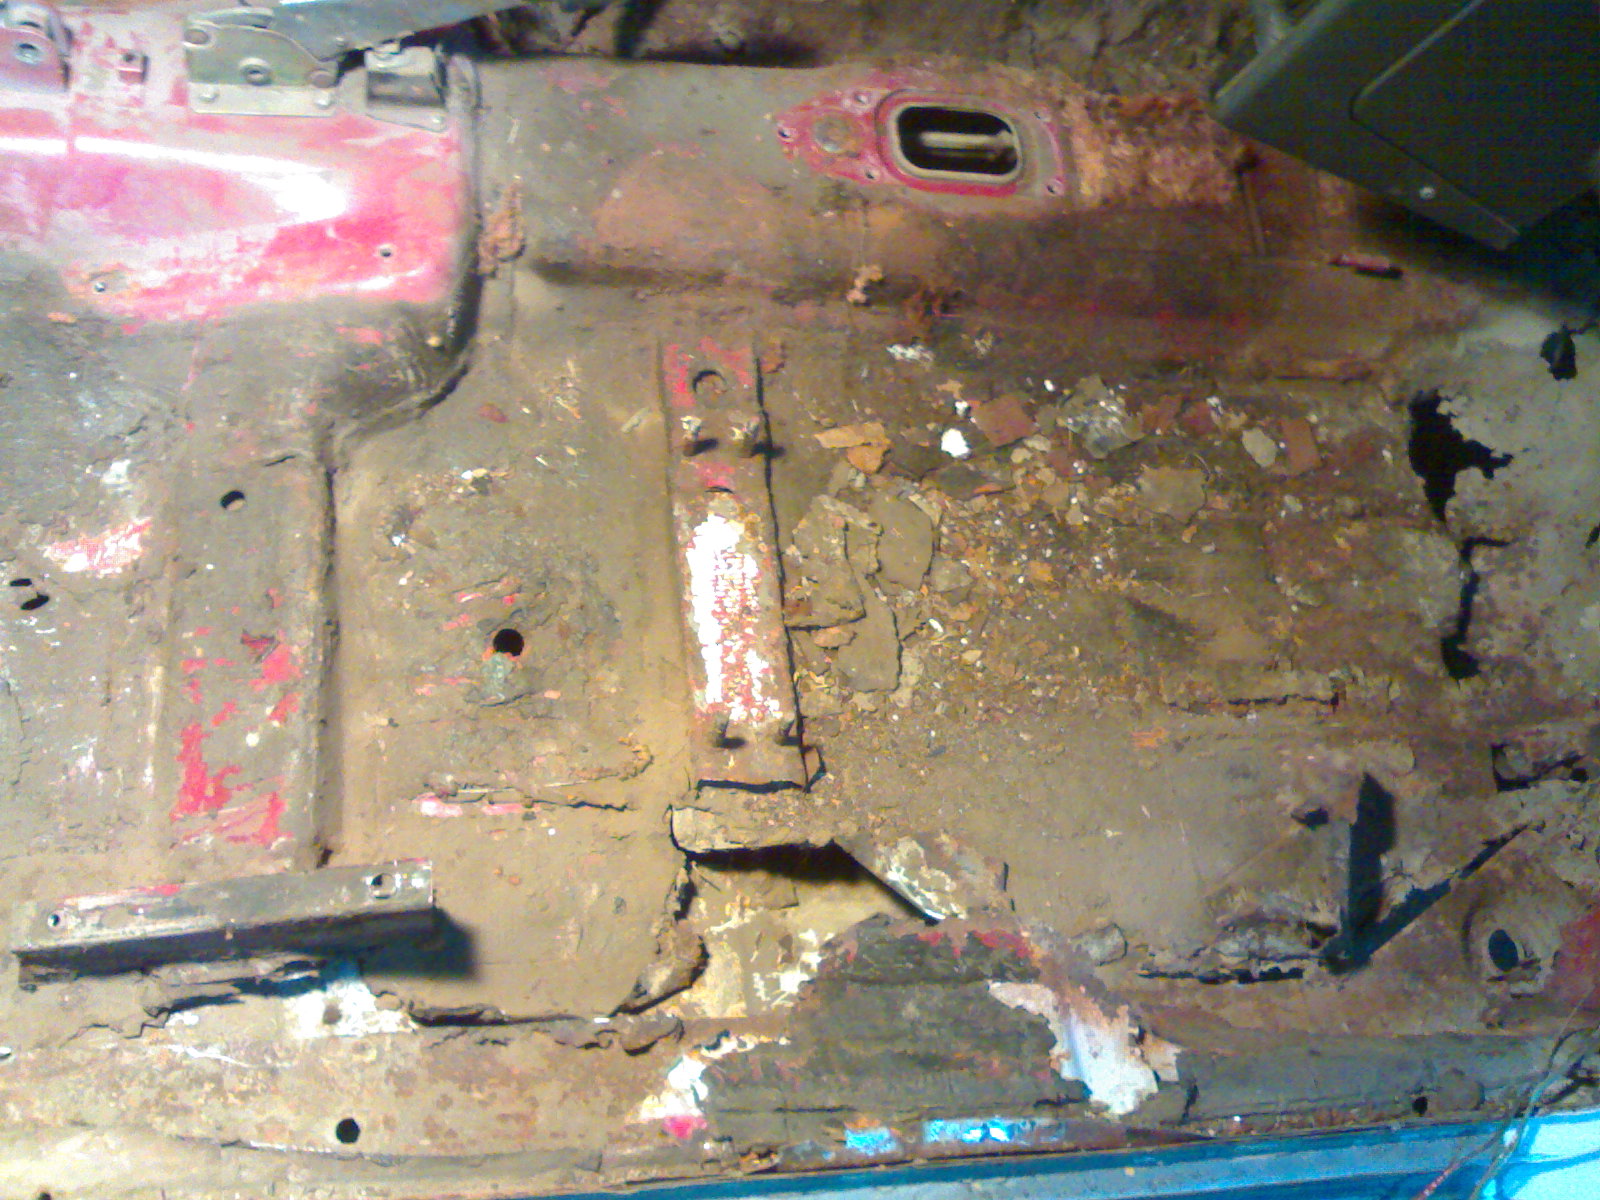 ,
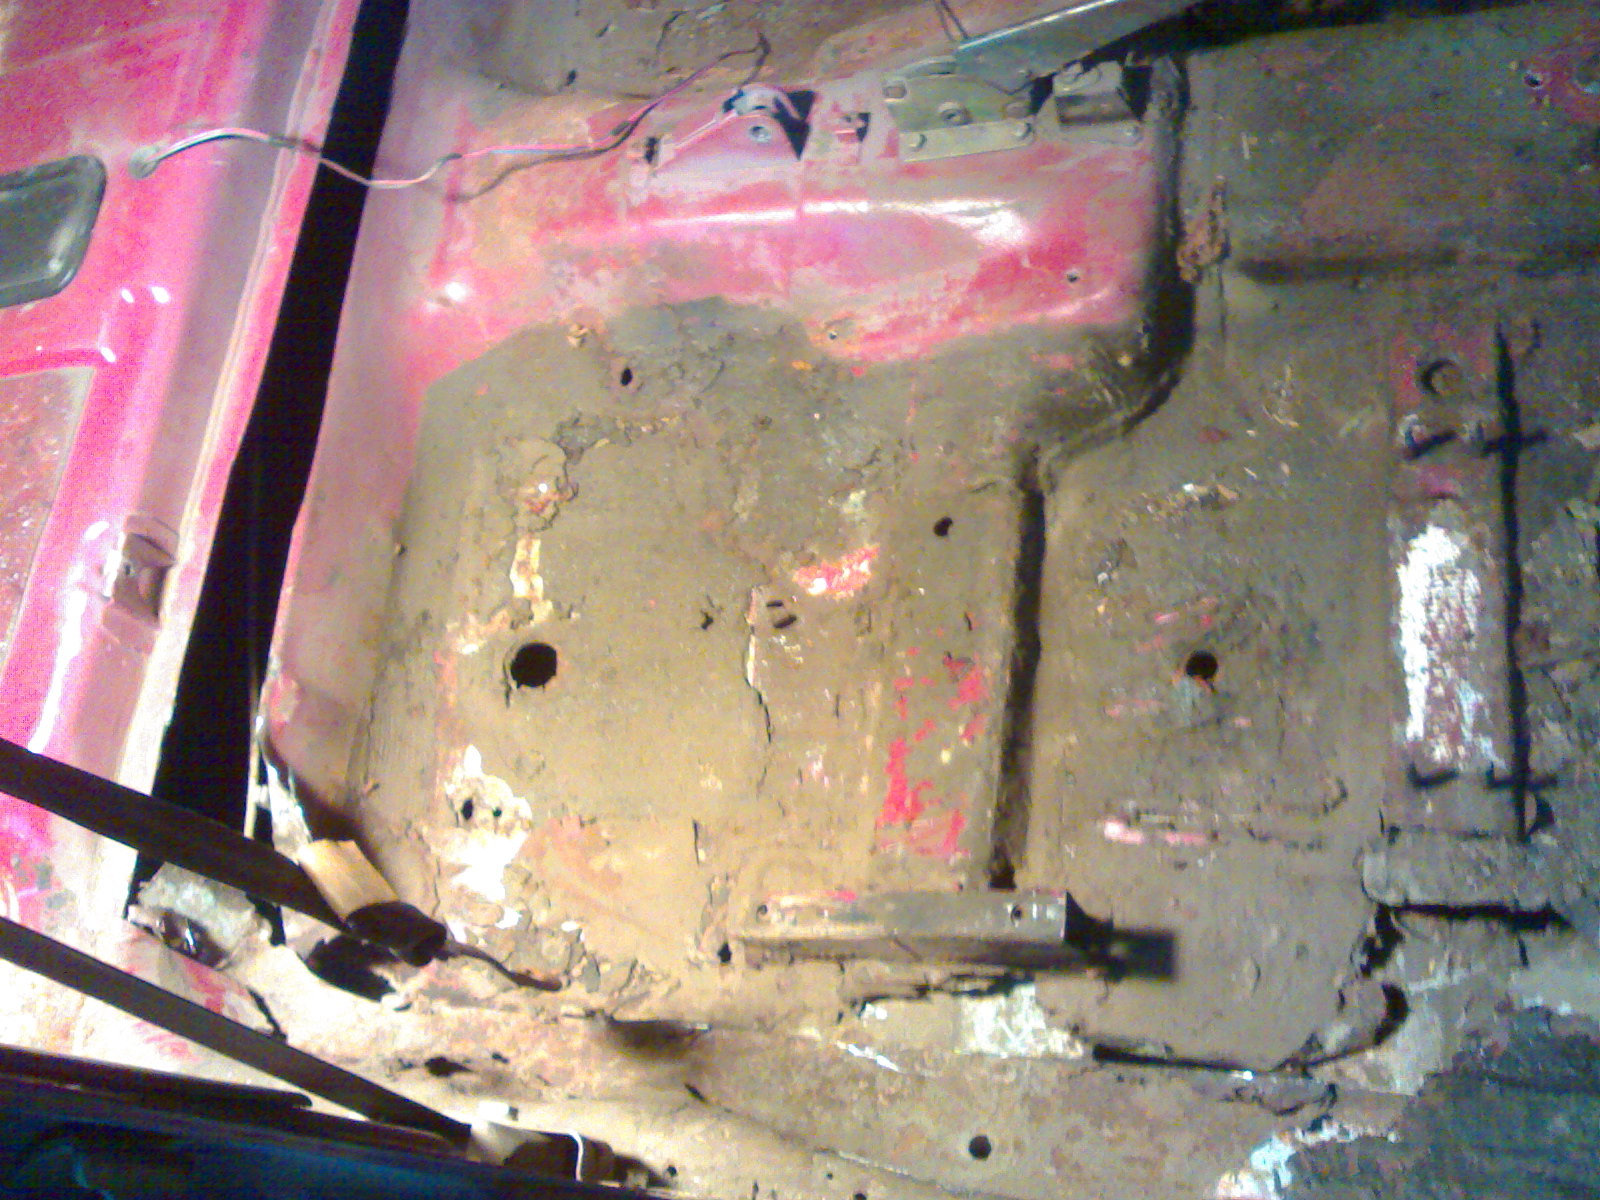 .
Пацаны в соседнем гараже меняли.
В моем случае я обошелся ремонтом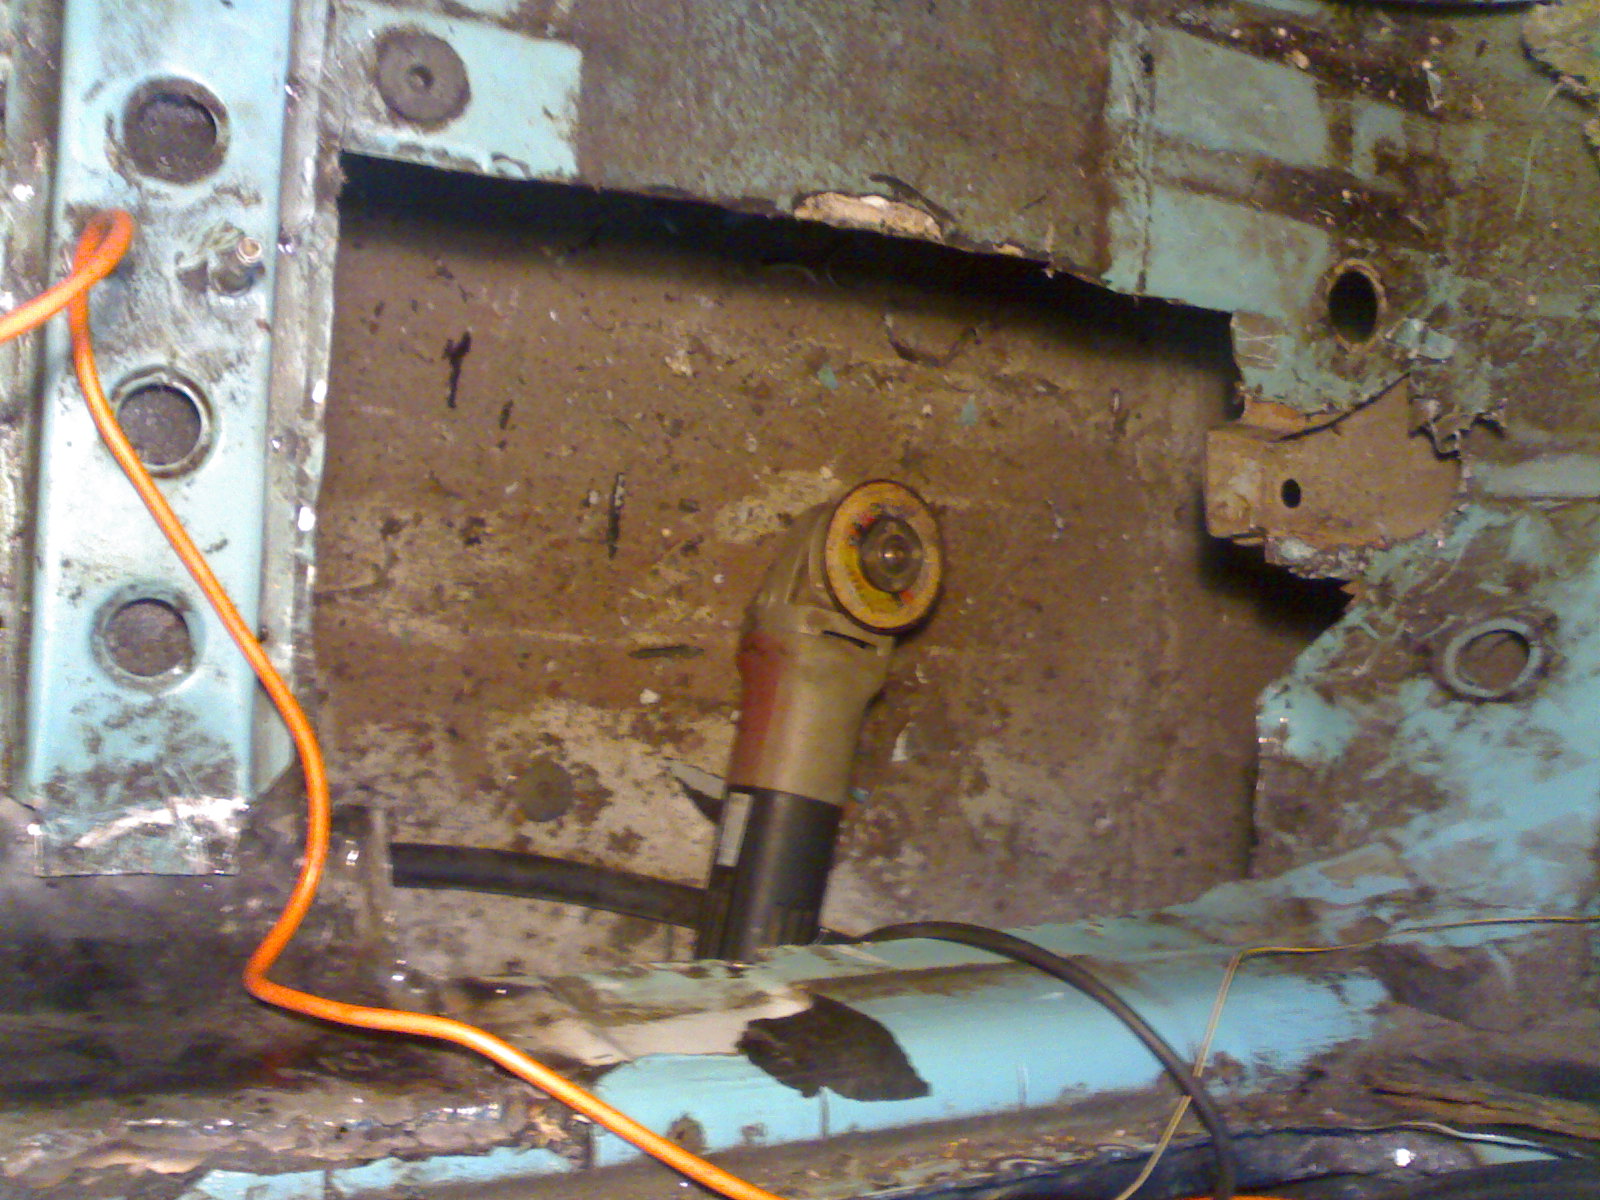 ,
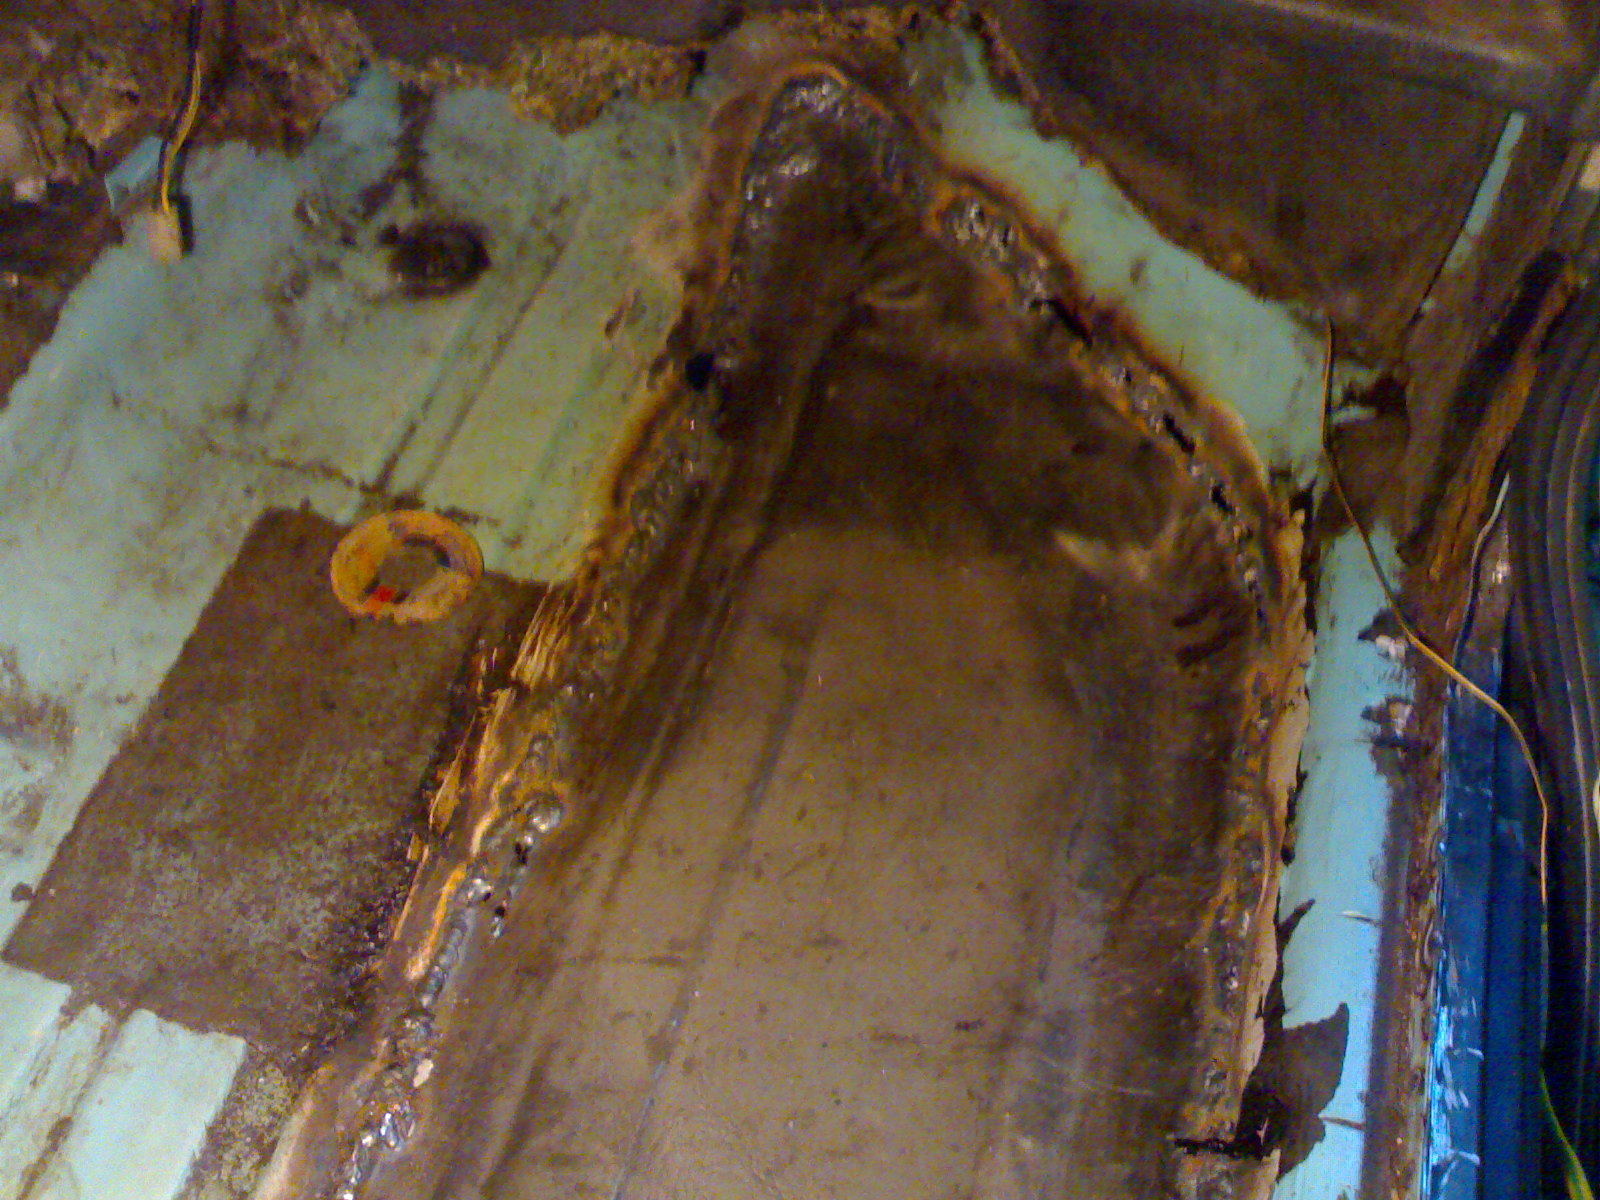
используя ремонтные вставки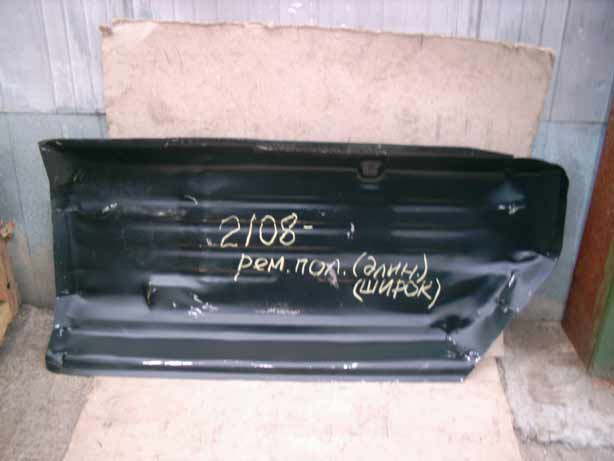 .
Больше всего страдает от коррозии передний пол и скрытые полости порогов.
При замене переднего пола меняют пороги,
усилители порогов ( на девятках по два с каждой стороны, на фото восьмерочный),
соединители порога,
передние поддомкратники,
усилители пола под переднее сиденье со шпильками,
черепашку
поперечины
лонжероны пола передние левый, правый
соединители левый, правый 2108-5101286 (87) на рисунке
пол(корыто)
ещё немного всяких шпилек крепления топливных, тормозных патрубков, кронштейнов тросов ручника и прочего всё что есть на старом днище.
Ещё может быть потребуются фрагментарно поменять передние части боковин(они также интенсивно гниют) накладки
и усилители передние,
в зависимости от их повреждения ржавчиной.
При ремонте днища я менял выборочно.
Вот случай при котором требовалась полная замена днища
Пацаны в соседнем гараже меняли.
В моем случае я обошелся ремонтом
используя ремонтные вставки
Вложения Всего файлов 18 шт.
Покупать китайский автопром это моветон.
streetmaster
И наконец обладая навыками сварки и решимостью переходим к ремонту.
Больше всего страдает от коррозии передний пол и скрытые полости порогов.
При замене переднего пола меняют пороги,
усилители порогов ( на девятках по два с каждой стороны, на фото восьмерочный),
соединители порога,
передние поддомкратники,
усилители пола под переднее сиденье со шпильками,
черепашку
поперечины , кронштейны сидений 2108-6810030 на рисунке
лонжероны пола передние левый, правый
соединители левый, правый 2108-5101286 (87) на рисунке
пол(корыто),
ещё немного всяких шпилек крепления топливных, тормозных патрубков, кронштейнов тросов ручника и прочего всё что есть на старом днище.
Ещё может быть потребуются фрагментарно поменять передние части боковин(они также интенсивно гниют) накладки
и усилители передние,, нижнюю часть центральных стоек левой, правой
в зависимости от их повреждения ржавчиной.
При ремонте днища я менял выборочно.
Вот случай при котором требовалась полная замена днища,.
Пацаны в соседнем гараже меняли.
В моем случае я обошелся ремонтом,
используя ремонтные вставки.
где всю жестянку брал ?
Привет! Смотрю ты шаришь в ПП я с задним дружу а вот с передним только начинаю. Вопрос не совсем по днищу, просто новую тему создавать не хочу.
21099 левым колесом на скорости ловит бурдюр, итог низ стойки ушел назад. Видимых повреждений кузова нет, думал согнуло н.рычаг открутил эфекта 0. Поставил домкрат в стойку начинает отрывать краб(с мясом) от телевизора, значит ушла не назад , подозреваю что сложился во внутрь(под углом к центру) кронштейн крепления н. рычага со всей опорой под него. Вопрос где ход моих мыслей свернул не туда? Если положить на стаканы правило, опустить перпендикуляр к опоре рычага и измерить высоту я что нибудь получу? что еще можно посмотреть и проверить? Могла ли растянуться тяга краб-стойка?
21099 левым колесом на скорости ловит бурдюр, итог низ стойки ушел назад. Видимых повреждений кузова нет, думал согнуло н.рычаг открутил эфекта 0. Поставил домкрат в стойку начинает отрывать краб(с мясом) от телевизора, значит ушла не назад , подозреваю что сложился во внутрь(под углом к центру) кронштейн крепления н. рычага со всей опорой под него. Вопрос где ход моих мыслей свернул не туда? Если положить на стаканы правило, опустить перпендикуляр к опоре рычага и измерить высоту я что нибудь получу? что еще можно посмотреть и проверить? Могла ли растянуться тяга краб-стойка?
Ваз21074, 1.7л, Weber 32dcr 24x26, Э+, БСЗ
Toyota sprinter trueno 4AGE BT - молотилка на автомате
Toyota sprinter trueno 4AGE BT - молотилка на автомате