ЗЕЛЁНЫЙ КОПЕНДОС С МОНЧАГИ , 21013
Pugnator, если малый дроссель не нужен, то большая заслонка может дать такой эффект - поток от заслонки не будет сдувать поток на входе раннеров, ближних к нему
всё выше - имхо
Из дерьма конфеты красивые, но невкусные получаются. Супра никогда не станет Феррари. Вы начали интересоваться кишками атомобилок год назад, а весь мир более 100 лет назад, и все хотят построить автомобиль Мечты
Из дерьма конфеты красивые, но невкусные получаются. Супра никогда не станет Феррари. Вы начали интересоваться кишками атомобилок год назад, а весь мир более 100 лет назад, и все хотят построить автомобиль Мечты
igorich-33
Pugnator, если малый дроссель не нужен, то большая заслонка может дать такой эффект - поток от заслонки не будет сдувать поток на входе раннеров, ближних к нему
Ну так-то да, но на драгстер не похоже)
Excuses are like assholes: everybody's got one
На драговой помойке большой дроссель нужен , а для частной гонялки - в частности на тазах/турботазах хвататет 54/56 мм , чем больше диаметр дросселя , тем меньше возможности регулировать газ педалированием
Дошла значит очередь до маховика. Доработал по стандартной схеме, с передней плоскости сточили 9мм, наружный диаметр выровняли по посадочному диаметру венца.

Венец поставил классический, хотя наверно можно было и прежний перепрессовать, по количеству и размеру зубов одинаковы, классический просто чуть шире, так как упора не стало, то в трёх местах венец прихватил сваркой.

"Ну всё" подумал я, "осталось совсем херня, отбалансировать, и продолжать сборку", а вот тут я и подзавис. Конечно сразу думал что никаких балансировочных станков не найду, но всё же поискал, естественно все обзвоненные мной конторы такую продцедуру не выполняют, на колёсный станок вазовский маховик не налазит, поэтому за не имением ни чего лучшего, занялся самостоятельно, пришлось почитать и вспомнить всё что когда-то без интереса проходил универе.
Стенд №1. Собрал простейший стенд статической балансировки, состав: тиски, первичный вал кпп, новый опорный подшипник и маховик.


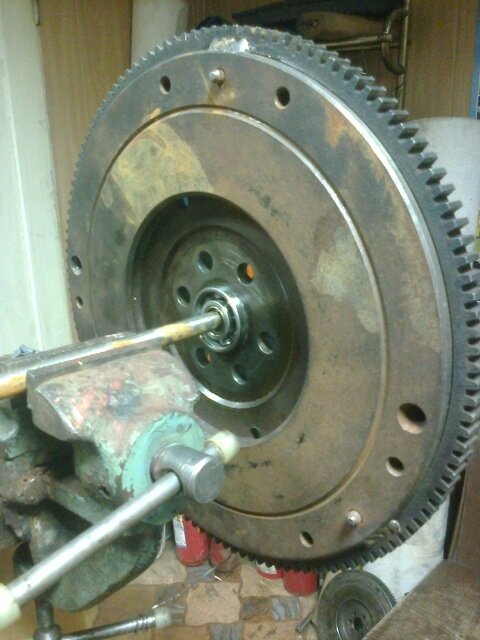
Подшипник вскрыл, промыл, смазал вэдэхой, мотанул оборот скотча на наружное кольцо и плотно вставил в отверстие маховика, валик зажал в тисы и одел на него маховик, всё стенд для диагностики готов. Покрутил маховик, дисбаланс естественно подтвердился, останавливался в одном и том же месте, а то есть внизу, что и определило самую тяжёлую часть детали. Взял дрель со сверлом на 10, и начал сверлить лишний металл, после нескольких десятков продцедур снял-просверлил-поставил-покрутил, вроде добился нормы, маховик стал останавливаться в разных точках, но радоваться рано, а почему? интересно какая чувствительность моего станка к дисбалансу в граммах? проверил просто, взял весы, завесил гровера на 8, подобрал по весу 1гр несколько штук, вкрутил штатные болты корзины сцепления в маховик, крутанул, т.к. болты одинакового веса, поэтому дисбаланса нет, затем на один болт цепляю несколько гроверов, кручу и дисбаланс появляется, вообщем при трёх гроверах, а это 3гр. механизм ещё чувсвителен, а следовательно он отслеживает дисбаланс равный трём граммам, оставляю 2 гровера и вот тут мой станок показывает типа норму, вообщем нарушение балансировки в 2гр. для него в порядке вещей, а это много для такой детали как маховик, причина такой низкой чувствительности в подшипнике, а именно сила трения шариков в обоймах которая не даёт этим 2гр. провернуть маховик, замена подшипников не решила проблему. Опять начал поиск информации, наткнулся на тему одного умного человека, она и стала решением проблемы.
Стенд №2. Вообщем диаметр внутренней обоймы первичного подшипника 15мм, откопал от каких то электроинструментов маленькие подшипники (2 шт) с наружным диаметром 15мм и внутренним посадочным 6мм, выточили новую ось, и собрал новый механизм,


f5551bcs-480.jpg
покрутил маховик типа отбалансированный, и новый станок сразу выдал дисбаланс, начал сверлить лишак, и тут я опять встрял, но уже из-за сверхчувствительности станка, посверлишь и всё то мало то переборщишь, в итоге эта нудная операция затянулась у меня на три недели, покручу, посверлю - не попал, плюну на всё оставляю на другой день, но в итоге исхеракав весь маховик сверловкой пришла победа, произвел контрольные вращения раз двадцать крутанул и всё в разных местах останавливался, цель достигнута, погрешность станка в пределах от 0 до 0,5гр, конечно это всё теория, а результат будет виден после запуска двига, но теперь хоть со спокойной душой можно продолжить сборку.

Сцепление выбрал Luk Приора,

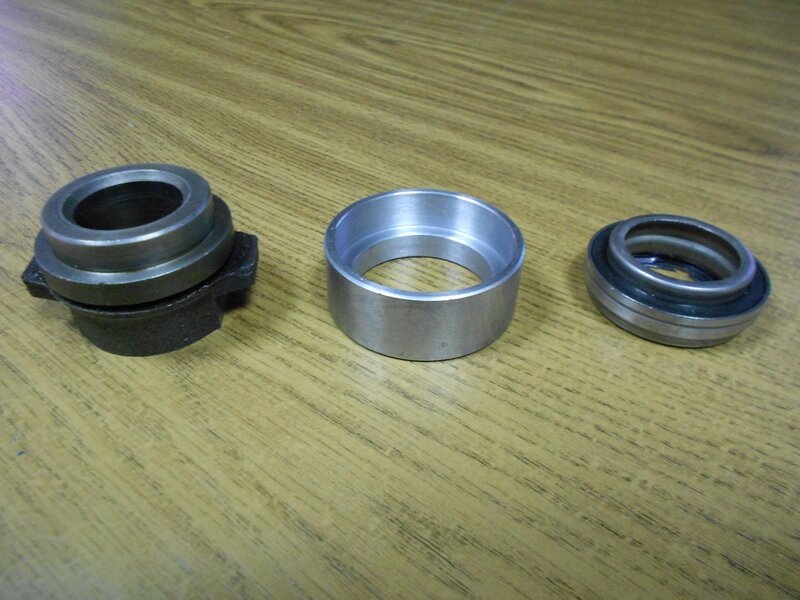
проверил на балансировку на своём стенде, на заводе отбалансировано норм, выжимной разобрал, заказал переходник у токаря, подобие восьмого преходника, только посадочные размеры под выжимной от Лук комплекта, подшипник кстати INA.


Дошла очередь до поддона, ну тут попроще, поударял молотком, подогнал форму до нужных форм, также вварил гайку для датчика температуры масла.
Пыльник сцепления хотел оставить классический, но надоело подгонять, маховик всё цеплялся и цеплялся за него, поэтому плюнул, и поставил порезаный 08.

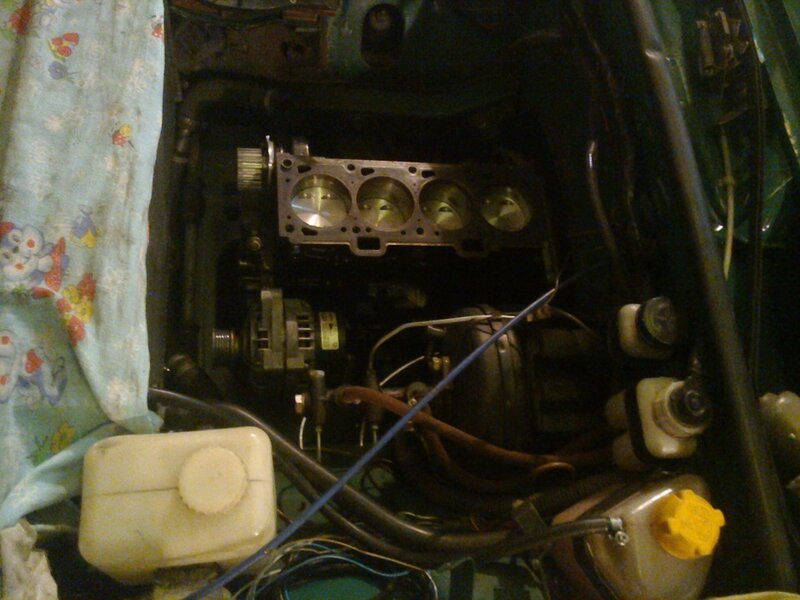
А теперь когда всё приготовил, с большим удовольствием отправил на место основу будущего силового агрегата, перед стыковкой КПП, открутил и подложил под опорный болт вилки сцепления шайбу 3мм, коробас стыканулся на ура, кстати первичник подрезать не пришлось, ну пока всё, пусть блок привыкает к новому месту жительства, а я начал заниматься остальными его составными.
Венец поставил классический, хотя наверно можно было и прежний перепрессовать, по количеству и размеру зубов одинаковы, классический просто чуть шире, так как упора не стало, то в трёх местах венец прихватил сваркой.
"Ну всё" подумал я, "осталось совсем херня, отбалансировать, и продолжать сборку", а вот тут я и подзавис. Конечно сразу думал что никаких балансировочных станков не найду, но всё же поискал, естественно все обзвоненные мной конторы такую продцедуру не выполняют, на колёсный станок вазовский маховик не налазит, поэтому за не имением ни чего лучшего, занялся самостоятельно, пришлось почитать и вспомнить всё что когда-то без интереса проходил универе.
Стенд №1. Собрал простейший стенд статической балансировки, состав: тиски, первичный вал кпп, новый опорный подшипник и маховик.
Подшипник вскрыл, промыл, смазал вэдэхой, мотанул оборот скотча на наружное кольцо и плотно вставил в отверстие маховика, валик зажал в тисы и одел на него маховик, всё стенд для диагностики готов. Покрутил маховик, дисбаланс естественно подтвердился, останавливался в одном и том же месте, а то есть внизу, что и определило самую тяжёлую часть детали. Взял дрель со сверлом на 10, и начал сверлить лишний металл, после нескольких десятков продцедур снял-просверлил-поставил-покрутил, вроде добился нормы, маховик стал останавливаться в разных точках, но радоваться рано, а почему? интересно какая чувствительность моего станка к дисбалансу в граммах? проверил просто, взял весы, завесил гровера на 8, подобрал по весу 1гр несколько штук, вкрутил штатные болты корзины сцепления в маховик, крутанул, т.к. болты одинакового веса, поэтому дисбаланса нет, затем на один болт цепляю несколько гроверов, кручу и дисбаланс появляется, вообщем при трёх гроверах, а это 3гр. механизм ещё чувсвителен, а следовательно он отслеживает дисбаланс равный трём граммам, оставляю 2 гровера и вот тут мой станок показывает типа норму, вообщем нарушение балансировки в 2гр. для него в порядке вещей, а это много для такой детали как маховик, причина такой низкой чувствительности в подшипнике, а именно сила трения шариков в обоймах которая не даёт этим 2гр. провернуть маховик, замена подшипников не решила проблему. Опять начал поиск информации, наткнулся на тему одного умного человека, она и стала решением проблемы.
Стенд №2. Вообщем диаметр внутренней обоймы первичного подшипника 15мм, откопал от каких то электроинструментов маленькие подшипники (2 шт) с наружным диаметром 15мм и внутренним посадочным 6мм, выточили новую ось, и собрал новый механизм,
f5551bcs-480.jpg
покрутил маховик типа отбалансированный, и новый станок сразу выдал дисбаланс, начал сверлить лишак, и тут я опять встрял, но уже из-за сверхчувствительности станка, посверлишь и всё то мало то переборщишь, в итоге эта нудная операция затянулась у меня на три недели, покручу, посверлю - не попал, плюну на всё оставляю на другой день, но в итоге исхеракав весь маховик сверловкой пришла победа, произвел контрольные вращения раз двадцать крутанул и всё в разных местах останавливался, цель достигнута, погрешность станка в пределах от 0 до 0,5гр, конечно это всё теория, а результат будет виден после запуска двига, но теперь хоть со спокойной душой можно продолжить сборку.
Сцепление выбрал Luk Приора,
проверил на балансировку на своём стенде, на заводе отбалансировано норм, выжимной разобрал, заказал переходник у токаря, подобие восьмого преходника, только посадочные размеры под выжимной от Лук комплекта, подшипник кстати INA.
Дошла очередь до поддона, ну тут попроще, поударял молотком, подогнал форму до нужных форм, также вварил гайку для датчика температуры масла.
Пыльник сцепления хотел оставить классический, но надоело подгонять, маховик всё цеплялся и цеплялся за него, поэтому плюнул, и поставил порезаный 08.
А теперь когда всё приготовил, с большим удовольствием отправил на место основу будущего силового агрегата, перед стыковкой КПП, открутил и подложил под опорный болт вилки сцепления шайбу 3мм, коробас стыканулся на ура, кстати первичник подрезать не пришлось, ну пока всё, пусть блок привыкает к новому месту жительства, а я начал заниматься остальными его составными.
КТО УМЕЕТ ТОТ ДЕЛАЕТ, КТО НЕ УМЕЕТ ТОТ УЧИТ !
Ну вот дошла очередь и до головы. Как и пологается, сначала полная разборка и дефектовка:
1. ГБЦ. Все мифы хозяина о доработанной голове развенчались, каналы стандартные, и ни чего с ними не делали, постели валов и посадочные гидриков в норме, привалочные плоскости ровные, голову помыл, мыл средством для очистки двигателя, бензом и растворителем, потом водой с последующей продувкой, мойка не окончательная, так как придётся ещё после расточки тщательно мыть.
2. Валы действительно злые, конечно производителя я так и не установил, хотя и стоят маркировки на торцах 98, но промер базы и высоты кулачка выдал результат 10,8 мм, оно и видно что произведена наплавка с дальнейшей проточкой под нужный профиль, шеи валов более менее, есть конечно небольшие царапки, но не криминал, люфт в постелях в допуске, единственный косяк на валах, это выработка от сальника, довольно большая, такое ощущение что они прошли не меньше 200 тыс км, а то и больше, но так как валы пока не планирую менять, проблему решу смещением сальника.

3. Гидрики видно потрёпаны жизнью, все в царапках, может они и рабочие, но испытывать судьбу не буду, поэтому под замену.
4. Пружины и тарелки остаются
5. Клапаны. Промер и внешнее состояние показали пригодность, но так как в планах резануть каналы, то они будут заменены на облегчённые.
6. Направляйки. Изначально думал заменить их на бронзовые, но потом решил, а где гарантия что под видом бронзы не пришлют латунь, доверия к интернет магазам пропадает с каждым новым заказом (об этом в следующих записях), поэтому решил промерить зазор клапан-втулка, отыскал несколько доступных способов, за неимением микро нутромеров:
Первый это так сказать звуковой и самый быстрый, вставляем клапан во втулку заподлицо с верхним краем последней, плотно затыкаем пальцем отверстие, и резко вытаскиваем клапан, если в момент выхода клапана из втулки слышится отчётливый "чпок", значит зазор в допуске.
Второй способ немного точнее, с помощью тонких листов бумаги, подобрал несколько листов от газет и журналов, толщину замерил микрометром, нарезал полоски шириной около 3мм и длиной около 10см, получились эталоны толщиной 0,06, 0,05, 0,04мм, и самая тонкая это копирка толщиной 0,03мм, переходим к замерам, вставляем полоску в втулку, потом туда клапан, не лезет, значит берём следующую полоску, лезет плотно значит зазор равен толщине полоски, лезет легко значит берём следующую полоску по толщине выше, и таким образом определяем зазор.
Отбраковал всё, и теперь уже надо готовится к более ответственной работе - шинковке каналов, так как бошка одна и тестовой у меня нет, а тем более в первый раз предстояла такой хренью заняться, то решил не спешить, а подготовиться как следует, а именно набраться информации и приготовить фрезы. Цены конечно на них кусь-кусь, и в наличии в магазах больших диаметров не найти, поэтому буду делать сам, единственно на что пришлось потратиться, это на шаровую фрезу 17мм, и то такая пиз.юлина пятихаточку стоит.
Занялся поиском заготовок для фрез, в ход пошли пальцы шаровой и рулевой классики, пальцы от рулевых тяг других авто, в общем всё что попадалось с пальцами всё вскрывалось, но одними пальцами не обойтись, поэтому взял справочник по шарикоподшипниками и выбрал несколько, в которых находились нужного мне диаметра шары, все они грузовые и если покупать для такого дела очень дорого, просто у меня была возможность раздербанить нульцевые и выковырять необходимое, а именно шары для прохода каналов от сёдел, с диаметрами около 22 и 26мм.
Разметил, к шарам приварил высокие гайки под резьбу М8 и М10, и начал резать зубы, чем больше зубцов тем аккуратнее будет грызть, поэтому делал максимально, на каждую фрезу уходило минут 15 времени, тут я конечно немного перегрелся и нахеракал фрез всевозможных, также сделал фрезы прямозубые из развёрток, так на всякий случай.


Надёжно закрепил голову на площадке болтами М6 через отверстия болтов гбц, м-ду бошкой и площадкой картон, чтоб не царапать плоскость, сама площадка это фанера прикрученная к брусу, всю эту систему зажал в тисы,
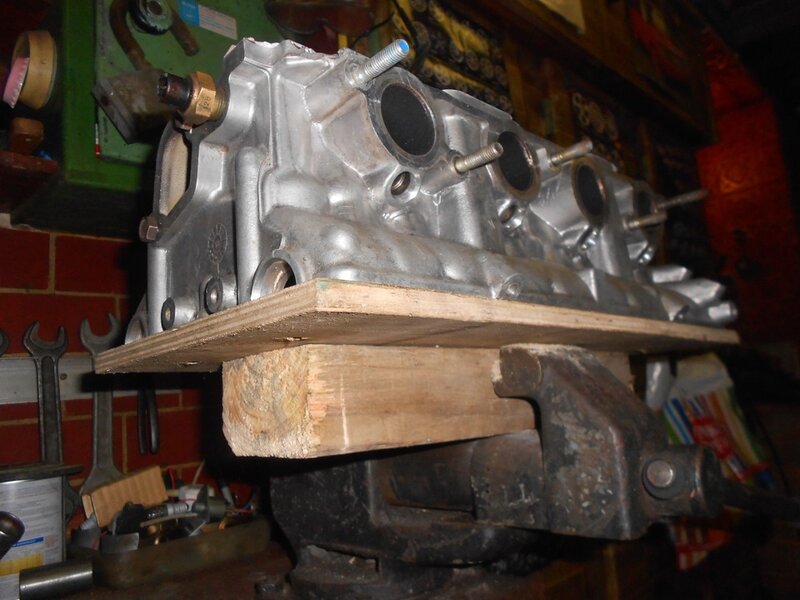
плоскость головки со стороны блока заклеил двумя слоями самоклеящейся плёнки, дабы по случаю не покарябать и как потом оказалось не зря.

И вот начался процесс расточки, сначала срезал выступающие части втулок, шаровой 17мм фрезой за 500р, это единственное для чего она пригодилась, ну а потом своими фрезами стал дорабатывать каналы, после фрез выровнял каналы наждачкой, для этого взял шпиль с прорезью,

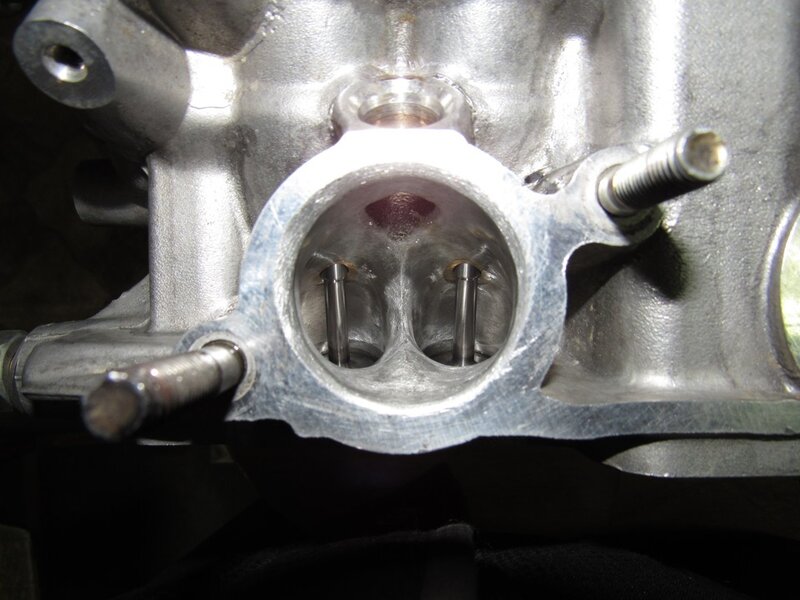
начинал шлифовку с 40 наждачки, закончил впуск на 80, выпуск на 280 и затем полировка пастой ГОИ, весь процесс подробно не описываю он стандартный, в итоге что получилось впуск со стороны сёдел 26мм, со стороны рогов 37мм, выпуск сёдла 22мм, коллектор 33мм. Впуск будет с фаской на расширение канала у рогов, т.к рога реса диаметром 40мм, выпуск не стал подгонять по прокладке, оставил ступень, судя по отзывам она должна быть, чтоб уменьшить обратный заброс выхлопных газов.
Фото до расточки
Впуск

Выпуск

И после
Впуск


Выпуск

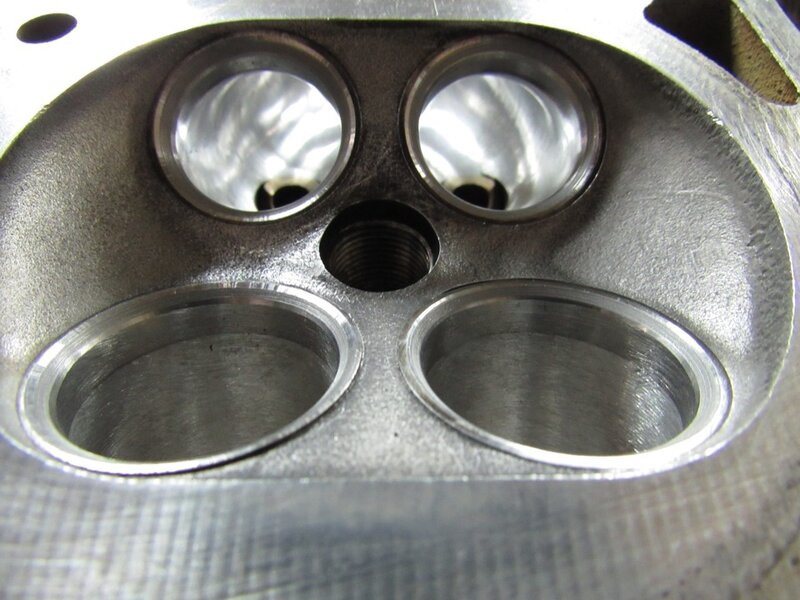
Общий вид


И вот работа сделана, процесс сдвинулся ещё на одну ступень, далее сборка ГБЦ.
1. ГБЦ. Все мифы хозяина о доработанной голове развенчались, каналы стандартные, и ни чего с ними не делали, постели валов и посадочные гидриков в норме, привалочные плоскости ровные, голову помыл, мыл средством для очистки двигателя, бензом и растворителем, потом водой с последующей продувкой, мойка не окончательная, так как придётся ещё после расточки тщательно мыть.
2. Валы действительно злые, конечно производителя я так и не установил, хотя и стоят маркировки на торцах 98, но промер базы и высоты кулачка выдал результат 10,8 мм, оно и видно что произведена наплавка с дальнейшей проточкой под нужный профиль, шеи валов более менее, есть конечно небольшие царапки, но не криминал, люфт в постелях в допуске, единственный косяк на валах, это выработка от сальника, довольно большая, такое ощущение что они прошли не меньше 200 тыс км, а то и больше, но так как валы пока не планирую менять, проблему решу смещением сальника.
3. Гидрики видно потрёпаны жизнью, все в царапках, может они и рабочие, но испытывать судьбу не буду, поэтому под замену.
4. Пружины и тарелки остаются
5. Клапаны. Промер и внешнее состояние показали пригодность, но так как в планах резануть каналы, то они будут заменены на облегчённые.
6. Направляйки. Изначально думал заменить их на бронзовые, но потом решил, а где гарантия что под видом бронзы не пришлют латунь, доверия к интернет магазам пропадает с каждым новым заказом (об этом в следующих записях), поэтому решил промерить зазор клапан-втулка, отыскал несколько доступных способов, за неимением микро нутромеров:
Первый это так сказать звуковой и самый быстрый, вставляем клапан во втулку заподлицо с верхним краем последней, плотно затыкаем пальцем отверстие, и резко вытаскиваем клапан, если в момент выхода клапана из втулки слышится отчётливый "чпок", значит зазор в допуске.
Второй способ немного точнее, с помощью тонких листов бумаги, подобрал несколько листов от газет и журналов, толщину замерил микрометром, нарезал полоски шириной около 3мм и длиной около 10см, получились эталоны толщиной 0,06, 0,05, 0,04мм, и самая тонкая это копирка толщиной 0,03мм, переходим к замерам, вставляем полоску в втулку, потом туда клапан, не лезет, значит берём следующую полоску, лезет плотно значит зазор равен толщине полоски, лезет легко значит берём следующую полоску по толщине выше, и таким образом определяем зазор.
Отбраковал всё, и теперь уже надо готовится к более ответственной работе - шинковке каналов, так как бошка одна и тестовой у меня нет, а тем более в первый раз предстояла такой хренью заняться, то решил не спешить, а подготовиться как следует, а именно набраться информации и приготовить фрезы. Цены конечно на них кусь-кусь, и в наличии в магазах больших диаметров не найти, поэтому буду делать сам, единственно на что пришлось потратиться, это на шаровую фрезу 17мм, и то такая пиз.юлина пятихаточку стоит.
Занялся поиском заготовок для фрез, в ход пошли пальцы шаровой и рулевой классики, пальцы от рулевых тяг других авто, в общем всё что попадалось с пальцами всё вскрывалось, но одними пальцами не обойтись, поэтому взял справочник по шарикоподшипниками и выбрал несколько, в которых находились нужного мне диаметра шары, все они грузовые и если покупать для такого дела очень дорого, просто у меня была возможность раздербанить нульцевые и выковырять необходимое, а именно шары для прохода каналов от сёдел, с диаметрами около 22 и 26мм.
Разметил, к шарам приварил высокие гайки под резьбу М8 и М10, и начал резать зубы, чем больше зубцов тем аккуратнее будет грызть, поэтому делал максимально, на каждую фрезу уходило минут 15 времени, тут я конечно немного перегрелся и нахеракал фрез всевозможных, также сделал фрезы прямозубые из развёрток, так на всякий случай.
Надёжно закрепил голову на площадке болтами М6 через отверстия болтов гбц, м-ду бошкой и площадкой картон, чтоб не царапать плоскость, сама площадка это фанера прикрученная к брусу, всю эту систему зажал в тисы,
плоскость головки со стороны блока заклеил двумя слоями самоклеящейся плёнки, дабы по случаю не покарябать и как потом оказалось не зря.
И вот начался процесс расточки, сначала срезал выступающие части втулок, шаровой 17мм фрезой за 500р, это единственное для чего она пригодилась, ну а потом своими фрезами стал дорабатывать каналы, после фрез выровнял каналы наждачкой, для этого взял шпиль с прорезью,
начинал шлифовку с 40 наждачки, закончил впуск на 80, выпуск на 280 и затем полировка пастой ГОИ, весь процесс подробно не описываю он стандартный, в итоге что получилось впуск со стороны сёдел 26мм, со стороны рогов 37мм, выпуск сёдла 22мм, коллектор 33мм. Впуск будет с фаской на расширение канала у рогов, т.к рога реса диаметром 40мм, выпуск не стал подгонять по прокладке, оставил ступень, судя по отзывам она должна быть, чтоб уменьшить обратный заброс выхлопных газов.
Фото до расточки
Впуск
Выпуск
И после
Впуск
Выпуск
Общий вид
И вот работа сделана, процесс сдвинулся ещё на одну ступень, далее сборка ГБЦ.
КТО УМЕЕТ ТОТ ДЕЛАЕТ, КТО НЕ УМЕЕТ ТОТ УЧИТ !
Единственное что не понравилось так то, что ты оставляешь старые пружины клапанов. Ставь сразу новые. Эти могли и просесть уже, а подвисающий клапан не есть гуд. Потеря мощности и т.д.
KSE_23RUS
Единственное что не понравилось так то, что ты оставляешь старые пружины клапанов. Ставь сразу новые. Эти могли и просесть уже, а подвисающий клапан не есть гуд. Потеря мощности и т.д.
Спасибо за подсказку, но пружины все замерял перед сборкой, высота даже больше чем в мануале написано, и тем более всё уже собрал.
КТО УМЕЕТ ТОТ ДЕЛАЕТ, КТО НЕ УМЕЕТ ТОТ УЧИТ !
САВЧА, Просто при сборке чего с трудной доступностью обычно меняю все что можно ,чтоб спать спокойно
САВЧА, Меряй не высоту а усилие 
Высокая до первого отвала

А так все хорошо сделано)
А так все хорошо сделано)
My project 21о93
www.vaz.ee/forum/topic30782.html
www.vaz.ee/forum/topic30782.html
Всем привет! Давно уже тут не отмечался, между тем двигатель уже собран и установлен, проходит обкатку, поэтому расскажу о сборочных моментах.
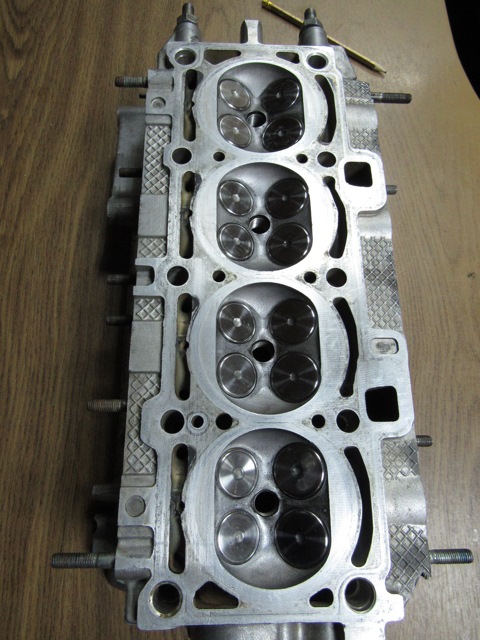
Каналы расточены, ну теперь думаю осталось совсем мелочи, притереть клапаны и установить весь ГРМ на свои места, ага не тут то было, и подзавис я с этими клапанами на целую неделю, обо всём по порядку.
Приобрёл клапана Фор-маш облёгчённые, сделаны они из стандартных вазовских, формы тарелок на всех одинаковы, визуально качественное изделие, но промер стержней показал что диаметр бегает в пределе минус сотка-полторы сотки по отношению к верхней рабочей части стержня, наверно наждачка на стержень забегала при изготовлении, плюс на одном клапане в зоне работы маслосъёмника царапок, попробую шлифануть, вот такие кошаки в мешке, надеешся на новые запчасти, а они ещё и с брачком. Нервы надо беречь, поэтому не стал забивать голову, и перешёл к следующей части работы над клапанами - полировке. Зажал клапан в дрель и начал тереть наждачкой, стартовая 80 шкура, окончательная 400, с промежутком в 100 зёрен, после шлифовки естественно полировка пастой ГОИ. Ну теперь такие красавцы стали,и ставить то жалко, да ладно теперь и нагару пристать сложнее и завихрений меньше будет, после полировки почти удалось вывести царапки, стала почти незаметна.
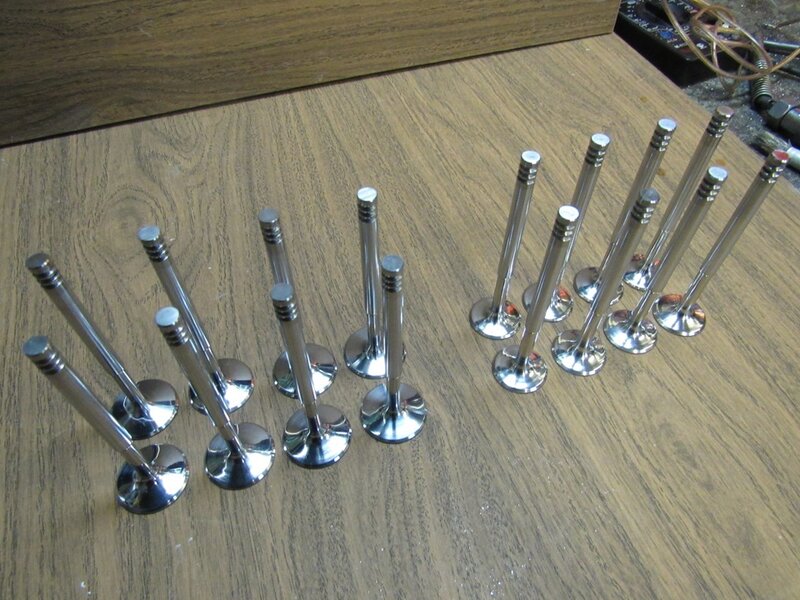


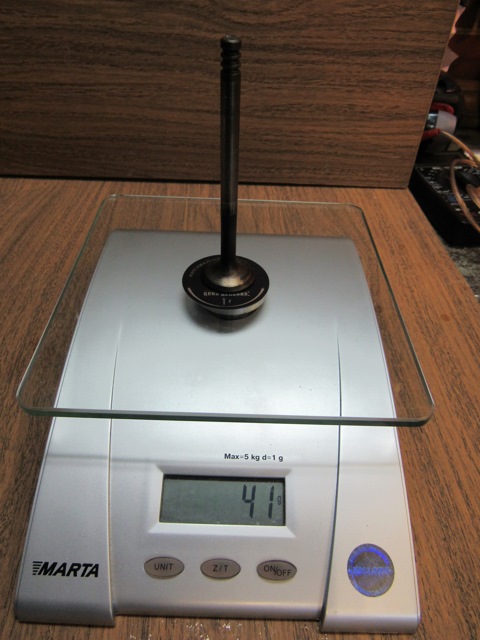
Проверил вес клопов по сравнению со стоковыми, итого впускные легче на 7 грамм, выпускные на 6 грамм.
Впускной облегчённый

Впускной сток
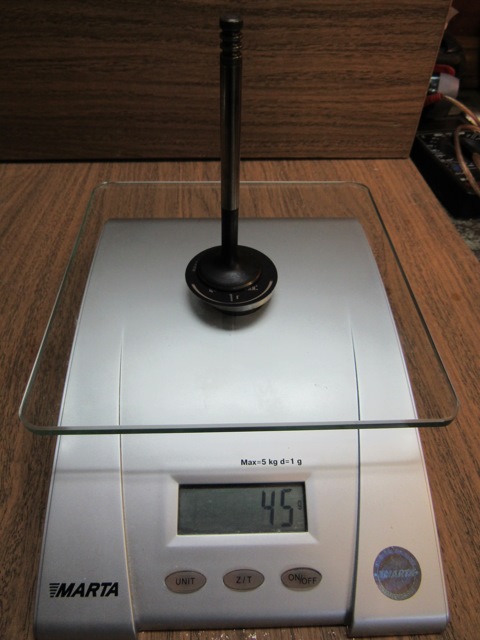
Выпускной облегчённый

Выпускной сток
Притирка. Затарился приблудами для притирки, паста, керосин и волшебная палка, давно такую хотел, но не зачем в принципе была, а тут пришла пора тереть, ну и купил.

Начал притирать, а эта волшебная палка ни как не хочет присасываться к клапану, оборотов десять сделаешь и соскакивает, может виной тому зеркальная поверхность тарелки? чего мучаться взял обычную присоску от кухонного крючка, обрезал её по диаметру тарелки и насандалил её вместо джоносвэйвовской, тут дело пошло веселей, хотя надо смотреть за чистотой поверхности тарелки, а то попадает с дэшку пасты и присоска срывается, вообщем подтвердила эта палочка известную фразу " Г на палочке", палочка то вроде и ничего, а вот присоски...
Потёр первый клапан, проверяю фаску, клапан в норме, а седло нет, вставляю клапан на место и проверяю на просвет, а там щель, какая тут нафиг притирка, тут сначала нужна прирезка. Раздобыл фрезы сёдельные, прирезал все сёдла, хотя во время резки оказалось, что выпуск оказался в лучшем состоянии чем впуск, обычно наоборот.

Почему было такое состояние сёдел непонятно, ведь старые клапана имеют диаметр стержня в допуске, втулки не изношены на столько чтобы так разбить седло, скорее всего до этого менялись втулки, а прирезкой принебрегли, и втюхали эксхозяину эту бошку, т.к поего словам голову ему специально собирали где то на заказ, ну а те делали "ни себе ни родному батьке". Прирезал, начал опять притирать, в первый день притёр все, поставил без пружин, залил, почти всё сочятся, больше меня на этот день не хватило, тру второй день, впуск один хер ссыт, выпуск только несколько, дотираю выпуск, и решил проверить его в засухаренном состоянии, и залить керосин в окна. Чем я рассухаривал клапана во время разборки даже и говорить не хочется, ну даже и необъяснить эту приблуду, из за неё несколько колодцев гидриков поцарапал, а тут узнал что у знакомца есть классный рассухариватель струбцинного типа BILTEMA, вы знаете работать им одно удовольствие, один раз винтом выставил нужный прижим, а потом только рычажком засухаривай-рассухаривай, если бы не этот рассухариватель не знаю чтоб было с бошкой и со мной после того что мне ещё предстояло перетереть.


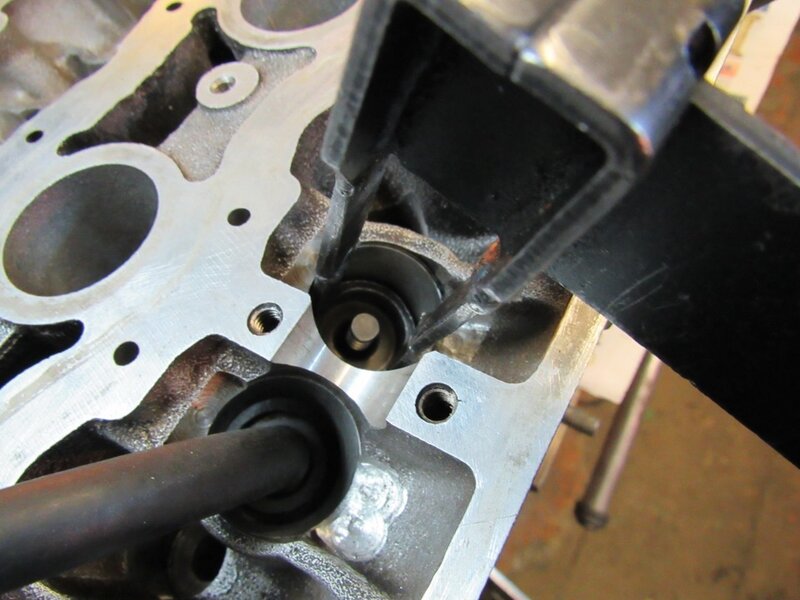
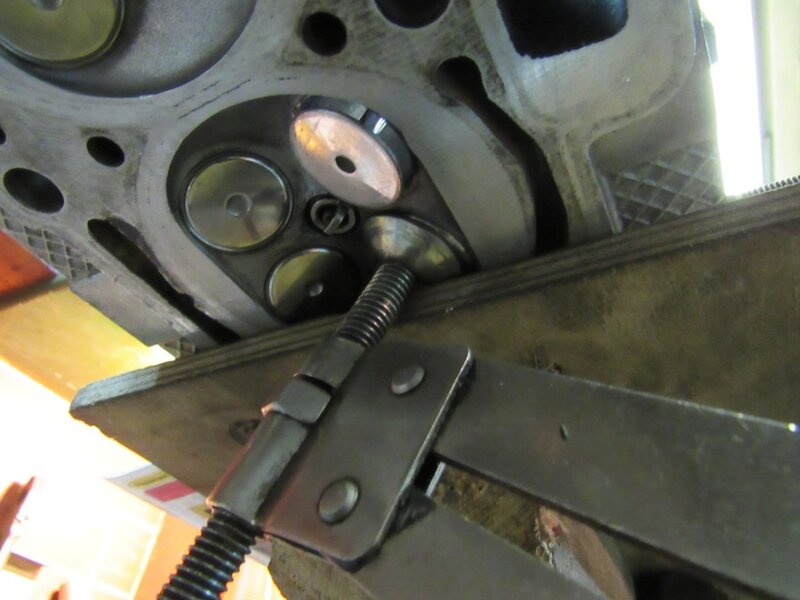
Короче выпуск я победил, а впуск уже на третий день начал опять тереть, притёр, засухарил, залил, б..дь опять ссат, только уже шесть из восьми, потер и в этот и на следующий день, ну не притираются они, пропускают керосин, минуты три держат а потом писают, по фаскам всё норм и на седле и на клапане: ровная, серая, матовая, единственно что напрягало это мелкие бороздки по окружности фасок от зёрен пасты, если честно уже рукии всё в мозолях стали, уже забил на волш*цензура*ю палку и стал тереть за стержень клапана через шланг шуриком, но всё равно клапана не сдавались. День пятый, осмотрел фаски на сёдлах, уже до того напритирал, что фаска слишком широкая стала, решил немного выправить прирезкой, а затем опять терануть, и всё равно проигрыш, меня так и смущали эти борорзды от пасты, хотя она 2 в 1, содержит рабочий и финишный состав, поделившись своими неудачами с мотористом он мне сказал "попробовать может притереть пастой карбида титана, но где её взять", все прилавки одним и тем же завалены, да что я туплю, вспомнил что у меня в гараже ещё с совдепии лежит набор паст карбида титана разной зернистости, вот ей я и начал притирать не поддавшиеся ранее клапана,

тёр уже и палкой, и шлангом, только вручную, засухарил, залил керосин в каналы, и вот вроде победа, полчаса продержал всё сухо. После долговременной притирки все мои красивые клапана немного поцарапались, особенно стержни, притирочная паста всё равно попала на стержни и сделала своё дело, пришлось повторно полировать.
После притирки ещё раз промыл и продул всю голову, сборка не принесла ни каких головняков, колпачки и сальники валов Corteco, гидрики АвтоВАЗ, рабочие поверхности валов отполировал пастой
 [/url
, постель валов посадил на анаэробный фланцевый герметик Permatex, болты постели заменил новыми, и в принципе пока всё.


Каналы расточены, ну теперь думаю осталось совсем мелочи, притереть клапаны и установить весь ГРМ на свои места, ага не тут то было, и подзавис я с этими клапанами на целую неделю, обо всём по порядку.
Приобрёл клапана Фор-маш облёгчённые, сделаны они из стандартных вазовских, формы тарелок на всех одинаковы, визуально качественное изделие, но промер стержней показал что диаметр бегает в пределе минус сотка-полторы сотки по отношению к верхней рабочей части стержня, наверно наждачка на стержень забегала при изготовлении, плюс на одном клапане в зоне работы маслосъёмника царапок, попробую шлифануть, вот такие кошаки в мешке, надеешся на новые запчасти, а они ещё и с брачком. Нервы надо беречь, поэтому не стал забивать голову, и перешёл к следующей части работы над клапанами - полировке. Зажал клапан в дрель и начал тереть наждачкой, стартовая 80 шкура, окончательная 400, с промежутком в 100 зёрен, после шлифовки естественно полировка пастой ГОИ. Ну теперь такие красавцы стали,и ставить то жалко, да ладно теперь и нагару пристать сложнее и завихрений меньше будет, после полировки почти удалось вывести царапки, стала почти незаметна.
Проверил вес клопов по сравнению со стоковыми, итого впускные легче на 7 грамм, выпускные на 6 грамм.
Впускной облегчённый
Впускной сток
Выпускной облегчённый
Выпускной сток
Притирка. Затарился приблудами для притирки, паста, керосин и волшебная палка, давно такую хотел, но не зачем в принципе была, а тут пришла пора тереть, ну и купил.
Начал притирать, а эта волшебная палка ни как не хочет присасываться к клапану, оборотов десять сделаешь и соскакивает, может виной тому зеркальная поверхность тарелки? чего мучаться взял обычную присоску от кухонного крючка, обрезал её по диаметру тарелки и насандалил её вместо джоносвэйвовской, тут дело пошло веселей, хотя надо смотреть за чистотой поверхности тарелки, а то попадает с дэшку пасты и присоска срывается, вообщем подтвердила эта палочка известную фразу " Г на палочке", палочка то вроде и ничего, а вот присоски...
Потёр первый клапан, проверяю фаску, клапан в норме, а седло нет, вставляю клапан на место и проверяю на просвет, а там щель, какая тут нафиг притирка, тут сначала нужна прирезка. Раздобыл фрезы сёдельные, прирезал все сёдла, хотя во время резки оказалось, что выпуск оказался в лучшем состоянии чем впуск, обычно наоборот.
Почему было такое состояние сёдел непонятно, ведь старые клапана имеют диаметр стержня в допуске, втулки не изношены на столько чтобы так разбить седло, скорее всего до этого менялись втулки, а прирезкой принебрегли, и втюхали эксхозяину эту бошку, т.к поего словам голову ему специально собирали где то на заказ, ну а те делали "ни себе ни родному батьке". Прирезал, начал опять притирать, в первый день притёр все, поставил без пружин, залил, почти всё сочятся, больше меня на этот день не хватило, тру второй день, впуск один хер ссыт, выпуск только несколько, дотираю выпуск, и решил проверить его в засухаренном состоянии, и залить керосин в окна. Чем я рассухаривал клапана во время разборки даже и говорить не хочется, ну даже и необъяснить эту приблуду, из за неё несколько колодцев гидриков поцарапал, а тут узнал что у знакомца есть классный рассухариватель струбцинного типа BILTEMA, вы знаете работать им одно удовольствие, один раз винтом выставил нужный прижим, а потом только рычажком засухаривай-рассухаривай, если бы не этот рассухариватель не знаю чтоб было с бошкой и со мной после того что мне ещё предстояло перетереть.
Короче выпуск я победил, а впуск уже на третий день начал опять тереть, притёр, засухарил, залил, б..дь опять ссат, только уже шесть из восьми, потер и в этот и на следующий день, ну не притираются они, пропускают керосин, минуты три держат а потом писают, по фаскам всё норм и на седле и на клапане: ровная, серая, матовая, единственно что напрягало это мелкие бороздки по окружности фасок от зёрен пасты, если честно уже рукии всё в мозолях стали, уже забил на волш*цензура*ю палку и стал тереть за стержень клапана через шланг шуриком, но всё равно клапана не сдавались. День пятый, осмотрел фаски на сёдлах, уже до того напритирал, что фаска слишком широкая стала, решил немного выправить прирезкой, а затем опять терануть, и всё равно проигрыш, меня так и смущали эти борорзды от пасты, хотя она 2 в 1, содержит рабочий и финишный состав, поделившись своими неудачами с мотористом он мне сказал "попробовать может притереть пастой карбида титана, но где её взять", все прилавки одним и тем же завалены, да что я туплю, вспомнил что у меня в гараже ещё с совдепии лежит набор паст карбида титана разной зернистости, вот ей я и начал притирать не поддавшиеся ранее клапана,
тёр уже и палкой, и шлангом, только вручную, засухарил, залил керосин в каналы, и вот вроде победа, полчаса продержал всё сухо. После долговременной притирки все мои красивые клапана немного поцарапались, особенно стержни, притирочная паста всё равно попала на стержни и сделала своё дело, пришлось повторно полировать.
После притирки ещё раз промыл и продул всю голову, сборка не принесла ни каких головняков, колпачки и сальники валов Corteco, гидрики АвтоВАЗ, рабочие поверхности валов отполировал пастой
[/url, постель валов посадил на анаэробный фланцевый герметик Permatex, болты постели заменил новыми, и в принципе пока всё.
КТО УМЕЕТ ТОТ ДЕЛАЕТ, КТО НЕ УМЕЕТ ТОТ УЧИТ !
Спасибо за развёрнутое повествование!
Но, пока читал, всё думал, зачем эта приблуда джонесвеевская, и что все проблемы в пасте. Так и оказалось...
Давным -давно меня учил один моторист (тут не буду говорить о его компетентности, но его знал каждый в одном немаленьком оборонном предприятии). Итак, без всяких импортных приблуд - только шланг на стержень и только вручную, потирая, как-будто огонь пытаешься добыть. Использовать ДВЕ пасты. Если за 5 минут работы той, а потом другой ничего не получается - дело в неправильных фасках - надо подрезать. Таким образом, головку от советского V8 (не помню какого) с притиркой и засухариванием собрали примерно за 2 часа.
Но, пока читал, всё думал, зачем эта приблуда джонесвеевская, и что все проблемы в пасте. Так и оказалось...
Давным -давно меня учил один моторист (тут не буду говорить о его компетентности, но его знал каждый в одном немаленьком оборонном предприятии). Итак, без всяких импортных приблуд - только шланг на стержень и только вручную, потирая, как-будто огонь пытаешься добыть. Использовать ДВЕ пасты. Если за 5 минут работы той, а потом другой ничего не получается - дело в неправильных фасках - надо подрезать. Таким образом, головку от советского V8 (не помню какого) с притиркой и засухариванием собрали примерно за 2 часа.
Притирки, подрезы - это всё хорошо, не очень правда, но сойдёт..
А ты проверял биение фаски "тюненых" клопов? Мы тут проверяли от нечего делать.. Правда не на 2112, и не ваз, но суть таже - доработаны). Их ведёт мама не горюй.. Вот потом и приходится под кривые портить сёдла..
Всё имхо).
А ты проверял биение фаски "тюненых" клопов? Мы тут проверяли от нечего делать.. Правда не на 2112, и не ваз, но суть таже - доработаны). Их ведёт мама не горюй.. Вот потом и приходится под кривые портить сёдла..
Всё имхо).
1861cc
Притирки, подрезы - это всё хорошо, не очень правда, но сойдёт..
А ты проверял биение фаски "тюненых" клопов? Мы тут проверяли от нечего делать.. Правда не на 2112, и не ваз, но суть таже - доработаны). Их ведёт мама не горюй.. Вот потом и приходится под кривые портить сёдла..
Всё имхо).
Не проверял, ты прав, скорее всего проблема именно в них и была
КТО УМЕЕТ ТОТ ДЕЛАЕТ, КТО НЕ УМЕЕТ ТОТ УЧИТ !
ОФФ:
А насколько имеет смысл облегчение клапанов?
А насколько имеет смысл облегчение клапанов?
Для человека нет ничего невозможного, но цель должна оправдывать средства.
За дверью, в курилке, слышны голоса Васи Кравченко и Панина, Вася пытается пересказать какой-то сюжет, связывая слова и предложения союзом "бля".
Д. Корецкий, "Секретные поручения"
За дверью, в курилке, слышны голоса Васи Кравченко и Панина, Вася пытается пересказать какой-то сюжет, связывая слова и предложения союзом "бля".
Д. Корецкий, "Секретные поручения"